


ትክክለኛውን መምረጥየሲኤንሲ ቁፋሮ እና ወፍጮ ማሽንእጅግ በጣም አስፈላጊ ነው። ፋብሪካዎች የማሽን ምርጫን ከአሠራር ፍላጎቶች፣ ለቁሳዊ መስፈርቶች እና ለተመቻቸ ምርት በጀት ጋር ያዛምዳሉ። ይህ የሚያንፀባርቀው “ተጨማሪ ፋብሪካዎች ከፍተኛ ትክክለኛነት ያላቸውን የ CNC ቁፋሮ እና ወፍጮ ማሽኖችን ለምን ይመርጣሉ?"አንድ የታመነየሲኤንሲ ማሽን አምራች"" የሚለውን ለመገምገም ይረዳልየ CNC ቁፋሮ እና ወፍጮ ማሽን ሲገዙ ግምት ውስጥ መግባት ያለባቸው 5 ወሳኝ ነገሮች"ለ" ወሳኝየኦቶሞቲቭ ክፍሎች ማሽነሪየ CNC Lathe ን ሲያስቡም እንኳ።
ቁልፍ ነጥቦች
- የ CNC ማሽን ከመምረጥዎ በፊት የፋብሪካዎን ፍላጎቶች፣ የምርት መጠን፣ የቁሳቁሶች እና የክፍሉን ውስብስብነት ይረዱ።
- እንደ አቀባዊ ወይም አግድም ዲዛይን ያሉ የማሽን ባህሪያትን መገምገም፣የዘንግ ብዛትየምርት ግቦችዎን ለማሟላት የስፒንድል ሃይል እና የሶፍትዌር ውህደት።
- በኢንቨስትመንትዎ ላይ ጥሩ ተመላሽ እንዲኖር ለማድረግ የግዢ ዋጋን፣ የአሠራር ወጪዎችን እና የአምራች ድጋፍን ጨምሮ አጠቃላይ ወጪውን ያስቡበት።
የፋብሪካዎን የምርት ፍላጎቶች እና የቁሳቁስ ፍላጎቶችን መግለፅ
ተስማሚ የሆነውን የ CNC ቁፋሮ እና ወፍጮ ማሽን መምረጥ የሚጀምረው የፋብሪካውን የተወሰነ የምርት ፍላጎቶች እና የሚያከናውናቸውን ቁሳቁሶች ባህሪያት በጥልቀት በመረዳት ነው። ይህ መሰረታዊ እርምጃ የተመረጠው ማሽን ከኦፕሬሽን ግቦች ጋር በትክክል እንዲጣጣም ያረጋግጣል።
የምርት መጠን እና የውጤት ግምቶች
የአንድ ፋብሪካ የምርት መጠን በቀጥታ የሚፈልገውን የ CNC ማሽኖች ዓይነት እና ብዛት ይነካል። ከፍተኛ መጠን ያለው ምርት ቀጣይነት ያለው አሠራር እና ፈጣን የዑደት ጊዜዎችን የሚችሉ ማሽኖችን ይፈልጋል። በተቃራኒው፣ ዝቅተኛ መጠን ያላቸው መጠኖች የበለጠ ሁለገብ፣ ብዙም ልዩ ያልሆኑ መሳሪያዎችን ሊፈቅዱ ይችላሉ። ለምሳሌ፣ የአንድ ጊዜ ምርት፣ ዝቅተኛ መጠን ያለው ምርት በመባልም የሚታወቀው፣ በተለምዶ በ... መካከል ማምረትን ያካትታል።በዓመት 1 እና 100 ክፍሎችእንዲህ ያሉ መጠኖችን የሚያመርቱ ፋብሪካዎች ብዙውን ጊዜ ተለዋዋጭነትን እና ፈጣን ለውጦችን ከከፍተኛ ፍጥነት ይልቅ ቅድሚያ ይሰጣሉ። እነዚህን የውጤት ግምቶች መረዳት አንድ ፋብሪካ አንድ፣ በጣም አውቶማቲክ ማሽን ወይም ብዙ፣ ቀላል አሃዶችን እንደሚያስፈልገው ለመወሰን ይረዳል።
የቁሳቁሶች ዓይነቶች እና ጥንካሬያቸው
የፋብሪካ ሂደቶች የሚያደርጓቸው ቁሳቁሶች በተለይም የስፒንድል ኃይልን፣ የመሳሪያዎችን እና የማሽን ጥንካሬን በተመለከተ በማሽን ምርጫ ላይ ከፍተኛ ተጽዕኖ ያሳድራሉ። የተለያዩ ቁሳቁሶች የተለያዩ የጥንካሬ እና የማሽን አቅም ደረጃዎች አሏቸው።
| ቁሳቁስ | የብሪኔል ግትርነት (ኤችቢ) |
|---|---|
| ቲታኒየም ደረጃ 5 | 334 |
| አይዝጌ ብረት 316 | 149 |
| አሉሚኒየም 6061 | 95 |
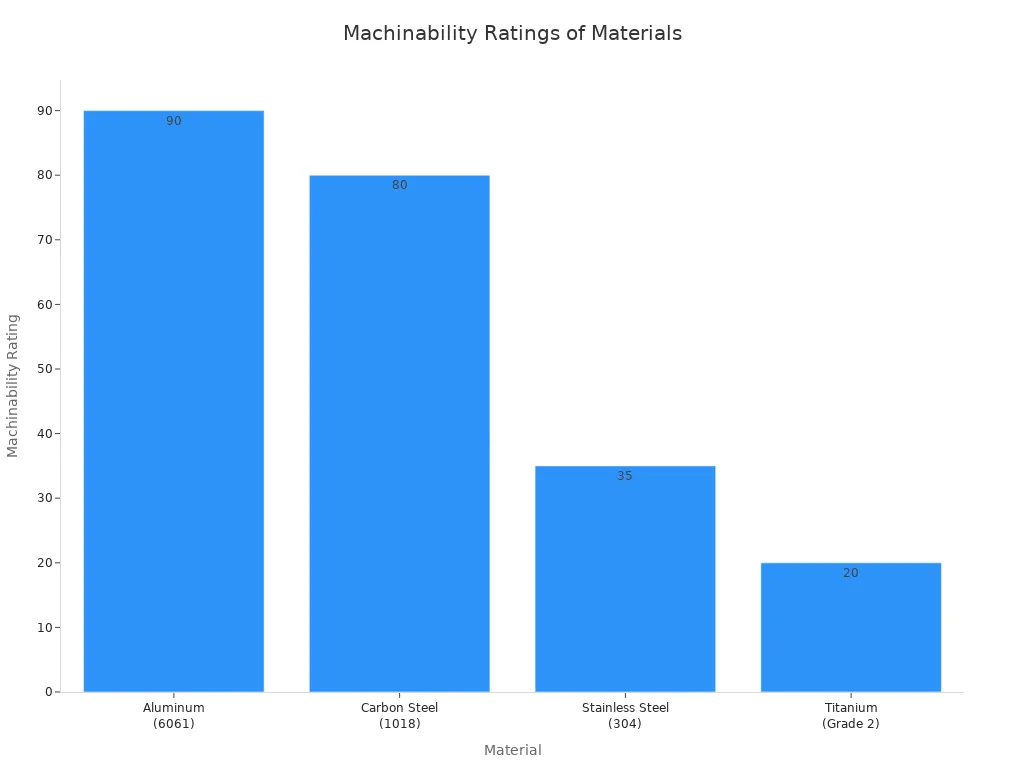
የማሽን ደረጃ አሰጣጦች አንድ ቁሳቁስ በቀላሉ እንዴት እንደሚቆረጥ የበለጠ ግልጽ የሆነ ምስል ይሰጣሉ።
| ቁሳቁስ | የማሽን ብቃት ደረጃ አሰጣጥ | አስተያየቶች |
|---|---|---|
| አልሙኒየም (6061) | 90 | ጥሩ የማሽን ችሎታ፣ ለስላሳ እና ለማሽን ቀላል። |
| የካርቦን ብረት (1018) | 80 | ለማሽን በጣም ቀላል፣ በኢንዱስትሪ አፕሊኬሽኖች የተለመደ። |
| አይዝጌ ብረት (304) | 35 | በጠንካራነት እና በስራ ጥንካሬ ምክንያት የማሽን አቅም ማጣት። |
| ቲታኒየም (ክፍል 2) | 20 | ዝቅተኛ የማሽን አቅም፣ ለሙቀት ክምችት እና ለመሳሪያዎች መበላሸት የተጋለጠ። |
ጠንካራ እና የተስተካከሉ ብረቶች በተለምዶ የሚከተሉትን ያካትታሉከ >45-68 HRC የሚደርስ ጠንካራነትለምሳሌ የካርቡራይዜንግ ብረት (~60 HRC)፣ የኳስ ተሸካሚ ብረት (~60 HRC) እና የመሳሪያ ብረት (~68 HRC) ያካትታሉ። እነዚህን ጠንካራ ቁሳቁሶች ለማስኬድ ከፍተኛ ጥንካሬ፣ የበለጠ የስፒንድል ኃይል እና ልዩ የመሳሪያ መሳሪያዎች ያስፈልጋሉ።
| የቁሳቁስ አይነት | ቁልፍ የቁሳቁስ ባህሪያት | የሚመከሩ መሳሪያዎች/ግምትዎች |
|---|---|---|
| ብረቶች | ||
| አሉሚኒየም | የማሽን ችሎታ፣ ቀልጣፋ ቺፕ ማምለጫ | ከፍተኛ-ሄሊክስ ካርቦይድ መጨረሻ ወፍጮዎች |
| አይዝጌ ብረት | ጥንካሬ፣ የሙቀት መቋቋም | ጠንካራ፣ ሙቀትን የሚቋቋሙ ሽፋኖች (ለምሳሌ፣ TiAlN) |
| ቲታኒየም | ጥንካሬ፣ የመሳሪያ መበላሸት መከላከል | ጠንካራ የመሳሪያ መሳሪያ፣ ስለታም ጂኦሜትሪ፣ ቀርፋፋ የመቁረጥ ፍጥነት |
| ናስ እና መዳብ | ለስላሳ፣ ለመቁረጥ ቀላል | ስለታም ያልተሸፈነ የካርቦይድ መሳሪያዎች |
| ፕላስቲኮች | ||
| ኤቢኤስ፣ ፖም፣ አክሬሊክስ | ዝቅተኛ የመቅለጥ ነጥብ፣ የመበላሸት አደጋ | ስለታም መሳሪያዎች፣ ዝቅተኛ የመቁረጥ የሙቀት መጠን፣ ቺፕ ለማምለጥ ነጠላ-ዋሽንት ጫፍ ወፍጮዎች |
| ውህዶች | ||
| የካርቦን ፋይበር (ሲኤፍአርፒ)፣ ፋይበርግላስ (ጂኤፍአርፒ) | ዴልሚኔሽን፣ የጠርዝ ፍራሽንግ | በአልማዝ የተሸፈኑ መሳሪያዎች፣ ለንጹህ ጠርዞች ልዩ የመጭመቂያ መቁረጫዎች |
እነዚህን የቁሳቁስ ባህሪያት መረዳት አንድ ፋብሪካ ቀልጣፋ እና ከፍተኛ ጥራት ያለው ምርት ለማግኘት ትክክለኛውን ማሽን እና መሳሪያ እንዲመርጥ ይረዳል።
የክፍል መጠን፣ ውስብስብነት እና የሚፈለገው ትክክለኛነት
የአንድ ፋብሪካ የሚያመርታቸው ክፍሎች አካላዊ ባህሪያት በማሽን ምርጫ ላይ ከፍተኛ ተጽዕኖ ያሳድራሉ። ይህም መጠናቸውን፣ የጂኦሜትሪክ ውስብስብነታቸውን እና የሚያስፈልጋቸውን ትክክለኛነት ያካትታል።
የክፍል ውስብስብነት፣ ውስብስብ ጂኦሜትሪዎችን ጨምሮ፣ በቀጥታ የ CNC ማሽን ምርጫን ይነካልባለብዙ-ዘንግ CNC ማሽነሪ ውስብስብ የጂኦሜትሪ ችሎታዎችን ያሻሽላል፡
- ባለ 3-ዘንግ ማሽኖች፡እነዚህ ማሽኖች ቀላል የሆኑ ክፍሎችን ያሟላሉ።
- ባለ 4-ዘንግ ማሽኖች፡በአንድ ተጨማሪ ዘንግ ላይ መዞርን ይፈቅዳሉ፣ ይህም ለመካከለኛ ውስብስብነት ያለውን አቅም ይጨምራል።
- ባለ 5-ዘንግ ማሽኖች፡እነዚህ ማሽኖች ለከፍተኛ ውስብስብ ክፍሎች ከፍተኛ ተለዋዋጭነትን ይሰጣሉ፣ ይህም ውስብስብ ቅርጾችን እና ባህሪያትን ለመድረስ ያስችላል።
አንድ ክፍል ውስብስብ የሚሆነው መዋቅራዊ ባህሪያቱ ከቀላል ባለ 3-ዘንግ የማሽን አቅም በላይ ሲሆኑ ነው። ይህ ውስብስብነት ከሚከተሉት ሊመጣ ይችላል፡
- ጂኦሜትሪ፦ ነፃ ቅርጽ ያላቸው ገጽታዎች፣ ከስር የተቆረጡ፣ ቁልቁለት ያላቸው ማዕዘኖች፣ የተስተካከሉ መገለጫዎች።
- መቻቻል: መስፈርቶች ከ ±0.02 ሚሜ የበለጠ ጥብቅ ናቸው።
- ቀጭን ግድግዳዎች: ከ1 ሚሜ በታች የሆኑ ግድግዳዎች ንዝረትን እና መበላሸትን አደጋ ላይ የሚጥሉ።
- ጥልቅ ባህሪያት: ጥልቅ ኪሶች፣ ጠባብ ቻናሎች ወይም ከፍተኛ የገጽታ ጥምርታ ክፍተቶች።
- በርካታ ውቅሮች: በርካታ አቅጣጫዎችን ወይም የተቀናጁ የማዞሪያ ዘንጎችን የሚጠይቁ ክፍሎች።
- የተደባለቀ ባህሪያት፦ ክሮች፣ የጽሑፍ ቅርጻቅርጽ፣ ጥቃቅን ቀዳዳዎች፣ ወይም የተጣመረ ወፍጮ/ማዞሪያ መስፈርቶች።
እንደዚህ ያሉ ውስብስብ ነገሮች ብዙውን ጊዜ እንደ 4-ዘንግ እና 5-ዘንግ ወፍጮዎች፣ የስዊዝ አይነት ላቴዎች እና EDM ያሉ ባለብዙ-ዘንግ መሳሪያዎችን ያስፈልጓቸዋል። እነዚህ ማሽኖች ለተመቻቸ የመሳሪያ ማዕዘኖች፣ በእጅ አቀማመጥን ለመቀነስ እና ለመድረስ አስቸጋሪ በሆኑ አካባቢዎች ትክክለኛ የገጽታ ምርትን ያስችላሉ።
| የማሽን አይነት | ውስብስብነት ጥቅሞች | የውስብስብነት ገደቦች |
|---|---|---|
| ባለ 3-ዘንግ ማሽነሪ | ለቀላል እስከ መካከለኛ ውስብስብ ክፍሎች ምርጥ፤ ለፕሮቶታይፖች እና ለማምረት ወጪ ቆጣቢ፤ ለጠፍጣፋ ቦታዎች፣ ኪሶች እና መሰረታዊ ባህሪያት ተስማሚ። | ወደታች ወይም ወደታች የተቆረጡ ቦታዎች መድረስ አይቻልም፤ ለጥልቅ ክፍተቶች የመሳሪያው መዳረሻ የተገደበ ነው። |
| ባለ 5-ዘንግ ማሽነሪ | በአንድ ማዋቀር ውስጥ ውስብስብ ቅርጾችን ያገኛል፤ የቦታ አቀማመጥ ስህተቶችን ያስወግዳል፤ ለስላሳ ቦታዎች እና ጥብቅ መቻቻል ይፈጥራል፤ ለኢምፔለሮች፣ ለተርባይን ምላጮች፣ ለሻጋታዎች እና ለህክምና ተከላዎች አስፈላጊ ነው። | የመሳሪያዎች ዋጋ ከፍ ያለ ነው፤ ልምድ ያላቸው ፕሮግራመሮች እና ማሽነሪዎችን ይጠይቃል። |
| የወፍጮ-ተርን (ተርን-ሚል) ማዕከላት | ከፍተኛ ፍጥነት ያለው ማዞሪያን ከብዙ-ዘንግ ወፍጮ ጋር ያጣምራል፤ በአንድ ዑደት ውስጥ ሙሉ ማሽነሪ እንዲኖር ያስችላል፤ ማዋቀርን ይቀንሳል እና ኮንሰንሲቲንግ ያሻሽላል፤ ለተወሳሰቡ ዘንግዎች፣ ቤቶች እና ለሃይብሪድ ጂኦሜትሪዎች ተስማሚ። | የለም |
ውስብስብ የ CNC ማሽን ክፍሎችውስብስብ በሆኑ ጂኦሜትሪዎች እና ጥብቅ መቻቻል ተለይቶ የሚታወቅ፣ ብዙውን ጊዜ ባለብዙ-ዘንግ ማሽነሪ እና የላቁ ሂደቶችን ይጠይቃል። ይህ በቀጥታ የ CNC ማሽን ምርጫን ይነካዋል፣ ምክንያቱም ቀላል ማሽኖች እንደዚህ ያሉትን ውስብስብ ችግሮች መቋቋም አይችሉም።
ትክክለኛ መስፈርቶችም በከፍተኛ ሁኔታ ይለያያሉ በኢንዱስትሪ.
| ኢንዱስትሪ | ዋና መደበኛ | የተለመዱ የ CNC የማሽን መቻቻል |
|---|---|---|
| ኤሮስፔስ | AS9100 + ASME Y14.5 | ከ ±0.13 ሚሜ እስከ ±0.025 ሚሜ (±0.005″ እስከ ±0.001″) |
| የሕክምና መሳሪያዎች | ISO 13485 + ASME Y14.5 | ከ ±0.05 ሚሜ እስከ ±0.0075 ሚሜ (±0.002″ እስከ ±0.0003″) |
ለአየር ወለድ ወይም ለህክምና መሳሪያዎች የሚሆኑ ክፍሎችን የሚያመርቱ ፋብሪካዎች እጅግ በጣም ጥብቅ የሆኑ መቻቻልን የሚጠብቁ ማሽኖችን ይፈልጋሉ፣ ይህም ብዙውን ጊዜ ከፍተኛ ትክክለኛነት እና ተደጋጋሚነት ይጠይቃል።
የፕሮጀክት መስፈርቶችን እና የኢንዱስትሪ ደረጃዎችን መረዳት
አንድ ፋብሪካ የፕሮጀክት መስፈርቶቹን በሚገባ መረዳት እና ተዛማጅ የኢንዱስትሪ ደረጃዎችን ማክበር አለበት። እነዚህ ምክንያቶች የተወሰኑ የማሽን ችሎታዎችን፣ የጥራት ቁጥጥር ሂደቶችን እና የሰነድ ፍላጎቶችን ይወስናሉ።
| ዘርፍ | ቁልፍ የምስክር ወረቀቶች እና ተገዢነት |
|---|---|
| የኤሮስፔስ ኢንዱስትሪ | AS9100(ISO 9001ን ከአየር ወለድ-ተኮር ቁጥጥሮች፣ ክትትል እና ሰነዶች ጋር ያራዝማል)።ናድካፕ(ብዙውን ጊዜ እንደ ሙቀት ማከሚያ እና ጎጂ ያልሆኑ ሙከራዎች ላሉ ልዩ ሂደቶች አስገዳጅ)። |
| የሕክምና ማኑፋክቸሪንግ | ISO 13485(ለሕክምና መሳሪያዎች የተወሰነ የጥራት አስተዳደር መስፈርት፣ ዲዛይን፣ ማኑፋክቸሪንግ፣ ክትትል እና የአደጋ ቅነሳን የሚሸፍን)።የኤፍዲኤ 21 CFR ክፍል 820(የጥራት ስርዓት ደንብ)። |
| የመከላከያ ኮንትራት | አይቲአር(ዓለም አቀፍ የጦር መሳሪያ ትራፊክ ደንቦች፣ ሚስጥራዊ የሆኑ ቴክኒካዊ መረጃዎችን እና ክፍሎችን በጥብቅ ይቆጣጠራል)።ISO 9001 or AS9100(ጥራትን እና የመከታተል ችሎታን ለማሳየት)። |
እነዚህን መመዘኛዎች ማክበር አማራጭ አይደለም፤ በእነዚህ ዘርፎች ውስጥ ለመስራት ቅድመ ሁኔታ ነው።
| መደበኛ/ሰርተፊኬት | መግለጫ እና ለዘርፎች ያለው ጠቀሜታ |
|---|---|
| የ ISO 9001 የጥራት አስተዳደር | ለማንኛውም ንግድ የሚተገበር የጥራት አስተዳደር ስርዓቶች በስፋት ተቀባይነት ያለው ደረጃ። የደንበኞችን እና የቁጥጥር ፍላጎቶችን የሚያሟሉ ምርቶችን እና አገልግሎቶችን ቀጣይነት ያለው አቅርቦት ያረጋግጣል። |
| AS9100 ኤሮስፔስ ስታንዳርድ | በ ISO 9001 ላይ የተገነባ ሲሆን ለኤሮስፔስ ማምረቻ የተወሰኑ ተጨማሪ መስፈርቶችን ያካተተ ሲሆን በኤሮስፔስ እና በመከላከያ ኢንዱስትሪዎች ውስጥ ደህንነትን፣ አስተማማኝነትን እና የቁጥጥር ተገዢነትን ያረጋግጣል። |
| ISO 13485 የሕክምና መሳሪያዎች | በደህንነት እና ውጤታማነት ላይ በማተኮር የሕክምና መሳሪያዎችን ዲዛይን፣ ምርት፣ ተከላ እና አገልግሎት ለመስጠት ዓለም አቀፍ የጥራት አስተዳደር ስርዓቶች ደረጃ። |
| የአይቲአር ተገዢነት | በመከላከያ እና በኤሮስፔስ ዘርፍ ላሉ ኩባንያዎች አስፈላጊ የሆኑትን ከመከላከያ ጋር የተያያዙ እቃዎችን እና አገልግሎቶችን (USML) ማስገባት እና ወደ ውጭ መላክን የሚመለከቱ የአሜሪካ መንግስት ደንቦች። |
| የ ISO 14001 የአካባቢ አስተዳደር | የአካባቢ አስተዳደር ስርዓት መስፈርቶችን ይለያል፣ የአካባቢ ተጽዕኖን ለመቀነስ እና የአካባቢ አፈፃፀምን ለማሻሻል ማዕቀፍ ይሰጣል። |
| ISO 45001 የሙያ ጤና እና ደህንነት | የሥራ ጤና እና ደህንነት አስተዳደር ስርዓቶች ደረጃውን የጠበቀ፣ የሥራ ቦታ ጤና እና ደህንነት አደጋዎችን ለመለየት፣ ለመቆጣጠር እና ለመቀነስ የሚያስችል ማዕቀፍ ያቀርባል። |
አንድ ፋብሪካ የተመረጠው የሲኤንሲ ማሽን እና ተያያዥ ሂደቶቹ እነዚህን ጥብቅ መስፈርቶች ማሟላት እንደሚችሉ ማረጋገጥ አለበት። ይህም የማሽን ትክክለኛነትን፣ ተደጋጋሚነትን እና ከጥራት አስተዳደር ስርዓቶች ጋር የመዋሃድ ችሎታን ግምት ውስጥ ማስገባትን ያካትታል። ለምሳሌ፣ የኦተርን ማሽነሪ ከፍተኛ ብቃት ባላቸው የኢንዱስትሪ-ልዩ ዓላማ ማሽኖች እና ለተለያዩ የኢንዱስትሪ ቫልቭ፣ የቧንቧ መገጣጠሚያ፣ ፍላንጅ፣ የግንባታ ማሽነሪ ክፍሎች፣ ኃይል፣ መላኪያ፣ ሻጋታዎች እና ሌሎች ኢንዱስትሪዎች የማምረቻ መስመር መፍትሄዎች ላይ የተካነ ነው። የሙያ ቡድናቸው የቫልቭ ማኑፋክቸሪንግ ማምረቻ መስመሮችን ዲዛይን ያደርጋል፣ ከካስቲንግ መገጣጠሚያ መስመር ግንባታ እስከ የኢንዱስትሪ ቫልቭ ማቀነባበሪያ ማሽነሪ፣ የቫልቭ ሙከራ እና ብየዳ ድረስ፣ የበለፀገ የገበያ ልምድ እና የተለያዩ የኢንዱስትሪ ፍላጎቶችን ለማሟላት ጉዳዮችን ያሳያል።
የማሽን ዝርዝር መግለጫዎችን፣ ባህሪያትን እና የ CNC ማሽን ግምት ውስጥ ማስገባትን መገምገም
ፋብሪካዎች የ CNC ቁፋሮ እና ወፍጮ ማሽን በሚመርጡበት ጊዜ የማሽን ዝርዝሮችን እና ባህሪያትን በጥንቃቄ መገምገም አለባቸው። ይህም የ CNC አይነትን ግምት ውስጥ ማስገባትን ያካትታል።የማሽን ማዕከልየመጥረቢያዎች ብዛት፣ የስፒንድል ችሎታዎች፣ የመሳሪያ መቀየሪያ ቅልጥፍና፣ የስራ መያዣ መፍትሄዎች እና የሶፍትዌር ውህደት። እነዚህ ምክንያቶች የማሽኑን አፈጻጸም እና ለተወሰኑ የምርት ተግባራት ተስማሚነት በቀጥታ ይነካሉ፣ ይህም የ CNC Lathe ሊያካትቱ የሚችሉትን ጨምሮ።
አቀባዊ እና አግድም የማሽን ማዕከላት
በቋሚ የማሽን ማዕከላት (VMCs) እና በአግድም የማሽን ማዕከላት (HMCs) መካከል ያለው ምርጫ የፋብሪካውን የማምረት አቅም በእጅጉ ይነካል። እያንዳንዱ አይነት ለተለያዩ የአሠራር ፍላጎቶች የተለያዩ ጥቅሞችን ይሰጣል።
| ባህሪ | ቋሚ የማሽን ማዕከል (VMC) | አግድም የማሽን ማዕከል (ኤችኤምሲ) |
|---|---|---|
| የጠፈር ስራ | አነስተኛ የእግር አሻራ፣ ለተወሰነ ቦታ ተስማሚ | ትልቅ መጠን፣ ተጨማሪ የምርት ቦታ ይፈልጋል |
| ኦፕሬሽን | ለመመልከት እና ለመስራት ቀላል፣ ለአነስተኛ/ቀላል ክፍሎች ተስማሚ | ውስብስብ አሠራር እና ጥገና፣ ሙያዊ ቴክኒሻኖችን ይፈልጋል |
| ወጪ | ዝቅተኛ የግዢ ወጪ፣ ለተወሰኑ በጀቶች ተስማሚ | ከፍተኛ የግዢ ወጪ |
| የማቀነባበሪያ አቅም | ለረጅም/ከባድ ክፍሎች የተገደበ፣ የመረጋጋት ችግሮች | ለትላልቅ፣ ለከባድ ወይም ውስብስብ ክፍሎች የበለጠ ጠንካራ፣ የመቁረጥ ኃይሎችን በተሻለ ሁኔታ ይቋቋማል |
| የመሳሪያ ለውጥ ቅልጥፍና | በአንጻራዊ ሁኔታ ዝቅተኛ፣ በተለይም በተደጋጋሚ ለውጦች ሲኖሩ | ይበልጥ ቀልጣፋ የመሣሪያ ለውጥ ስርዓቶች |
| የመቁረጥ ኃይል | የመቁረጥ ኃይሎችን የመቋቋም ውስን ችሎታ | ከፍተኛ የመቁረጥ ኃይሎችን በመቋቋም የተሻለ |
| የማቀዝቀዣ ስርዓት | መደበኛ | የበለጠ ውጤታማ የማቀዝቀዣ ስርዓቶች |
| አውቶሜሽን | ዝቅተኛ የአውቶሜሽን ደረጃ | ከፍተኛ የአውቶሜሽን ደረጃ፣ ከሮቦቶች ጋር ሊዋሃድ ይችላል |
| የቺፕ አስተዳደር | መደበኛ | በአግድም ዲዛይን ምክንያት የበለጠ ውጤታማ የቺፕ መፍሰስ |
| የቁሳቁስ ሁለገብነት | ሰፊ ክልል (አሉሚኒየም፣ ፕላስቲክ፣ ብረት) | ለተለያዩ ቁሳቁሶች ከፍተኛ ጥንካሬን ለማቀነባበር ተስማሚ |
HMCዎች ከVMCs ጋር ሲነፃፀሩ በጥንካሬ፣ በምርታማነት እና በኢንቨስትመንት ተመላሽ (ROI) ጉልህ ጥቅሞችን ይሰጣሉ። አምራቾች HMCዎችን የበለጠ ጠንካራ በሆነ መንገድ ይገነባሉ፣ ይህም ወደ ንዝረት፣ ወደ ማፈንገጥ እና ወደ ጫጫታ ያመራል። ይህም ለከፍተኛ መጠን ምርት እና እንደ ቲታኒየም ላሉ አስቸጋሪ ቁሳቁሶች ተስማሚ ያደርጋቸዋል። HMCዎች በተለምዶ እንደ 4ኛ ዘንግ የመቃብር ድንጋይ ችሎታዎች፣ የፓሌት መቀየሪያዎች እና ከፍተኛ ግፊት ያለው በስፒንድል ማቀዝቀዣ ያሉ ምርታማነትን የሚያሻሽሉ አማራጮች አሏቸው። ይህ ውቅር HMCs እስከ ከፍተኛ ከፍተኛ የስፒንድል አጠቃቀም እንዲያገኙ ያስችላቸዋል።ከአማካይ VMC 25% ጋር ሲነጻጸር 85%ይህ ማለት በአጭር ጊዜ ውስጥ ተጨማሪ ክፍሎችን ማምረት ይችላሉ ማለት ነው። ቪኤምሲዎች በተመሳሳይ አማራጮች ሊዋቀሩ ቢችሉም፣ በተለይም በ4ኛ ዘንግ የስራ ይዞታ ምክንያት ብዙውን ጊዜ በማጽዳት ችግሮች ምክንያት ውጤታማ በሆነ መንገድ አይሰሩም። የኤችኤምሲዎች ከፍተኛ ምርታማነት አነስተኛ ኦፕሬተሮችን ሊያስከትል ይችላል፣ ይህም ለተሻለ ROI አስተዋጽኦ ያደርጋል። አንዳንድ ሱቆች ተመሳሳይ የትርፍ ህዳጎችን እየጠበቁ ከኤችኤምሲዎች ጋር 25% ዝቅተኛ ዋጋዎችን እንደሚጠቅሱ ሪፖርት ያደርጋሉ። ይህም የበለጠ የተራቀቁ ስራዎችን እንዲገዙ እና የንግድ እድሎቻቸውን እንዲያሰፉ ያስችላቸዋል። ስለዚህ፣ ኤችኤምሲዎች ከፍተኛ መጠን ያለው ምርት ለሚፈልጉ፣ ኢንቨስት ለማድረግ ካፒታል ላላቸው እና ከፍተኛ ተወዳዳሪነት ላላቸው ሱቆች በጣም ተስማሚ ናቸው።
ለክፍል ውስብስብነት የአክስ ብዛት
የ CNC ማሽን ያለው የዘንግ ብዛት በቀጥታ ከሚያመርታቸው ክፍሎች ውስብስብነት ጋር ይዛመዳል። ፋብሪካዎች የማሽኑን የዘንግ አቅም ከክፍላቸው የጂኦሜትሪ መስፈርቶች ጋር ማዛመድ አለባቸው።
| የማሽን አይነት | በጣም ተስማሚ የሆኑ ክፍሎች/ኦፕሬሽኖች |
|---|---|
| ባለ 3-ዘንግ | ቀለል ያሉ ፕሮጀክቶች፣ ጠፍጣፋ የተፈጨ ፕሮፋይል፣ ቁፋሮዎች፣ ከዘንግ ጋር የተጣጣሙ የተዘረጉ የክር ቀዳዳዎች። |
| 4-ዘንግ | ውስብስብ ጂኦሜትሪዎች፣ አንግል ያላቸው ገጽታዎች፣ ውስብስብ ቅስቶች (እንደ ሄሊክስ)፣ ከብዙ ጎኖች ትኩረት የሚሹ ክፍሎች፣ በጎኖቹ ላይ የተቆረጡ እና ቀዳዳዎች ያሏቸው ክፍሎች፣ በሲሊንደሮች ላይ የተሠሩ ክፍሎች። |
| 5-ዘንግ | በጣም ውስብስብ እና አሰልቺ ዲዛይኖች፣ ባለ 3-ልኬት ነገሮችን ያጠናቅቃሉ። |
ባለ 3-ዘንግ ማሽን ይፈጥራልከ4-ዘንግ እና 5-ዘንግ ማሽኖች ጋር ተመሳሳይ ምርቶች፣ ነገር ግን ያነሰ ዝርዝር እና ቅልጥፍና ያላቸው. ባለ 5-ዘንግ ማሽን ከቁሳቁስ ብሎክ ሙሉ ባለ 3-ልኬት ነገሮችን ይፈጥራል። በጣም ውስብስብ እና አድካሚ ዲዛይኖችን ይይዛል፣ ከፍተኛ ትክክለኛነት እና ጥራት ይሰጣል።
የስፒንድል ፍጥነት፣ ኃይል እና ጉልበት
የስፒንድል ፍጥነት፣ ኃይል እና ጉልበትወሳኝ የሆኑ ዝርዝር መግለጫዎች ናቸው። የማሽኑን የተለያዩ ቁሳቁሶችን በብቃት የመቁረጥ ችሎታ ይወስናሉ። ፋብሪካዎች ለቁስ ማቀነባበሪያ ፍላጎቶቻቸው የሚስማማ ስፒንድል መምረጥ አለባቸው።
| የቁሳቁስ አይነት | የስፒንድል ፍጥነት (RPM) | ኃይል (kW) | የቶርክ ባህሪያት |
|---|---|---|---|
| ለስላሳ ብረቶች (ለምሳሌ፣ አሉሚኒየም፣ ናስ፣ መዳብ) | ከ6,000–18,000 | 3–7.5 | ከፍተኛ ጉልበት፣ ጥንካሬ፣ የሙቀት መረጋጋት |
| ለስላሳ እንጨቶች (ለምሳሌ፣ ፓይን) | 12,000–24,000 (ለስላሳ ማጠናቀቂያዎች ከፍተኛ ፍጥነት) | 2.2–4.5 | በቂ ጉልበት |
| ጥቅጥቅ ያሉ ጠንካራ እንጨቶች (ለምሳሌ፣ ኦክ፣ ዋልነት) | 12,000–24,000 (ለከፍተኛ ጉልበት ዝቅተኛ ፍጥነት) | 2.2–4.5 | ማቃጠል/ማውራትን ለማስወገድ ከፍተኛ ጉልበት |
| ፕላስቲኮች እና አክሬሊክስ | 18,000–30,000 | 1.5–3 | መካከለኛ ኃይል፣ ወጥ የሆነ ፍጥነት |
| ውህዶች እና የካርቦን ፋይበር | 12,000–24,000 | 4–6 | በክልል ውስጥ ወጥ የሆነ ጉልበት |
እንደ አሉሚኒየም፣ ናስ እና መዳብ ላሉ ለስላሳ ብረቶች፣ ከ3-7.5 ኪ.ወ. ኃይል ያለው የስፒንድል ፍጥነት ከ6,000 እስከ 18,000 ሩብል የሚደርስ ሲሆን ከ3-7.5 ኪ.ወ. ኃይል አለው። እነዚህ ቁሳቁሶች ከፍተኛ ጉልበት፣ ጥንካሬ እና የሙቀት መረጋጋትን ይጠቀማሉ። እንደ ቲታኒየም ወይም ጠንካራ ብረት ያሉ ጠንካራ ቁሳቁሶች ዝቅተኛ የስፒንድል ፍጥነት ያስፈልጋቸዋል ነገር ግን ከመጠን በላይ የመሳሪያ አጠቃቀም ሳይኖር የቁሳቁስ መቋቋምን ለማሸነፍ በከፍተኛ ሁኔታ ከፍ ያለ ጉልበት እና ኃይል ያስፈልጋቸዋል። በተቃራኒው፣ ፕላስቲኮች እና አክሬሊክስ ብዙውን ጊዜ ከፍተኛ የስፒንድል ፍጥነት (18,000–30,000 ሩብል) ያስፈልጋቸዋል ነገር ግን ለስላሳ አጨራረስ ለማግኘት እና እንዳይቀልጥ ለመከላከል ያነሰ ኃይል (1.5–3 ኪ.ወ) ያስፈልጋቸዋል። የእነዚህ ምክንያቶች ትክክለኛ ሚዛን የቁሳቁስ ማስወገጃ እና ጥሩ የመሳሪያ ህይወት ያረጋግጣል።
የመሳሪያ መቀየሪያ አቅም እና ፍጥነት
የማሽን መሳሪያ መቀየሪያ አቅም እና ፍጥነት በአጠቃላይ የምርት ቅልጥፍና እና የዑደት ጊዜ ላይ ከፍተኛ ተጽዕኖ ያሳድራሉ። ውጤታማ መሳሪያ መቀየሪያ ይቀንሳልየማይቋረጥ ጊዜየማሽን መሳሪያ የስራ ክፍሎቹን በንቃት የማያስኬድበት ጊዜ ነው። ይህም ክፍሎችን መተካት፣ መሳሪያዎችን መቀየር እና በማሽን አሠራር ላይ የሚደረጉ መዘግየቶችን የመሳሰሉ ተግባራትን ያካትታል። የመቁረጥ እና የመቁረጥ ጊዜን መፍታት አጠቃላይ የዑደት ጊዜን ለመቀነስ ወሳኝ ነው።
አውቶማቲክ የመሳሪያ መቀየሪያዎች (ATCs) የመቁረጥ ጊዜን በእጅጉ ይቀንሳሉእንከን የለሽ የመሳሪያ መለዋወጥን በማንቃት። ይህ የዑደት ጊዜዎችን ያሳጥራል እና አጠቃላይ ውጤትን ይጨምራል፣ በተለይም በብዙ-ኦፕሬሽን ተግባራት ውስጥ። ይህ የማቆሚያ እና የመሄድ የማሽን ሂደትን ወደ ቀጣይነት ያለው፣ በፕሮግራም የተደረገ የስራ ፍሰት ይለውጠዋል። የመሳሪያ ለውጦች የማሽኑን አሠራር ሳያቋርጡ በሰከንዶች ውስጥ በራስ-ሰር ይከሰታሉ።
| ባህሪ | ያለ ATC | ከኤቲሲ ጋር |
|---|---|---|
| የምርት ውጤታማነት | የመቁረጥ ጊዜ ባለመኖሩ ምክንያት ዝቅተኛ | የስራ ፈትቶ ጊዜ በመቀነሱ ምክንያት ከፍ ያለ |
| ውስብስብ ለሆኑ ክፍሎች ተስማሚነት | የተወሰነ - ተደጋጋሚ የእጅ ለውጦች ሂደቱን ያዘገያሉ | ተስማሚ - በአንድ ዑደት ውስጥ በርካታ መሳሪያዎችን ይደግፋል |
የማሽን ክትትል ሶፍትዌርን የሚጠቀም የትክክለኛነት ክፍሎች ሱቅ ይህንን አረጋግጧል።ከ12 ደቂቃ የዑደት ጊዜ 2.5 ደቂቃለተወሰነ ክፍል በመሳሪያ ለውጥ መዘግየት ምክንያት ተባክነዋል። የመሳሪያ መንገዶችን በመቀየር እና ወደ መሰርሰሪያ እና ቻምፈር ጥምረት (ባለብዙ ተግባር መሳሪያ) በመቀየር የዑደቱን ጊዜ ወደ 9 ደቂቃዎች ቀንሰው 25% መሻሻል አስገኝተዋል። ይህም ለእያንዳንዱ 1000 ክፍሎች የተመረቱ ወደ 50 የሚጠጉ የማሽን ሰዓቶችን ነፃ አድርጓል። ፋብሪካዎች የመሳሪያ ልውውጦችን ለመቀነስ ስራዎችን (ለምሳሌ፣ መሰርሰሪያ + ቻምፈር በአንድ) ማዋሃድ ይችላሉ። እንዲሁም ወደ ባለብዙ ተግባር መሳሪያዎች መቀየር ወይም የመሳሪያ ለውጥ ጊዜ ከፍተኛ ከሆነ የመሳሪያ ቅደም ተከተል ማመቻቸት ይችላሉ። ትናንሽ ማሽኖች ከ12-24 መሳሪያዎችን ሊይዙ ይችላሉ። ትላልቅ የማሽን ማዕከላት 40፣ 60 ወይም ከዚያ በላይ መሳሪያዎችን ሊደግፉ ይችላሉ።
የሥራ ቦታ እና የማጣበቂያ መፍትሄዎች
ውጤታማየሥራ እና የማጣቀሻ መፍትሄዎችበማሽን ወቅት የሥራ ክፍሎችን ለመጠበቅ አስፈላጊ ናቸው። ትክክለኛነትን፣ ተደጋጋሚነትን እና የኦፕሬተርን ደህንነት ያረጋግጣሉ። የመፍትሄው ምርጫ የሚወሰነው በክፍል ጂኦሜትሪ፣ በቁሳቁስ እና በምርት መጠን ላይ ነው።
| የሥራ ቦታ መፍትሔ | መግለጫ | ተገቢ የአጠቃቀም ጉዳዮች |
|---|---|---|
| የሲኤንሲ ቪስ | ሁለገብ እና የተለመደ፣ ጠንካራ መያዣ ይሰጣል። በነጠላ ጣቢያ፣ በድርብ ጣቢያ እና በራስ ላይ በሚያተኩሩ አይነቶች ይገኛል። | መፍጨት፣ ቁፋሮ እና ሌሎች የማሽን ስራዎች፤ በቀላሉ ማስተካከያዎችን በማድረግ ደህንነቱ የተጠበቀ መያዣ። |
| ማግኔቲክ ቹክስ | የፌሮማግኔቲክ ቁሳቁሶችን ለመጠበቅ መግነጢሳዊ ኃይልን ይጠቀማል። | ባህላዊ ክላምፕ ማድረግ መበላሸት ሊያስከትል የሚችልባቸው ጠፍጣፋ ወይም ቀጭን ክፍሎች፤ ለማሽን ትክክለኛነት ንዝረትን ይቀንሳል። |
| የቫኩም እቃዎች | መግነጢሳዊ ያልሆኑ እና ቀጭን ቁሳቁሶችን ለመያዝ የመምጠጥ ኃይል ይፈጥራል። | መግነጢሳዊ ያልሆኑ እና ቀጭን ቁሶች፤ ትክክለኛነት እና ለስላሳ ቦታዎች፤ ለትክክለኛ ማሸጊያ ጠፍጣፋ እና እኩል የሆነ ወለል ይፈልጋል። |
| አንግል ሳህኖች እና ክላምፕስ | ከክላምፕስ ጋር ተዳምሮ ለስራ ቦታዎች በቀኝ ማዕዘኖች ድጋፍ የሚሰጡ የኤል ቅርጽ ያላቸው መሳሪያዎች። | የማሽን ክፍሎች ከማሽኑ አልጋ ጋር ቀጥ ብለው እንዲቆዩ ማድረግ፤ መደበኛ ያልሆነ ቅርፅ ያላቸውን ክፍሎች ማሰር። |
| ሞዱላር የግቤት ስርዓቶች | እንደ ክላምፕስ፣ ሎከተሮች እና ድጋፎች ካሉ ሊለዋወጡ የሚችሉ ክፍሎች ጋር ሊበጅ የሚችል የስራ መያዣ ማዋቀር። | ልዩ የሆኑ እቃዎች ሳይኖሩ ከተለያዩ ክፍሎች ጋር መላመድ፤ ከፍተኛ ድብልቅ ምርት፤ የማዋቀር ጊዜን መቀነስ እና ቅልጥፍናን ማሻሻል። |
| ኮሌትስ እና ማንድሬልስ | ኮሌቶች ክብ ክፍሎችን በትክክል ለማያያዝ እና ማዕከላዊ ለማድረግ ይጣበቃሉ፤ ማንድሬሎች ከውስጥ ሆነው ይያዛሉ፣ ወደ ውስጣዊ ዲያሜትር ይዘረጋሉ። | ኮሌቶች፡- በ ላይ የሲሊንደሪክ ክፍሎችን በከፍተኛ ፍጥነት የማሽን ሂደትየሲኤንሲ ማሽን ማሽንማንድሬሎች፡- ለውስጣዊ መያዣ ትክክለኛነት እና ተደጋጋሚነት የሚጠይቁ አፕሊኬሽኖች። |
ሌላው የተለመደ መፍትሔ ደግሞየማሽን ቪዝ, ለጠንካራ እና አስተማማኝ ክላምፕሲንግ በማሽኑ ጠረጴዛ ላይ የተገጠመ ሁለንተናዊ መሳሪያ። ለሁለት ትይዩ ጎኖች ላላቸው ፕሪስማቲክ (ብሎክ ቅርጽ ያላቸው) ክፍሎች ወይም ክፍሎች ተስማሚ ነው። ለስላሳ መንጋጋዎች፣ በተለምዶ ከአሉሚኒየም የተሰሩ ብጁ መንጋጋዎች፣ የተወሰነ የስራ ቁራጭ ኮንቱር እንዲገጥሙ እና ከመደበኛ ቪዝ ጋር እንዲገጣጠሙ ተደርገው የተሰሩ ናቸው። መደበኛ ያልሆኑ ቅርጾችን፣ ክብ ስቶክን እና በተጠናቀቁ ቦታዎች ላይ ተደጋጋሚ መያዣዎችን ለማድረግ በጣም ጥሩ ናቸው። የእርምጃ ክላምፕስ (የጣት ክላምፕስ) በማሽኑ ጠረጴዛ ላይ ለጠንካራ የመያዣ ኃይል የቲ-ስሎቶችን ይጠቀማሉ። ለትላልቅ ሳህኖች፣ ለአንድ ጊዜ ስራዎች ተስማሚ ናቸው እና ከተለያዩ የክፍል መጠኖች ጋር ይጣጣማሉ። የፋክስ ፕላቶች (የመሳሪያ ሳህኖች) በትክክል የተቀመጡ የመጫኛ እና የቦታ ቀዳዳዎች ፍርግርግ ያላቸው ትክክለኛ ሳህኖች ናቸው። ለሞዱላር ወይም ለተወሰኑ ማዋቀሪያዎች፣ ለፈጣን ለውጥ እና ለከፍተኛ ድብልቅ ወይም መካከለኛ መጠን ምርት ያገለግላሉ። የቫኩም ክላኮች ክፍሎችን ወደ ታች ለመያዝ በትልቅ የገጽታ ቦታ ላይ መምጠጥ ይፈጥራሉ። ለጠፍጣፋ፣ በሉህ ላይ ለተመሰረቱ ቁሳቁሶች (ብረት፣ ውህዶች፣ ፕላስቲኮች) እና ወደ ላይኛው ወለል ያልተገደበ መዳረሻን ይሰጣሉ፣ ይህም ወደ ላይኛው ወለል ያልተገደበ መዳረሻ ይሰጣል። ለሲኤንሲ ላቴ፣ ኮሌቶች እና ማንድሬሎች በተለይ ሲሊንደራዊ የስራ ክፍሎችን ለመያዝ በጣም አስፈላጊ ናቸው።
የ CNC መቆጣጠሪያ እና የCAD/CAM ሶፍትዌር ውህደት
የሲኤንሲ መቆጣጠሪያው እንደ ማሽኑ አእምሮ ሆኖ ያገለግላል፣ መመሪያዎችን በመተርጎም እና እንቅስቃሴዎችን በማስፈጸም ላይ። ከCAD/CAM ሶፍትዌር ጋር ያለ እንከን የለሽ ውህደት ለቀልጣፋ ፕሮግራሚንግ እና ማስመሰል ወሳኝ ነው።ታዋቂ የ CNC መቆጣጠሪያ ብራንዶች የተጠቃሚ ተሞክሮን በማሻሻል ላይ ያተኩራሉበቀላሉ ሊታወቁ በሚችሉ በይነገጾች፣ በተቀላጠፈ የማዋቀር ሂደቶች እና ጠንካራ የሶፍትዌር ውህደቶች በኩል። የላቁ አማራጮች የንክኪ ማያ ገጾችን፣ የሞባይል ተኳሃኝነትን እና ለእውነተኛ ጊዜ የውሂብ ክትትል እና የርቀት መቆጣጠሪያ በደመና ላይ የተመሰረቱ መፍትሄዎችን ያካትታሉ። እንደ የሂደት ፍጥነት፣ ትክክለኛነት እና ከተለያዩ የማሽን ዓይነቶች ጋር ተኳሃኝነት ያሉ ቁልፍ የአፈጻጸም መለኪያዎች ወሳኝ ናቸው። ሊበጁ የሚችሉ ቅንብሮች እና ፕሮግራም ሊደረጉ የሚችሉ ባህሪያት ከአርቲፊሻል ኢንተለጀንስ እና ከማሽን መማር ጋር በመተባበር ለትንበያ ጥገና እና ለተሻሻለ የአሠራር አስተማማኝነት ሽግግር እያገኙ ነው፣ ይህም ወደ ስማርት CNC ስርዓቶች ሽግግርን ያመለክታል።
በርካታ ታዋቂ ብራንዶች የላቁ የ CNC መቆጣጠሪያዎችን ያቀርባሉ:
- ሄይደንሃይን (ጀርመን)፦ በከፍተኛ ፍጥነት፣ በከፍተኛ ትክክለኛነት እና ከፍተኛ አስተማማኝነት የሚታወቅ ሲሆን ለዲጂታል የምርት ተግባር አስተዳደር ብልህ የማምረቻ ተግባራት አሉት።
- ማዛክ (ጃፓን)የMAZATROL SmoothX ስርዓትን ለተሻሻለ የሂደት ቅልጥፍና እና ብልህ የፋብሪካ ውህደት አዲስ የሰው-ማሽን በይነገጽ ያለው ያቀርባል።
- ሚትሱቢሺ (ጃፓን)፦ ለከፍተኛ ትክክለኛነት እና ከፍተኛ ደረጃ ማቀነባበሪያ ከፍተኛ ደረጃ ያለው M700V ተከታታይ ያቀርባል፣ ውስብስብ የገጽታ ቅርጾችን ባለ 5-ዘንግ ትስስር ይደግፋል።
- ሃስ (አሜሪካ)፦ ለሃስ ማሽን መሳሪያዎች የተዘጋጀ እና ለቀላል ሂደት እና ፕሮግራሚንግ ሊታወቅ የሚችል ተግባራት ያሉት ለአጠቃቀም ቀላል የሆነ ስርዓት ያቀርባል።
- ፋጎር (ስፔን)የ CNC 8070 ከፍተኛ ደረጃ ያለው ስርዓት እስከ 28 የምግብ ዘንጎች (ሊንኬጅ)፣ 4 ስፒንዶች፣ 4 የመሳሪያ መጽሔቶች እና 4 የማስፈጸሚያ ቻናሎችን መቆጣጠር ይችላል።
- NUM (ፈረንሳይ)የFlexium+ CNC ስርዓት እስከ 200 የሚደርሱ የCNC ዘንጎችን እና ስፒንዶችን መቆጣጠር የሚችል ሲሆን እያንዳንዱ ቻናል እስከ 9 ዘንጎች ድረስ እርስ በርስ የሚገናኝ ሲሆን 40 የማቀነባበሪያ ቻናሎችን እና በርካታ የNCK ተግባራትን ያካትታል።
- ቦሽ ሬክስሮዝ (ጀርመን)፦ በኢንዱስትሪ ሃይድሮሊክ፣ በኤሌክትሮኒክስ ኃይል እና ቁጥጥር እና በመስመራዊ ስርጭት ላይ እውቀትን የሚሰጥ በዓለም አቀፍ ደረጃ በማስተላለፍ እና በመቆጣጠር ግንባር ቀደም።
እንከን የለሽ የCAD/CAM ሶፍትዌር ውህደት ለፕሮግራሚንግ እና ለማስመሰል በርካታ ጥቅሞችን ይሰጣል.
- ኃይለኛ የ CNC ፕሮግራሚንግ የመሳሪያ መንገድ ኦፕሬሽኖች፡የCAD-CAM ሶፍትዌር ውስብስብ የሆኑ የ3፣ የ4 እና የ5 አክሲስ የመሳሪያ መንገዶችን በፍጥነት እና በብቃት እንዲፈጥሩ ያስችላል። ይህ ያለሱ የማይቻል ነገር ነው። እንዲሁም የCAM ዛፍ ባህሪያትን ለመያዝ እና እንደገና ለመጠቀም ያስችላል፣ ይህም ከፍተኛ ጊዜ ይቆጥባል።
- መልቲአክሲስ ካም ቴክኖሎጂ ውስብስብ የማሽን ስራን ቀላል እና ወጪ ቆጣቢ ያደርገዋል፡የCAM ስርዓቶች ሙሉ የ4 እና የ5 አክሲስ ማስመሰልን ይሰጣሉ። ይህ የኤንሲ ፕሮግራም ወደ ማሽኑ ከመድረሱ በፊት የማሽን ሂደቱን በእይታ ለመመርመር ወሳኝ ነው፣ ይህም ውስብስብ ፕሮግራሚንግ ተግባራዊ ያደርገዋል።
- ከታዋቂ የ CAD ዲዛይን ምርቶች ጋር እንከን የለሽ ውህደት፡አንዳንድ የCAD-CAM አቅራቢዎች ከታዋቂ የCAD አቅራቢዎች (ለምሳሌ፣ SolidWorks፣ Rhino) ጋር እንደ ተሰኪዎች ይዋሃዳሉ። ይህም ነባር የCAD ተጠቃሚዎች አዲስ ስርዓት እንደገና ሳይማሩ የ NC ፕሮግራሞችን እንዲፈጥሩ፣ እንዲመስሉ እና እንዲያመነጩ ያስችላቸዋል፣ በዚህም የአገልግሎት አቅርቦቶቻቸውን ያስፋፋሉ።
- የማሽን ጠንቋዮች ግምቶችን ያስወግዱ፡CAD-CAM ኦፕሬተሮችን የመቁረጫ ጥልቀት በማቀናበር፣ መሳሪያዎችን በመምረጥ፣ የመሳሪያ መንገድ ቅጦችን በመምረጥ እና ሌሎች መለኪያዎችን በማስተዳደር በኩል የሚመሩ የማሽን ዊዛርድዎችን በመጠቀም አውቶማቲክ አገልግሎቶችን ይሰጣል። ይህም ፕሮግራሚንግ ውጤታማ ያደርገዋል እና ለአዳዲስም ሆነ ለላቁ ፕሮግራመሮች ስህተቶችን ይቀንሳል።
- ከ CNC ማሽን መሳሪያዎ ከፍተኛውን ጥቅም ማግኘት፡የCAD-CAM ሶፍትዌር የዑደት ጊዜን፣ የመሳሪያ መልበስን እና የማሽን መልበስን የሚቀንስ ከፍተኛ ፍጥነት ያለው አዳፕቲቭ የመሳሪያ መንገድ ቴክኖሎጂን ያቀርባል። እነዚህ የመሳሪያ መንገዶች የማያቋርጥ የመሳሪያ ተሳትፎን በመጠበቅ፣ ጥልቅ መቆራረጥን በመፍቀድ እና የ CNC ማሽን ምርታማነትን ከ50% በላይ በመጨመር የመቁረጥ ጥራትን ያሻሽላሉ።
- ውድ የሆኑ ስህተቶችን እና ብክነትን ያስወግዱ፦የCAD-CAM ሶፍትዌር የማሽን ሂደቱን በእይታ እንዲፈትሹ የሚያስችሉ ኃይለኛ የማስመሰል ባህሪያትን ያካትታል። ይህ ውድ የሆኑ የመሳሪያ ጉጉቶችን እና ግጭቶችን በሲኤንሲ ማሽን ላይ ከመከሰታቸው በፊት ይይዛል። ማስመሰል ስለ መሳሪያ መንገድ፣ የዑደት ጊዜዎች እና የክፍል መዛባት ትንተና ዝርዝር መረጃ ይሰጣል።
የ CAM ስርዓቶች ስኬትተወዳዳሪ የሌለው የትክክለኛነት ደረጃዎችበራስ-ሰር የመሳሪያ መንገድ ማመንጨት፣ እንከን የለሽ የCAD/CAM ውህደት እና ምናባዊ ማስመሰል አማካኝነት። ይህ ወደ ጥብቅ መቻቻል፣ ወጥነት ያላቸው ክፍሎች እና የተቀነሰ ቆሻሻ እና እንደገና ስራን ያስከትላል። በእጅ ፕሮግራም ማውጣትን በማስወገድ እና የመሳሪያ መንገዶችን በማመቻቸት የማሽን ሂደቶችን ያቀላጥፋሉ እና በራስ-ሰር ያዘጋጃሉ፣ የማዋቀሪያ ጊዜዎችን በእጅጉ ይቀንሳሉ እና አጠቃላይ ቅልጥፍናን ይጨምራሉ። ይህ አውቶሜሽን የፕሮግራም ጊዜን ይቆጥባል እና የ CNC ማሽኖችን ከፍተኛ አፈፃፀም ያረጋግጣል። የCAM ስርዓቶች ትክክለኛ፣ በኮምፒውተር የሚመነጩ የመሳሪያ መንገዶች እና ማስመሰያዎች ላይ በመተማመን ትክክለኛነትን እና ወጥነትን ያሻሽላሉ፣ የሰው ስህተቶችን በእጅ ፕሮግራም ማስወገድ። ይህ እያንዳንዱ ክፍል በተመቻቸ መለኪያዎች መሰራቱን ያረጋግጣል፣ ጥራትን ያሻሽላል እና ቆሻሻን ይቀንሳል። እንከን የለሽ የCAD/CAM ውህደት የዲዛይን ዓላማን ወደ ማሽነሪ መመሪያዎች በፍጥነት እና በትክክል መተርጎም ያስችላል። የዲዛይን ለውጦች በራስ-ሰር ይሰራጫሉ፣ ጊዜ ይቆጥባሉ፣ ስህተቶችን ይቀንሳሉ እና የመጨረሻው ምርት የዲዛይነሩን ፍላጎት ያንፀባርቃል። ዘመናዊ የCAM ስርዓቶች ከማንኛውም አካላዊ መቁረጥ በፊት የማሽነሪ ሂደቱን ለማስመሰል ምናባዊ ፕሮቶታይፕ ያቀርባሉ። ይህ እንደ የመሳሪያ ግጭቶች ያሉ ሊሆኑ የሚችሉ ችግሮችን ለመለየት፣ አስቀድመው ማስተካከያዎችን ለማንቃት፣ ጊዜ እና ገንዘብ ለመቆጠብ እና ለተወሳሰቡ ፕሮጀክቶች እምነት ለመገንባት ያስችላል።
የCAD እና የCAM ሶፍትዌር ውስብስብ ፕሮጀክቶችን ማስተካከል ይችላልትክክለኛ፣ ደረጃውን የጠበቀ፣ ሊደገም የሚችል የምርት ምርት በፍጥነት እና በብቃት እንዲፈጠር ያስችላል። የቁሳቁስ ብክነትን ይቀንሳሉ። የላቁ የCAD እና የCAM ሞዴሎች ውጤታማ የማምረቻ መንገዶችን ይገልፃሉ፣ የጥርስ መንገዶችን፣ የዑደት ጊዜዎችን እና ሊሆኑ የሚችሉ የክፍል ልዩነቶችን ያሳያሉ፣ ችግሮችን ለመገመት እና ጉድለቶችን ለመቀነስ። ፈጣን የፕሮቶታይፕ ማድረግም ይቻላል። የCAD እና የCAM ሶፍትዌር በፍጥነት ለመሞከር እና ለማጋራት ትክክለኛ መቻቻል ያላቸው ፕሮቶታይፖችን ለማምረት ይረዳል፣ ይህም አጠቃላይ የምርት ጊዜን ይቀንሳል። የተሻሻለ ቅልጥፍና እና የምርት ጥራት የሚመጣው ከዲዛይን እና ከማኑፋክቸሪንግ ሶፍትዌር ውህደት ነው። ይህ ጥራትን ሳይጎዳ፣ የፕሮጀክት ዝውውርን ሳይጨምር የሸማቾችን ቅልጥፍና የሚጠይቁትን ፍላጎቶች ለማሟላት ይረዳል። ውጤታማ ግንኙነት እና ትብብርም ጥቅሞች ናቸው። የCAD እና የCAM ሶፍትዌርን ማዋሃድ ለምርት ልማት የማያቋርጥ ግንኙነትን ያስችላል፣ ይህም ወደ ከፍተኛ ጥራት እና የበለጠ ፈጠራ ያላቸው ምርቶች ይመራል። ይህ ለሁለቱም የወፍጮ ማሽኖች እና ለ CNC Lathe ይሠራል።
የማሽን አፈጻጸም፡ ትክክለኛነት፣ ጥንካሬ እና የስራ ኤንቨሎፕ
የማሽኑ አፈጻጸም በበርካታ ቁልፍ ባህሪያት ላይ የተመሰረተ ነው፡ ትክክለኛነት፣ ጥብቅነት እና የስራ ሽፋን። እነዚህ ምክንያቶች የተመረቱትን ክፍሎች ጥራት እና የማሽኑን የአሠራር ብቃት በጋራ ይወስናሉ።
እንደ ከፍተኛ ፍጥነት ማሽነሪ (HSM) ባሉ ተፈላጊ የማሽን አፕሊኬሽኖች ውስጥ፣የማሽኑ ጥብቅነት አስፈላጊ ነው. ጠንካራ ማዋቀር የመሳሪያውን ማፈንገጥ ይቀንሳል። ይህ መሳሪያው ከፍተኛ ጥራት ያላቸውን የወለል አጨራረስ እና ትክክለኛ ክፍሎችን ለማግኘት ወሳኝ የሆነውን የፕሮግራም መንገዱን በትክክል እንዲከተል ያረጋግጣል። እንደ ብጁ የመሳሪያ መያዣ ዲዛይኖች እና የተረጋጋ የስራ መያዣ እቃዎች ያሉ ነገሮች ጥንካሬን ያሻሽላሉ። ንዝረትን ይቀንሳሉ እና የታጠፈ ኃይሎችን ይከላከላሉ። ይህ ወደ ዝቅተኛ የመቁረጥ ኃይሎች፣ የሙቀት ማመንጨት መቀነስ እና ለትክክለኛነት ደረጃዎች ወጥ የሆነ ተገዢነት ይመራል፣ በመጨረሻም የስራውንም ሆነ የመሳሪያውን ትክክለኛነት ይጠብቃል።
የማሽኑ ሁኔታ፣ በተለይም ጠንካራነቱ፣ የመሳሪያውን ዕድሜ በእጅጉ ይነካል።በጥሩ ሁኔታ የተያዘ እና የተስተካከለ ማሽን የተረጋጋ መቁረጥን ያረጋግጣል። ይህ ያለጊዜው የመሳሪያ መበላሸትን የሚያስከትሉ ንዝረቶችን እና ማዞርን ይቀንሳል። በተቃራኒው፣ ግትርነት የሌለው ማሽን ከመጠን በላይ ንዝረትን፣ የመሳሪያ ጫጫታ እና የተሳሳተ አቀማመጥን ያስከትላል። ይህ በመቁረጫ መሳሪያው ላይ ያለውን ኃይል ይጨምራል። እነዚህ አሉታዊ ሁኔታዎች የመሳሪያ መልበስን ያፋጥናሉ፣ ትክክለኛነትን ያበላሻሉ እና የገጽታ አጨራረስ ጥራትን ያበላሻሉ። የማሽን ሁኔታዎችን ለማመቻቸት እና የመሳሪያውን ዕድሜ ለማራዘም መደበኛ ጥገና እና የአሰላለፍ ፍተሻዎች ወሳኝ ናቸው።
- የተሻሻለ የወለል አጨራረስ:ከፍተኛ ጥንካሬ ጫጫታ እና ንዝረትን ይቀንሳል፣ ይህም ለስላሳ አጨራረስ እና ለሁለተኛ ደረጃ አጨራረስ ብዙም ፍላጎት የሌላቸውን ከፍተኛ ጥራት ያላቸውን ክፍሎች ያስገኛል።
- የተራዘመ የመሳሪያ ህይወት፡የተረጋጋ የመቁረጥ ሁኔታዎች፣ ከፍተኛ ጥንካሬ ቀጥተኛ ውጤት የሆነው፣ የመሳሪያዎችን መበስበስ እና መሰበርን ይቀንሳል፣ በዚህም የመሳሪያዎችን መተካት እና የአሠራር ወጪዎችን ድግግሞሽ ይቀንሳል።
ትክክለኛነት ማለት አንድ ማሽን በፕሮግራም የተቀመጠ ቦታ ምን ያህል በቅርበት እንደሚደርስ ያመለክታል። ተደጋጋሚነት ማለት በተከታታይ ወደ ተመሳሳይ ቦታ የመመለስ ችሎታውን ያመለክታል። እንደ ኤሮስፔስ እና የህክምና መሳሪያዎች ማምረቻ ላሉ ጥብቅ መቻቻል ላላቸው ኢንዱስትሪዎች ከፍተኛ ትክክለኛነት እና ተደጋጋሚነት በጣም አስፈላጊ ናቸው። የስራ ፖስታ ማሽን ሊይዘው የሚችለውን የስራ ክፍል ከፍተኛ ልኬቶችን ይገልጻል። ፋብሪካዎች የማሽኑ የስራ ፖስታ ትልቁን ክፍሎቻቸውን ማስተናገድ እና ለመሳሪያ እንቅስቃሴ እና ለመሳሪያ በቂ ክፍተት መስጠት አለባቸው።
የኢንቨስትመንት፣ የአሠራር ወጪዎች እና የአምራች ድጋፍን መገምገም
ፋብሪካዎች ግምት ውስጥ መግባት አለባቸውየ CNC ማሽን የገንዘብ አንድምታዎችይህ የመጀመሪያ ኢንቨስትመንትን፣ ቀጣይ የሥራ ማስኬጃ ወጪዎችን እና የአምራች ድጋፍ ደረጃን ያካትታል። እነዚህ ምክንያቶች የማሽኑን የረጅም ጊዜ ዋጋ እና የፋብሪካውን ትርፋማነት በእጅጉ ይነካሉ።
የመጀመሪያ የግዢ ዋጋ እና የረጅም ጊዜ የሥራ ማስኬጃ ወጪዎች
የ CNC ማሽን የመጀመሪያ የግዢ ዋጋ በስፋት ይለያያል። እንደ አቅሙ እና መጠኑ ይለያያል።
| ምድብ | የዋጋ ክልል |
|---|---|
| የመግቢያ ደረጃ CNC ወፍጮ ማሽኖች | 10,000 ዶላር – 30,000 ዶላር |
| መካከለኛ ደረጃ CNC ወፍጮ ማሽኖች | 30,000 ዶላር – 100,000 ዶላር |
| ከፍተኛ ደረጃ ያላቸው የ CNC ወፍጮ ማሽኖች | 100,000 ዶላር – 500,000 ዶላር |
በተመሳሳይ፣ የ CNC ቁፋሮ ማሽኖች የተለያዩ የዋጋ ነጥቦች አሏቸው።
| ምድብ | የዋጋ ክልል |
|---|---|
| አነስተኛ ደረጃ የ CNC ቁፋሮ ማሽን | 10,000 ዶላር – 50,000 ዶላር |
| የኢንዱስትሪ CNC ቁፋሮ ስርዓት | 50,000 ዶላር – 250,000 ዶላር |
ከመጀመሪያው ወጪ በተጨማሪ ፋብሪካዎች የረጅም ጊዜ የሥራ ማስኬጃ ወጪዎችን መገምገም አለባቸው። እነዚህም የሚከተሉትን ያካትታሉ።የኃይል ፍጆታ, የማቀዝቀዣ መስፈርቶችእና የፍጆታ ዕቃዎች።ጥገና እና አገልግሎትለእነዚህ ወጪዎችም አስተዋጽኦ ያደርጋል። የኢነርጂ ውጤታማነት ወሳኝ ሚና ይጫወታል። የላቀ መሳሪያዎች አነስተኛ ኃይል ያስፈልጋቸዋል እና በማሽነሪዎች ላይ የሚደርሰውን ጉዳት ይቀንሳሉ። ይህ የመገልገያ ወጪዎችን ይቀንሳል።

ሰንጠረዡ የተመቻቹ ማሽኖች አመታዊ የኤሌክትሪክ ኃይልን፣ የ5-ዘንግ አሠራርን እና የHVAC እና የጥገና ወጪዎችን እንዴት በከፍተኛ ሁኔታ መቀነስ እንደሚችሉ ያሳያል።
የመሳሪያዎች፣ መለዋወጫዎች እና የሥልጠና ኢንቨስትመንቶች
ፋብሪካዎች ለአዲስ የ CNC ማሽን ማዋቀር አስፈላጊ በሆኑ መሳሪያዎችና መለዋወጫዎች ላይ ኢንቨስት ማድረግ አለባቸው። እነዚህም የሚከተሉትን ያካትታሉ፡
- በአከርካሪ የሚንቀሳቀስ ማቀዝቀዣ: ለትላልቅ ዲያሜትር ቁፋሮ ወይም አሰልቺ ወሳኝ።
- ዜሮ-ነጥብ ክላምፕሲንግ ሲስተሞች: ተደጋጋሚነትን ያሻሽሉ እና ባለብዙ ደረጃ ማሽነሪ ይፍቀዱ።
- ፕሪሴተሮች፦ የመስመር ውጪ መለኪያዎችን ያንቁ፣ ስፒንድልስ እንዲሰሩ በማድረግ።
- አውቶማቲክ፣ ብልህ የመሳሪያ አስተዳደር ስርዓቶች፦ ጥልቅ የመከታተያ ችሎታ ያቅርቡ።
- ዲጂታል መሳሪያዎች: ቀላል የማሽን ማስተካከያዎችን ማመቻቸት እና የሰውን ስህተት መቀነስ።
- የመሳሪያ መያዣዎች: ለከፍተኛ ግፊት፣ በመሳሪያ አማካኝነት ለሚቀዘቅዙ የማቀዝቀዣ ስርዓቶች አስፈላጊ።
- አሰልቺ መሳሪያዎች: ቁልፍ የመሳሪያዎች ምድብ።
- የሥራ ቦታ: አስፈላጊ የሆነ የመለዋወጫ ምድብ።
የታመነ የመሳሪያ አጋርን ቀደም ብሎ ማሳተፍ የማሽን ዝርዝሮችን እና የመሳሪያ ፓኬጆችን ውጤታማ በሆነ መንገድ ለማዋሃድ ይረዳል። ይህ እንደ ስፒንድል ማቀዝቀዣ ያሉ ወሳኝ አማራጮች ከመጀመሪያው ጀምሮ ግምት ውስጥ እንዲገቡ ያረጋግጣል። ፋብሪካዎችም በስልጠና ላይ ኢንቨስት ማድረግ አለባቸው።ሚትሱቢሺ ኤሌክትሪክ አውቶሜሽን የ CNC ፕሮግራመር ሰርተፊኬት ይሰጣልለማይል እና ላቴ በጂ-ኮድ ፕሮግራሚንግ ላይ ማተኮር።ፔን ፎስተር የኦንላይን የ CNC ኦፕሬተር ስልጠና ይሰጣልደህንነትን፣ መሰረታዊ የሂሳብ፣ የማሽን ክህሎቶችን እና የ CNC ፕሮግራሚንግ መሰረታዊ ነገሮችን ይሸፍናል።
በኢንቨስትመንት ላይ ተመላሽ እና የማሽን ዕድሜ
ፋብሪካዎች ዓላማቸውበኢንቨስትመንት ላይ ትርፍን ከፍ ማድረግ (ROI)እና የማሽን ዕድሜ። ለማሽን ረጅም ዕድሜ እና የተሻለ የ ROI አስተዋጽኦ የሚያደርጉ በርካታ ምክንያቶች አሉ፡
- የመቁረጥ መለኪያዎችን ማመቻቸትየፍሬንድል ፍጥነት፣ የመመገቢያ ፍጥነት እና የመቁረጥ ጥልቀት ማስተካከል የመሳሪያዎችን መበላሸት እና ከመጠን በላይ ሙቀትን ይከላከላል።
- የላቀ የCAM ሶፍትዌርን በመጠቀም፦ ይህ ሶፍትዌር የማሽን ሂደቶችን ያስመስላል እና የመሳሪያ መንገዶችን ያመቻቻል።
- የላቁ የማሽን ቴክኒኮች፦ ከፍተኛ ፍጥነት ያለው ማሽነሪ (HSM) እና ባለብዙ-ዘንግ ማሽነሪ ፈጣን የዑደት ጊዜዎችን እና አነስተኛ የሙቀት ማመንጨትን ያስከትላሉ።
- ትክክለኛ የሥራ ቦታ ማዋቀር እና የማሽን ጥገና፦ የአከርካሪ አሰላለፍ እና የንዝረት መቆጣጠሪያ ትክክለኛነትን ለመጠበቅ አስፈላጊ ናቸው።
- ውጤታማ የማቀዝቀዣ እና የቅባት ስርዓቶች፦ እነዚህ ስርዓቶች ሙቀትን እና ግጭትን በመቀነስ መሳሪያዎችን እና የስራ ክፍሎችን ይከላከላሉ።
- የእውነተኛ ጊዜ ክትትል እና ማስተካከያዎች፦ ስማርት ዳሳሾች እና ዲጂታል መንትያ ማስመሰያዎች የችግሮችን ቀደም ብሎ ለመለየት ያስችላሉ።
የሽያጭ አገልግሎት፣ የቴክኒክ ድጋፍ እና ዋስትና
ከሽያጭ በኋላ የተሟላ አገልግሎት እና ጠንካራ ዋስትና ወሳኝ ናቸው። የ CNC ማሽን ዋስትና ቁልፍ ገጽታዎች የሚከተሉትን ያካትታሉ፡
- ሁሉን አቀፍ ሽፋን: ሁሉንም ዋና ዋና የማሽን ክፍሎችን ይሸፍናል።
- ውሎችን አጽዳ፦ ምን እንደሆነና ምን እንደማይሸፈን ይገልጻል።
- አስተማማኝ ድጋፍ: ብቁ የቴክኒክ ድጋፍን ያቀርባል።
- የጥራት ማረጋገጫ: የተወሰነ የማሽን አፈጻጸም ደረጃን ያረጋግጣል።
- ለማሻሻያዎች ተለዋዋጭነት: ለማሻሻያዎች አማራጮችን ይሰጣል።
- ተላላፊነት: ማሽኑ እንደገና ከተሸጠ ይህ ጠቃሚ ነው።
- ምንም አይነት ችግር የሌለበት ሽፋን: ድንገተኛ ጉዳትን ሊሸፍን ይችላል።
- የሶፍትዌር ዝመናዎች፦ የሶፍትዌር ዝመናዎችን እና ድጋፍን ያካትታል።
- በቦታው ላይ አገልግሎት: በቦታው ላይ አገልግሎት እና ጥገና ይሰጣል።
ለ CNC ቁፋሮ ማሽኖች መደበኛ የዋስትና ጊዜዎች በተለምዶ ይካተታሉከአንድ እስከ ሶስት ዓመትአንዳንድ አምራቾች፣ በተለይም ለከፍተኛ ደረጃ ሞዴሎች፣ ዋስትናዎችን እስከ አምስት ዓመት ሊያራዝሙ ይችላሉ።EMAG የተለያዩ የአገልግሎት ውሎችን ያቀርባልከመሠረታዊ ፍተሻ እስከ ሙሉ አገልግሎት ስምምነቶች። እነዚህ ኮንትራቶች ያልተዘጋጁ የማቆያ ጊዜዎችን ይቀንሳሉ እና የማሽኑን ምርጥ አቅርቦት ያረጋግጣሉ።
የመለዋወጫ ዕቃዎች መገኘት እና የደንበኛ ግምገማዎች
የመለዋወጫ ዕቃዎች መገኘት የሥራ ማቆም ጊዜን ለመቀነስ ወሳኝ ነው። ለአስፈላጊ የመለዋወጫ ዕቃዎች የመሪነት ጊዜ ይለያያል። ቀላል ክፍሎች ብዙውን ጊዜ በ ውስጥ ሊደርሱ ይችላሉ1-2 ሳምንታት. የበለጠ ውስብስብ ክፍሎች ወይም ትላልቅ ትዕዛዞች የሊድ ጊዜን ወደ 4-6 ሳምንታት ወይም ከዚያ በላይ ሊያራዝሙ ይችላሉ። የቁሳቁስ አቅርቦት፣ የክፍሎች ውስብስብነት፣ ብዛት እና የአቅራቢው አቅም ሁሉም የመጨረሻውን የመሪ ጊዜ ይነካሉ።
የወደፊት ገዢዎች እንደ ድረ-ገጾች ባሉ አስተማማኝ የደንበኛ ግምገማዎች እና ምስክርነቶችን ማግኘት ይችላሉSTYLECNCእናቴክኖሲኤንሲእነዚህ መድረኮች የተለያዩ የ CNC ማሽን ዓይነቶችን ከገዙ እና ከተጠቀሙ ደንበኞች እውነተኛ ግብረመልስ ይሰበስባሉ። ይህ ፋብሪካዎች በመረጃ ላይ የተመሠረተ ውሳኔ እንዲያደርጉ ይረዳል።
ፋብሪካዎች የአሁኑን የምርት ፍላጎት የሚያሟላ የሲኤንሲ ማሽን ቅድሚያ መስጠት አለባቸው። ይህ ማሽን የወደፊት እድገትን መደገፍ አለበት። የተመረጠው መሳሪያ የምርት ቅልጥፍናን እንደሚያሻሽል ያረጋግጡ። ለፋብሪካው የረጅም ጊዜ እሴት ማቅረብ አለበት። ይህ ስትራቴጂካዊ ምርጫ ትርፋማነትን ያስከትላል።
ተደጋጋሚ ጥያቄዎች
በቋሚ የማሽን ማዕከል (VMC) እና በአግድም የማሽን ማዕከል (HMC) መካከል ያለው ዋና ልዩነት ምንድን ነው?
ቪኤምሲዎች (VMCs) ውሱን እና ለቀላል ክፍሎች ተስማሚ ናቸው። ኤችኤምሲዎች (HMCs) ያቀርባሉከፍተኛ ጥንካሬእና ውስብስብ እና ከፍተኛ መጠን ያለው ምርት ለማግኘት ምርታማነት። ከባድ ክፍሎችን በተሻለ ሁኔታ ይይዛሉ።
የ CNC ማሽን የዘንግ ብዛት ለምን አስፈላጊ ነው?
የዘንግ ብዛት የክፍሉን ውስብስብነት ይወስናል። ተጨማሪ ዘንግዎች ውስብስብ ጂኦሜትሪዎችን፣ አንግል ያላቸውን ባህሪያትን እና ባለ 3-ልኬት ነገሮችን በጥቂት ቅንብሮች ውስጥ ለማጠናቀቅ ያስችላሉ።
የCAD/CAM ሶፍትዌር የ CNC ማሽነሪነትን እንዴት ያሻሽላል?
የCAD/CAM ሶፍትዌር ፕሮግራሚንግ ያመቻቻል፣ ሂደቶችን ያስመስላል እና የመሳሪያ መንገዶችን ያመቻቻል። ይህ ስህተቶችን ይቀንሳል፣ ጊዜ ይቆጥባል እና ትክክለኛነትን እና ቅልጥፍናን ያሻሽላል።
የልጥፍ ሰዓት፡- ጥር-20-2026