


የተሳካለትየሲኤንሲ ማዞሪያ ማዕከልኢንቨስትመንት አስፈላጊ ነገሮችን መለየት ይጠይቃል። ስትራቴጂካዊ እቅድ ይህንን ግዥ ይመራል። ዓለም አቀፍ የ CNC ማሽነሪ እና የማዞሪያ ማዕከላት ገበያ ከፍተኛ እድገት ያስገኛል፣ከ2024 እስከ 2030 ባለው ጊዜ ውስጥ 6.6% የተዋሃደ ዓመታዊ የእድገት መጠንየከፍተኛ ፍጥነት ክፍሉ አንድን ነገር ይጠብቃልበ2025 እና 2035 መካከል 5.8% CAGRይህ መስፋፋት በመረጃ ላይ የተመሰረተ ውሳኔ አስፈላጊነትን ያጎላል።ባለብዙ ተግባር CNC ማሽን አምራችየተለያዩ አማራጮችን ይሰጣል። መረዳትየማዞሪያ ማዕከል ትክክለኛነትእጅግ በጣም አስፈላጊ ነው። ገዢዎች ብዙውን ጊዜ “በ CNC የማዞሪያ ማዕከል እና በ CNC ማሽን መካከል ያለው ልዩነት ምንድን ነው?"እና"በአቀባዊ እና አግድም የማዞሪያ ማዕከላት መካከል እንዴት እንደሚመረጥ?". አስር ወሳኝ ጉዳዮች በመረጃ ላይ የተመሰረተ ግዢን ይመራሉ።"
ቁልፍ ነጥቦች
- የምርት ፍላጎቶችዎን እና የክፍል መስፈርቶችዎን ይረዱ። ይህ ትክክለኛውን የማሽን መጠን እና ኃይል እንዲመርጡ ይረዳዎታል።
- መመልከትየማሽን ዝርዝር መግለጫዎችእንደ ስፒንድል ሃይል እና የመሳሪያ አማራጮች። እነዚህ ባህሪያት ማሽኑ እንዴት እንደሚሰራ ላይ ተጽዕኖ ያሳድራሉ።
- የቁጥጥር ስርዓቱን እና ሶፍትዌሩን ያረጋግጡ። ማሽኑን ለመጠቀም እና ከሌሎች ስርዓቶች ጋር ለመገናኘት ቀላል ያደርጉታል።
- የማሽኑን ትክክለኛነት እና ሙቀትን እና ንዝረትን እንዴት እንደሚቋቋም ያስቡበት። ይህ ያረጋግጣልከፍተኛ ጥራት ያላቸው ክፍሎች.
- ስለ አጠቃላይ ወጪው ያስቡ፣ ዋጋውን ብቻ አይደለም። ይህም የማስተዳደር ወጪዎችን፣ የጥገና እና የወደፊት ዋጋን ያካትታል።
ለ CNC ማዞሪያ ማዕከልዎ የምርት ፍላጎቶች እና የክፍል መስፈርቶች
አንድን መምረጥየሲኤንሲ ማዞሪያ ማዕከልየምርት ፍላጎቶችን እና የክፍል መስፈርቶችን በግልፅ በመረዳት ይጀምራል። እነዚህ ምክንያቶች የማሽኑን አስፈላጊ ዝርዝሮች እና ችሎታዎች በቀጥታ ይነካሉ።
የክፍል መጠን እና የክብደት አቅም
አንድ ሱቅ ለማምረት ያሰበውን የአካል ክፍሎች አካላዊ ልኬቶች እና ክብደት መሠረታዊ ግምት ውስጥ ማስገባት አስፈላጊ ነው። የማሽኑ አቅም ትልቁን እና ከባድ ክፍሎችን ማስተናገድ አለበት። ለምሳሌ፣ የ CNC የማዞሪያ ስራዎች የተለያዩ የክፍል መጠኖችን ያስተናግዳሉ።
| የክፍል መጠን ምድብ | ልኬቶች (ሚሜ) | ልኬቶች (ኢንች) |
|---|---|---|
| ዝቅተኛው | 2×2 | 0.079 × 0.079 |
| ከፍተኛ | 200 × 500 | 7.9 × 19.7 |
እንደ ማዕከላት መካከል ያለው ርቀት ያሉ የማሽን ዝርዝሮች ከፍተኛውን የክፍል ርዝመት ይወስናሉ፣ ብዙውን ጊዜ 500 ሚሜ (19.7 ኢንች)። የመወዛወዝ አልጋው ከፍተኛውን የክፍል ዲያሜትር ይወስናል፣ በተለይም 200 ሚሜ (7.9 ኢንች)። ገዢዎች የተመረጠው የ CNC ማዞሪያ ማዕከል የታለሙትን ክፍሎች በአካል መያዝ እና ማሽነሪ መቻላቸውን ማረጋገጥ አለባቸው።
ለሂደት የሚውሉ የቁሳቁስ ዓይነቶች
የሱቅ ሂደቶች የቁሳቁሶች ዓይነቶች በማሽን እና በመሳሪያዎች ምርጫ ላይ ከፍተኛ ተጽዕኖ ያሳድራሉ። የተለያዩ ቁሳቁሶች የተለያዩ የጥንካሬ ደረጃዎች አሏቸው፣ ይህም የማሽን ኃይል እና የመቁረጫ መሳሪያዎችን ይፈልጋል።
| የቁሳቁስ ጥንካሬ ምድብ | የሮክዌል ጥንካሬ (HRC) | የተለመዱ የ CNC ላቴ ዓይነቶች |
|---|---|---|
| ለማሽን አስቸጋሪ የሆኑ ቅይጥዎች | 45–70 HRC | ከፍተኛ-ጉልበት ያላቸው የ CNC ላቴዎች |
| መካከለኛ-ጠንካራ የኢንዱስትሪ ቁሳቁሶች | 25–45 HRC | አግድም የሲኤንሲ ላቴዎች |
| ለስላሳ እና በቀላሉ ሊሠሩ የሚችሉ ብረቶች | <25 የሰው ሀብት አስተዳደር (HRC) | ማንኛውም የ CNC ላቴ (የመግቢያ ደረጃ፣ የቤንችቶፕ፣ ከፍተኛ ፍጥነት ያላቸው የስፒንድል ማሽኖችን ጨምሮ) |
መደበኛ የ CNC መሳሪያዎች በአጠቃላይ ተግባራዊ ገደብ ላይ ይደርሳሉ በኤችአርሲ 40. ከHRC 50 በላይ የሆኑ የማሽን ቁሶችን ማቀነባበር ብዙውን ጊዜ ልዩ ማዋቀሪያዎችን ይፈልጋል፣ ይህም የማሽን ጊዜን እና ወጪን በእጥፍ ሊጨምር ይችላል። ለምሳሌ፣ እንደ 4140 ያሉ የካርቦን/ቅይጥ ብረቶች እስከ HRC 35 ድረስ በመደበኛነት በማሽነሪነት ይሰራሉ። ከHRC 40 በላይ ፈታኝ ይሆናሉ። እንደ 304 ያሉ አይዝጌ ብረቶች እስከ HRC 30 ድረስ ውጤታማ ናቸው፣ ከHRC 35 በላይ አስቸጋሪ ይሆናሉ። እንደ A2 ያሉ የመሳሪያ ብረቶች በHRC 45 በኩል ማሽነሪ ሊሆኑ ይችላሉ፣ ነገር ግን ልዩ ማዋቀሮች ከHRC 50 በላይ አስፈላጊ ናቸው። የአሉሚኒየም ቅይጥ በአጠቃላይ ለ CNC ማሽነሪ ምንም አይነት የጠንካራነት ገደቦችን አያቀርቡም።
የምርት መጠን እና የመተላለፊያ ይዘት
የምርት መጠን እና የሚፈለገው የመተላለፊያ መጠን የማሽኑን ፍጥነት፣ ቅልጥፍና እና ለአውቶሜሽን አቅም ይወስናሉ። ከፍተኛ መጠን ያለው ምርት ፈጣን የዑደት ጊዜ እና አስተማማኝ አሠራር ይጠይቃል። ከፍተኛ መጠን ያላቸውን ክፍሎች የሚያመርቱ ሱቆች እንደ አውቶማቲክ ባር መጋቢዎች እና የሮቦቲክ ውህደት ካሉ ባህሪያት ይጠቀማሉ። እነዚህ ተጨማሪዎች በእጅ ጣልቃ ገብነትን ይቀንሳሉ እና ቀጣይነት ያለው አሠራርን ከፍ ያደርጋሉ። በተቃራኒው፣ ዝቅተኛ መጠን ወይም የፕሮቶታይፕ ስራ እንዲህ ያለ ሰፊ አውቶሜሽን ላያስፈልጋቸው ይችላል። የማሽኑ ለረጅም ጊዜ ወጥ የሆነ ውጤት የማስጠበቅ ችሎታ የምርት ግቦችን ለማሳካት ወሳኝ ነው።
የ CNC ማዞሪያ ማዕከል የማሽን ዝርዝር መግለጫዎች እና ችሎታዎች
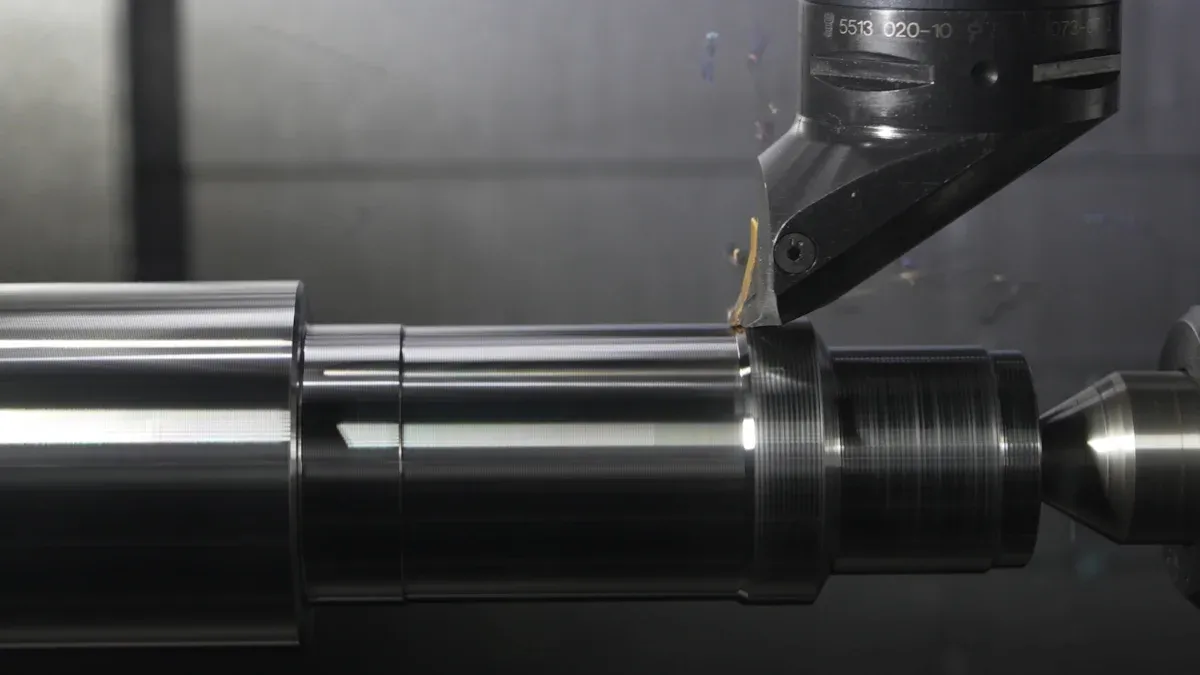
የማሽን ዝርዝር መግለጫዎች እና ችሎታዎች የአንድ ሱቅ ክፍሎችን በብቃት እና በትክክል የማምረት ችሎታ ላይ በቀጥታ ተጽዕኖ ያሳድራሉ። ገዢዎች እነዚህን ቴክኒካዊ ገጽታዎች በጥንቃቄ መገምገም አለባቸው።
የስፒንድል ውቅር እና ኃይል
ስፒንድል የማንኛውም የማዞሪያ አሠራር ዋና ማዕከል ነው። ውቅር እና ኃይሉ የማሽኑን የመቁረጥ ችሎታ ይወስናል። የስፒንድል ፍጥነት፣ በደቂቃ በአብዮቶች (RPM) የሚለካው፣ የሥራው ፍጥነት ምን ያህል በፍጥነት እንደሚሽከረከር ይወስናል። ከፍተኛ RPMs ለአነስተኛ ዲያሜትሮች እና ለስላሳ ቁሳቁሶች ወሳኝ ናቸው። የስፒንድል ጉልበት፣ የማሽከርከር ኃይል፣ ትላልቅ ዲያሜትሮችን እና ጠንካራ ቁሳቁሶችን ለማቀነባበር አስፈላጊ ነው። ኃይለኛ ስፒንድል ውጤታማ የቁሳቁስ ማስወገጃን ያረጋግጣል እና የዑደት ጊዜዎችን ይቀንሳል። ሱቆች የስፒንድል ዝርዝሮችን ከተለመዱት የክፍላቸው መጠኖች እና የቁሳቁስ ዓይነቶች ጋር ማዛመድ አለባቸው።
የቱሬት እና የመሳሪያ አማራጮች
ማማው የመቁረጫ መሳሪያዎችን ይይዛል እና ለስራው ያቀርባል። ዲዛይኑ የማሽን ሁለገብነትን እና ቅልጥፍናን በእጅጉ ይነካል። ቱሬቶች እንደ VDI (የጀርመን መሐንዲሶች ማህበር) ወይም BMT (ቤዝ የተገጠመ መሳሪያ) ባሉ የተለያዩ ውቅሮች ይመጣሉ፣ እያንዳንዳቸው የተለያዩ ጥንካሬዎችን እና የመሳሪያ መያዣ ችሎታዎችን ይሰጣሉ። በትሬቱ ላይ ያሉት የመሳሪያ ጣቢያዎች ብዛት ማሽኑ በእጅ ጣልቃ ገብነት ምን ያህል የተለያዩ መሳሪያዎችን ማግኘት እንደሚችል ይወስናል። ተጨማሪ የመሳሪያ ጣቢያዎች በአንድ ማዋቀር ውስጥ ውስብስብ ስራዎችን ይፈቅዳሉ፣ ይህም ለመሳሪያ ለውጦች የእረፍት ጊዜን ይቀንሳል።
የአክሲስ ውቅር እና የቀጥታ መሳሪያ
የአክሲስ ውቅር የማሽኑን የመንቀሳቀስ አቅም ይገልፃል። መሰረታዊ ባለ 2-ዘንግ ላቴ በX እና Z ዘንጎች ላይ የማዞሪያ ስራዎችን ያከናውናል። እንደ ባለብዙ-ዘንግ ያሉ የበለጠ የላቁ ማሽኖችየሲኤንሲ ማዞሪያ ማዕከልእንደ ማዕከላዊ ያልሆነ ቁፋሮ ወይም ወፍጮ ለ Y-axis ያሉ ተጨማሪ ዘንጎችን ያቀርባል። የቀጥታ መሳሪያዎች ለ CNC የማዞሪያ ማዕከል ጉልህ የሆነ ማሻሻያ ነው። ማሽኑ ክፍሉን ወደ ሌላ ማሽን ሳያስተላልፍ የመፍጨት፣ የመቆፈር እና የመታ ስራዎችን እንዲያከናውን ያስችለዋል። የቀጥታ መሳሪያዎች ቅናሾች።ለትክክለኛ-ማሽን ክፍሎች የበለጠ የዲዛይን ተለዋዋጭነትበአንድ ጊዜ ውስጥ የበለጠ ውስብስብ የማሽን ሂደቶችን ያስችላል፣ ማዋቀርን ያመቻቻል እና የሰው ኃይልን ይቀንሳል። ይህ ችሎታ አላስፈላጊ የማዋቀር ሂደቶችን በመቀነስ ትክክለኛነትን እና ተደጋጋሚነትን ያሻሽላል። ሱቆች ያስገኛሉበተራቀቁ ማርሾች እና ተሸካሚዎች ምክንያት ፈጣን ማምረትየቀጥታ መሳሪያዎችዳታሙን ይጠብቃልይህም ብዙውን ጊዜ ቁሳቁሶችን በማሽኖች መካከል ሲያንቀሳቅሱ ይጠፋል፣ ይህም ጊዜ ይቆጥባል። እንዲሁም እንደ ጠርዝ ማጠጋጋት ወይም የአክሲያል/ራዲያል ባህሪያትን ማከል ያሉ በቀጥታ በማሽኑ ላይ በርካታ የመፍጨት ሂደቶችን ያስችላል። ይህ ክፍሎችን ወደ CNC ወፍጮ የማዛወር አስፈላጊነትን ያስወግዳል።
የ CNC ማዞሪያ ማዕከልዎ የቁጥጥር ስርዓት እና ሶፍትዌር
የቁጥጥር ስርዓቱ እና ሶፍትዌሩ የማንኛውም ዘመናዊ የማሽን መሳሪያ አእምሮን ይፈጥራሉ። ኦፕሬተሮች ከመሳሪያዎቹ ጋር እንዴት እንደሚገናኙ እና ማሽኑ ውስብስብ ስራዎችን እንዴት እንደሚያከናውን ይወስናሉ። ትክክለኛውን የቁጥጥር ስርዓት መምረጥ ቀልጣፋ ፕሮግራሚንግ፣ አስተማማኝ አሠራር እና በማምረቻ አካባቢ ውስጥ እንከን የለሽ ውህደትን ያረጋግጣል።
የሲኤንሲ ቁጥጥር ብራንድ እና ባህሪያት
የ CNC መቆጣጠሪያ ምርጫየምርት ስምበማሽን አፈጻጸም እና በተጠቃሚ ተሞክሮ ላይ ከፍተኛ ተጽዕኖ ያሳድራል። የተለያዩ አምራቾች ለተለያዩ የምርት ፍላጎቶች የተነደፉ የተለያዩ ጥቅሞችን ይሰጣሉ።
| የምርት ስም | የቁልፍ ማዞሪያ ማዕከል ምርቶች | የማዞሪያ ማዕከላት ቁልፍ ባህሪያት |
|---|---|---|
| የሃስ አውቶሜሽን | የሃስ ኤስቲ ተከታታይ የሲኤንሲ ማሽኖች | ለተጠቃሚ ምቹ የሆኑ በይነገጾች፣ ከፍተኛ ጉልበት፣ ጠንካራ ግንባታ፣ ዘላቂነት፣ አስተማማኝነት፣ ተመጣጣኝ ዋጋ። |
| ዲኤምጂ ሞሪ | የNLX ተከታታይ ሁለንተናዊ የማዞሪያ ማዕከላት | ከፍተኛ ግትርነት፣ መረጋጋት፣ ትክክለኛነት፣ የተቀናጀ አውቶሜሽን መፍትሄዎች፣ ዲጂታልነት፣ የኢንዱስትሪ 4.0 ዝግጁነት። |
| ማዛክ | የINTEGREX ተከታታይ ባለብዙ ተግባር ማሽኖች | ማዞር፣ መፍጨት፣ ቁፋሮ፣ መታ ማድረግን ያጣምራል፤ ውስብስብ ለሆኑ ክፍሎች ተስማሚ፤ የ iSMART ፋብሪካ ጽንሰ-ሀሳብ (IoT ውህደት)፣ ሰፊ አገልግሎት እና ድጋፍ። |
| ኦኩማ | የኤልቢ ተከታታይ የሲኤንሲ ማሽኖች | ኃይል፣ ትክክለኛነት፣ ሁለገብነት፣ ለቴርሞ-ተስማሚ ፅንሰ-ሀሳብ (የሙቀት መረጋጋት)፣ ክፍት-አርክቴክቸር OSP-P የቁጥጥር ስርዓት (ማበጀት፣ የሶፍትዌር ውህደት)። |
| ዱሳን/ዲኤን መፍትሄዎች | የሲኤንሲ ላቴዎች | ትክክለኛ የማዞሪያ ስራዎች፣ ባለብዙ-ዘንግ ችሎታዎች፣ ከፍተኛ የስፒንድል ፍጥነቶች፣ የላቁ የቁጥጥር ስርዓቶች። |
እያንዳንዱ የምርት ስም ልዩ ባህሪያትን ይሰጣል። የሃስ አውቶሜሽን በተጠቃሚ ምቹነት እና በተመጣጣኝ ዋጋ ላይ ያተኩራል። ዲኤምጂ ሞሪ ጥብቅነትን እና የኢንዱስትሪ 4.0 ዝግጁነትን ያጎላል። ማዛክ ውስብስብ ለሆኑ ክፍሎች ባለብዙ ተግባር ችሎታዎችን ይሰጣል። ኦኩማ የሙቀት መረጋጋትን እና ክፍት-አርክቴክቸር መቆጣጠሪያዎችን ይሰጣል። የዱሳን/ዲኤን መፍትሄዎች ትክክለኛነትን እና ባለብዙ-ዘንግ ተግባርን ያቀርባል።
ፕሮግራሚንግ እና የተጠቃሚ በይነገጽ
በቀላሉ የሚታወቅ የፕሮግራም አወጣጥ በይነገጽ የማሽን ማዋቀርንና አሠራርን ቀላል ያደርገዋል። ኦፕሬተሮች እንደ ክህሎታቸው ደረጃ እና የክፍሎቹ ውስብስብነት ላይ በመመስረት ቀልጣፋ የጂ-ኮድ ፕሮግራሚንግ ወይም የውይይት ፕሮግራሚንግ የሚፈቅድ ስርዓት ያስፈልጋቸዋል። በሚገባ የተነደፈ የተጠቃሚ በይነገጽ የስልጠና ጊዜን ይቀንሳል እና ስህተቶችን ይቀንሳል። እንዲሁም የፕሮግራም ፈጠራን እና ማሻሻያን ቀላል በማድረግ ምርታማነትን ያሻሽላል።
ከነባር ስርዓቶች ጋር ውህደት
ከነባር የማኑፋክቸሪንግ አፈፃፀም ስርዓቶች (MES) ወይም ከኢንተርፕራይዝ ሪሶርስ ፕላኒንግ (ERP) ስርዓቶች ጋር ያለችግር ውህደት ለዘመናዊ ሱቆች ወሳኝ ነው። ይህ ግንኙነት በእውነተኛ ጊዜ የውሂብ ልውውጥ፣ የምርት ክትትልን እና አጠቃላይ ቅልጥፍናን ለማሻሻል ያስችላል።ስኬታማ ውህደት ጥንቃቄ የተሞላበት እቅድ ይጠይቃል.
- ዲጂታል ከማድረግዎ በፊት የአፈፃፀም ጉድለቶችን በራስ-ሰር ለማስወገድ ሂደቶችን በደንብ ካርታ ያድርጉ።
- አደጋን ለመቀነስ እና ከተሞክሮ ለመማር በሙከራ ፕሮጀክት በትንሹ ይጀምሩ።
- ዘመናዊ ማሽነሪዎች ላሏቸው ኩባንያዎች፣ ለማመቻቸት በእውነተኛ ጊዜ ግንዛቤዎችን ለማግኘት በማሽን ግንኙነት እና በኦኢኢ (አጠቃላይ የመሳሪያ ውጤታማነት) ክትትል ይጀምሩ።
- የMES አተገባበር የሰዎችን የስራ መንገድ እንደሚቀይር እና ጥንቃቄ የተሞላበት መመሪያ እንደሚያስፈልገው ይገንዘቡ።
- ቡድኑን ከጅምሩ ጀምሮ ያሳትፉ፣ አስፈላጊነቱንና ጥቅሞቹን ያስረዱ።
- ሁሉም ሰው አዲሶቹን ስርዓቶች እንዲረዳ ለማረጋገጥ በስልጠና ላይ ኢንቨስት ያድርጉ።
- ለሥራ ባልደረቦችዎ ተጨማሪ ድጋፍና ስልጠና ለመስጠት 'ዲጂታል ሻምፒዮኖችን' ይሾሙ።
እነዚህ ልምዶች ለስላሳ ሽግግርን ያረጋግጣሉ እና የተገናኘ የማኑፋክቸሪንግ አካባቢ ጥቅሞችን ከፍ ያደርጋሉ።
የ CNC ማዞሪያ ማዕከል ትክክለኛነት እና ትክክለኛነት

ከፍተኛ ጥራት ያላቸውን ክፍሎች ማግኘት በማሽኑ ትክክለኛነት እና ትክክለኛነት ላይ በእጅጉ የተመካ ነው። እነዚህ ባህሪያት በቀጥታ የክፍሉን ተኳሃኝነት እና አጠቃላይ የማኑፋክቸሪንግ ቅልጥፍናን ይነካሉ።
ተደጋጋሚነት እና የአቀማመጥ ትክክለኛነት
ተደጋጋሚነት ማለት አንድ ማሽን በተከታታይ ወደ ፕሮግራም የተቀመጠበት ቦታ የመመለስ ችሎታን ያመለክታል።የአቀማመጥ ትክክለኛነትማሽኑ ወደ ኢላማው ቦታ ምን ያህል በቅርበት መድረስ እንደሚችል ይገልጻል። ሁለቱም ተመሳሳይ ክፍሎችን በጥብቅ መቻቻል ውስጥ ለማምረት ወሳኝ ናቸው። ከፍተኛ ተደጋጋሚነት ያለው ማሽን እያንዳንዱ ክፍል የመጨረሻውን ክፍል እንዲዛመድ ያረጋግጣል፣ ይህም ቆሻሻውን እና እንደገና ስራውን ይቀንሳል። ከፍተኛ የአቀማመጥ ትክክለኛነት ማለት ማሽኑ መሳሪያዎችን በትክክል በፕሮግራም በተሰራበት ቦታ ላይ ያስቀምጣል ማለት ነው፣ ይህም ለተወሳሰቡ ጂኦሜትሪዎች እና ወሳኝ ልኬቶች አስፈላጊ ነው። አምራቾች ብዙውን ጊዜ እነዚህን ዝርዝሮች ያቀርባሉ፣ እና ገዢዎች የምርት መስፈርቶቻቸውን ማሟላታቸውን ማረጋገጥ አለባቸው።
የሙቀት መረጋጋት ግምት ውስጥ ማስገባት
የሙቀት መለዋወጥ በማሽኑ ትክክለኛነት ላይ ከፍተኛ ተጽዕኖ ያሳድራል። የማሽኑ ክፍሎች በሚሰሩበት ጊዜ ሲሞቁ፣ ይስፋፋሉ፣ ይህም የመጠን ለውጦችን ያስከትላል። ይህ የሙቀት መስፋፋት በማሽኑ ክፍሎች ላይ ስህተቶችን ሊያስከትል ይችላል። ውጤታማ ስልቶች እነዚህን ውጤቶች ያቃልላሉ። ሱቆችበማሽን አካባቢዎች ውስጥ ቁጥጥር የሚደረግበት የሙቀት መጠን ቅንብሮችን ይጠብቁብዙውን ጊዜ ቦታውን የሚከላከሉ እና የተራቀቁ የ HVAC ስርዓቶችን የሚጠቀሙ።የላቁ የማቀዝቀዣ ስርዓቶች እና የተመቻቹ የማዞሪያ መለኪያዎች የሙቀት ማመንጨትን ይቀንሳሉበማሽን ሂደት ወቅት። አንዳንድ ስርዓቶች የሙቀት ዳሳሾችን እና የካሳ ሞዴሎችን በመጠቀም በእውነተኛ ጊዜ የሙቀት ስህተቶችን ለመተንበይ እና ለማስተካከል የላቁ ስልተ ቀመሮችን ይጠቀማሉ። ለምሳሌ፣ አንድ የአየር ማራዘሚያ ድርጅት ክሪዮጂኒክ ማቀዝቀዣን በመጠቀም በኢንኮኔል ዲስኮች ላይ ±0.01 ሚሜ ትክክለኛነትን አግኝቷል፣ የክራንክሻፍት ሰሪ ደግሞ ክፍሎችን በመደበኛ ማቀዝቀዣ በ0.05 ሚሜ መቻቻል ውስጥ አስጠብቋል።
የንዝረት ማዳመጃ ዘዴዎች
በማሽን ሂደት ወቅት የሚፈጠሩ ንዝረቶች የገጽታውን አጨራረስ ያበላሻሉ፣ የመሳሪያውን ዕድሜ ይቀንሳሉ እና የክፍሉን ትክክለኛነት ያበላሻሉ። ስለዚህ ውጤታማ የንዝረት ማዳከም ዘዴዎች ወሳኝ ናቸው።የፊት እና የመለጠጥ ግንኙነት ያላቸውን የመሳሪያ መያዣዎችን መጠቀም ጥብቅነትን በእጅጉ ያሻሽላልእና ጫጫታውን ይቀንሳል። ከፍተኛ ትክክለኛነት እና ከፍተኛ የመጨመቅ ኃይል መያዝ የክፍል ንዝረትን ያስወግዳል። የማሽን ፍጥነቶችን እና ምግቦቹን በሎብ ዲያግራም ላይ ወደተረጋጉ ዞኖች ማስተካከል ጫጫታውንም ሊያስወግድ ይችላል። ይህ ፍጥነትን በመጨመር ወይም በመቀነስ የቺፕ ጭነትን በጥንቃቄ መቆጣጠርን ያካትታል። ወፍራም የመሳሪያ ሻንኮችን መጠቀም ወይም ከተጠበቀው ጫፍ የመሳሪያ ማራዘሚያን መቀነስ ጥንካሬን ይጨምራል፣ ማፈንገጥን ይቀንሳል እና የንዝረት ድግግሞሽን ወደ ይበልጥ የተረጋጋ ዞኖች ያዛውራል።ፀረ-ንዝረት ማጥለቂያ መሳሪያ እጀታዎች, በተራቀቁ ቁሳቁሶች የተነደፈ, ንዝረቶችን ይቀበላል እና ያጠፋዋል, ይህም ከመሳሪያው ወደ ስራው እንዳይተላለፍ ይከላከላል.
የCNC ማዞሪያ ማዕከል የእግር አሻራ እና የሱቅ ቦታ
በማኑፋክቸሪንግ ተቋም ውስጥ ያለው አካላዊ ቦታ በማሽን ምርጫ ላይ ከፍተኛ ተጽዕኖ ያሳድራል። ሱቆች የማሽኑን አሻራ እና በዙሪያው ያሉትን መስፈርቶች በጥንቃቄ ማጤን አለባቸው። ይህ እቅድ ቀልጣፋ አሠራር እና ደህንነቱ የተጠበቀ የሥራ አካባቢን ያረጋግጣል።
የማሽን ልኬቶች እና አቀማመጥ
የማሽኑ ትክክለኛ ልኬቶች ዋና ጉዳይ ናቸው። አምራቾች ስለ ርዝመት፣ ስፋት እና ቁመት ዝርዝር መግለጫዎችን ይሰጣሉ። ሱቆች የተመረጠው ማሽን በተጠቀሰው ቦታ ውስጥ እንዲገባ ማረጋገጥ አለባቸው። በተጨማሪም አቀማመጡ እንደ ቺፕ ኮንቬንተሮች፣ የማቀዝቀዣ ታንኮች እና የኤሌክትሪክ ካቢኔቶች ያሉ ተጓዳኝ መሳሪያዎችን ማስተናገድ አለበት። ጥሩ አቀማመጥ የስራ ፍሰትን ያመቻቻል እና ማነቆዎችን ይከላከላል።
ለጥገና ተደራሽነት
በማሽኑ ዙሪያ በቂ ቦታ ለመደበኛ ጥገና እና ጥገና ወሳኝ ነው። ቴክኒሻኖች ለምርመራ፣ ለክፍሎች መተካት እና መላ ለመፈለግ በማሽኑ ውስጥ ያሉትን ሁሉንም ጎኖች ግልጽ መዳረሻ ይፈልጋሉ። የተጨናነቁ ቦታዎች የጥገና ጊዜን ሊያራዝሙ እና የደህንነት አደጋዎችን ሊጨምሩ ይችላሉ። ከጅምሩ የጥገና መዳረሻን ለማቀድ እቅድ ማውጣት የወደፊት የአገልግሎት ስራዎችን ያቀላጥፋል።
የቁሳቁስ አያያዝ ቦታ መስፈርቶች
በማሽኑ ዙሪያ ውጤታማ የሆነ የቁሳቁስ አያያዝ ምርታማነትን እና ደህንነትን በቀጥታ ይጎዳል። ሱቆች ጥሬ እቃዎችን ለመጫን እና የተጠናቀቁ ክፍሎችን ለማራገፍ በቂ ክፍተት ያስፈልጋቸዋል። ቢያንስ36 ኢንች (3 ጫማ)ብዙውን ጊዜ ግልጽ ለሆኑ መንገዶች እንደ መነሻ ሆኖ ያገለግላል። ለትላልቅ ወይም ረዘም ላሉ ክፍሎች፣ ሱቆች ከ7 እስከ 8 ጫማ ርቀት ይመክራሉ። ይህ መሳሪያዎችን፣ የመሳሪያ ሳጥኖችን፣ ፓሌቶችን እና ጋሪዎችን ያስተናግዳል፣ ይህም ከመቆጣጠሪያዎች ጋር በአጋጣሚ ንክኪን ይከላከላል። አንድ ተጠቃሚ ቦታን ከፍ ለማድረግ እና ክፍሎችን ለመጫን የጂብ ክሬን መጠቀምን ለማመቻቸት በላቴ እና በወፍጮ መካከል 10 ጫማ መድቧል። ለኦፕሬተር እንቅስቃሴ ግምት ውስጥ ማስገባት፣ በተለይም ለትላልቅ ሰዎች፣ ቢያንስ 6 ጫማ ርቀት እንዲኖር ይጠቁማል። እንደ ዳይት ጋሪዎች ያሉ መሳሪያዎች ከባድ እቃዎችን ለመለዋወጥ ቦታ መፍቀድ ከ7 እስከ 8 ጫማ ሊፈልግ ይችላል። ሱቆች የማቀዝቀዣ ታንኮችን ማስወገድንም ግምት ውስጥ ማስገባት አለባቸው። የላቴው መቆንጠጫ አንድ ኦፕሬተር በአቅራቢያው ባለ ማሽን ላይ ሊቆም ከሚችልበት ቦታ ጋር የማይጣጣም መሆኑን ማረጋገጥ አለባቸው።
የ CNC ማዞሪያ ማዕከል በጀት እና አጠቃላይ የባለቤትነት ወጪ
አጠቃላይ የበጀት ትንተና ከመጀመሪያው የግዢ ዋጋ በላይ ይዘልቃል። ማሽኑን በህይወቱ በሙሉ ከባለቤትነት እና ከማስኬድ ጋር የተያያዙ ወጪዎችን ሁሉ ያካትታል። ይህ አጠቃላይ የባለቤትነት ወጪ (TCO) የበለጠ ትክክለኛ የፋይናንስ ምስል ይሰጣል።
የመጀመሪያ የግዢ ዋጋ
የመጀመሪያው የግዢ ዋጋ ለአንድ ማሽን የቅድሚያ ኢንቨስትመንትን ይወክላል። ይህ ወጪ በማሽኑ ክፍል፣ ባህሪያት እና ችሎታዎች ላይ በመመስረት በእጅጉ ይለያያል። ገዢዎች በጀታቸውን ከምርት ፍላጎቶቻቸው ጋር ማመጣጠን አለባቸው።
| የሲኤንሲ ላቴ ማሽን ክፍል | የመጀመሪያ የግዢ ዋጋ ክልል |
|---|---|
| የቤንችቶፕ CNC ማሽን | 5,000 ዶላር – 20,000 ዶላር |
| መካከለኛ-ክልል የምርት ማሽን | 30,000 ዶላር – 100,000 ዶላር |
| ባለብዙ-ስፒንድል ወይም የስዊዝ-አይነት CNC ማሽን | 100,000 ዶላር – 300,000 ዶላር + |
እነዚህ አሃዞች ያሉትን አማራጮች ሰፊ ክልል ያሳያሉ። የአንድ ሱቅ ልዩ መስፈርቶች ተገቢውን የኢንቨስትመንት ደረጃ ይወስናሉ።
የአሠራር ወጪዎች እና ቅልጥፍና
የአሠራር ወጪዎች ከመጀመሪያው ግዢ ባሻገር ቀጣይ ወጪዎችን ያካትታሉ። እነዚህም የኃይል ፍጆታን፣ የመሳሪያዎችን ጥገና፣ ጥገና እና የሰው ኃይልን ያካትታሉ። ቀልጣፋ ማሽን እነዚህን ተደጋጋሚ ወጪዎች ይቀንሳል። ዘመናዊ ማሽኖች ብዙውን ጊዜ የኃይል ቆጣቢ ክፍሎችን ያካተቱ ሲሆን የኤሌክትሪክ ክፍያዎችን ይቀንሳሉ። ከፍተኛ ጥራት ያለው መሳሪያ ረዘም ላለ ጊዜ የሚቆይ ሲሆን የመተኪያ ድግግሞሽን ይቀንሳል። መደበኛ ጥገና ውድ የሆኑ ብልሽቶችን ይከላከላል እና የማሽን ዕድሜን ያራዝማል። ቀልጣፋ አሠራር የሰው ኃይልን በከፊል ይቀንሳል፣ ይህም አጠቃላይ ወጪዎችን ይቀንሳል።
የድጋሚ ሽያጭ ዋጋ እና የዋጋ ቅነሳ
ማሽኖች ከጊዜ ወደ ጊዜ ዋጋቸው ይቀንሳል፣ ይህም ማለት ዋጋቸው ይቀንሳል ማለት ነው። ሆኖም ግን፣ አንዳንድ ማሽኖች ከሌሎቹ በተሻለ ዋጋ ይይዛሉ። የሽያጭ ዋጋን የሚነኩ ምክንያቶች የአምራቹን ዝና፣ የማሽኑን የጥገና ታሪክ እና የቴክኖሎጂ ጠቀሜታ ያካትታሉ። ጠንካራ የአገልግሎት አውታረ መረብ ባለው በሚገባ የታወቀ የምርት ስም ላይ ኢንቨስት ማድረግ ብዙውን ጊዜ የተሻለ የሽያጭ ዋጋ ያስከትላል። ተገቢ ጥገና የማሽኑን ሁኔታ ይጠብቃል፣ ይህም ለወደፊቱ ገዢዎች የበለጠ ማራኪ ያደርገዋል። ገዢዎች የኢንቨስትመንት ውሳኔ ሲያደርጉ የረጅም ጊዜ ዋጋ እና ሊከሰት የሚችለውን የዋጋ ንረት ግምት ውስጥ ማስገባት አለባቸው።
ለ CNC የማዞሪያ ማዕከልዎ አገልግሎት እና ድጋፍ
የማሽኑን የስራ ሰዓት ከፍ ለማድረግ እና የረጅም ጊዜ ምርታማነትን ለማረጋገጥ ውጤታማ አገልግሎት እና ድጋፍ እጅግ በጣም አስፈላጊ ናቸው። ገዢዎች የደንበኛ እርካታን ለማረጋገጥ የአምራችውን ቁርጠኝነት እና የአካባቢውን እርዳታ አቅርቦት መገምገም አለባቸው።
የአምራች ዝና እና አስተማማኝነት
የአንድ አምራች በአስተማማኝነት ረገድ ያለው ዝና የማሽኑን የረጅም ጊዜ አፈጻጸም እና የሱቁን የአሠራር ቀጣይነት በቀጥታ ይነካል። ጠንካራ የስራ ልምድ ያላቸው ኩባንያዎች ብዙውን ጊዜ የላቀ ምርቶችን እና ድጋፍ ይሰጣሉ። ለምሳሌ፣ DMG MORI 95% የደንበኛ ማቆየት መጠን አለው፣ ይህም ከፍተኛ እርካታን ያሳያል። Haas Automation በአስተማማኝነቱ እና በአጠቃቀም ቀላልነቱ ምክንያት ከ10,000 በላይ የአሜሪካ አውደ ጥናቶችን እምነት ያገኛል። ሄርምሌ ከ95% በላይ የደንበኛ እርካታን አግኝቷል። እነዚህ መለኪያዎች አስተማማኝ ማሽነሪዎችን እና ከግዢ በኋላ ጥሩ እንክብካቤ የሚሰጡ አምራቾችን ያጎላሉ።
የአካባቢ አገልግሎት ተገኝነት
የአካባቢ አገልግሎት አቅርቦት ውድ የሆኑ የምርት መዘግየቶችን ለመቀነስ ወሳኝ ነው። ከቴክኒሻኖች የሚመጣ ፈጣን የምላሽ ጊዜ ማሽኖች በፍጥነት ወደ ሥራ እንዲመለሱ ያረጋግጣል።
| ቅድሚያ የሚሰጠው ደረጃ | የምላሽ ጊዜ (መደበኛ) |
|---|---|
| ቅድሚያ የሚሰጠው 1 (ወሳኝ) | ከ2-4 ሰዓታት |
| ቅድሚያ የሚሰጠው 2 (ከፍተኛ) | ከ4-8 ሰዓታት |
| ቅድሚያ የሚሰጠው 3 (መካከለኛ) | የሚቀጥለው የሥራ ቀን |
| ቅድሚያ የሚሰጠው 4 (ዝቅተኛ) | ከ2-5 የስራ ቀናት |
የምርት መስመር ጥገኛ የሆኑ የማምረቻ ተቋማት ብዙውን ጊዜ 24/7 ሽፋን እና የተረጋገጠ የ2-ሰዓት የምላሽ ጊዜ ያስፈልጋቸዋል። ሜቶዲስት ማሽን ለአገልግሎት ፈጣን የምላሽ ጊዜዎችን ያጎላል፣ በአሜሪካ በሚገኝ የወኪል የጥሪ ማዕከል 24/7 የቀጥታ የቴክኒክ ድጋፍ ይሰጣል። ልምድ ያላቸው ቴክኒሻኖች በሰሜን አሜሪካ በሚገኙ የክልል ቢሮዎች ውስጥ ይገኛሉ። ሆኖም የአገልግሎት ጥራት ሊለያይ ይችላል። አንድ ተጠቃሚ ከጥገና ኩባንያ የቀበቶ ምትክ ለማግኘት የ9-ቀን መጠበቅ እንደጠየቀ ሪፖርት አድርጓል። ሌላ ተጠቃሚ ደግሞ ሁልጊዜ ማለት ይቻላል ለሃስ፣ ማዛክ እና ሞሪ ማሽኖቻቸው በሚቀጥለው ቀን አገልግሎት እንደሚያገኙ ጠቅሷል፣ ምንም እንኳን ብዙ ሰዓታት ርቀት ላይ ቢሆኑም።
ዋስትና እና የቴክኒክ ድጋፍ
ዋስትናውን እና የሚገኘውን የቴክኒክ ድጋፍ መረዳት ኢንቨስትመንትን ይከላከላል። ለአዳዲስ ማሽኖች መደበኛ የዋስትና ጊዜዎች በተለምዶ ከአንድ እስከ ሶስት ዓመት የሚደርሱ ሲሆን እንደ አምራቹ እና እንደ ሞዴሉ ይለያያሉ። እነዚህ ዋስትናዎች በአጠቃላይ በቁሳቁሶች እና በስራ ላይ ያሉ ጉድለቶችን ይሸፍናሉ፣ ብዙውን ጊዜ የአካል ክፍሎችን እና የጉልበት ሥራዎችን፣ የአፈጻጸም ዋስትናዎችን እና የቴክኒክ ድጋፍ ተደራሽነትን ያካትታሉ። የተራዘሙ የዋስትና አማራጮች ብዙውን ጊዜ ለግዢ ይገኛሉ። ዋስትናው ምን እንደሚሸፍን እና ምን እንደማያካትት ጨምሮ የተወሰኑትን ውሎች መረዳት በጣም አስፈላጊ ነው። ቁልፍ የድጋፍ አቅርቦቶች የሚከተሉትን ያካትታሉ፡
- ብቃት ያለው የቴክኒክ ድጋፍ እና ፈጣን አገልግሎት ማግኘት።
- ማሽኑ ወቅታዊ እና ቀልጣፋ እንዲሆን የሶፍትዌር ዝመናዎችን እና ድጋፍን ማካተት።
- የእረፍት ጊዜን ለመቀነስ በቦታው ላይ አገልግሎት እና ጥገናዎች መገኘት።
አውቶሜሽን እና የወደፊት መስፋፋት ከ CNC የማዞሪያ ማዕከል ጋር
ማሽን ሲገዙ አውቶሜሽን እና የወደፊት የማስፋፊያ ችሎታዎችን ግምት ውስጥ ማስገባት በጣም አስፈላጊ ነው። እነዚህ ባህሪያት የአንድ ሱቅ ኢንቨስትመንት ለዓመታት ጠቃሚ እና ውጤታማ ሆኖ እንዲቆይ ያረጋግጣሉ። እነዚህ ባህሪያት ንግዶች ከተለዋዋጭ የምርት ፍላጎቶች እና የቴክኖሎጂ እድገቶች ጋር እንዲላመዱ ያስችላቸዋል።
የሮቦቲክ ውህደት አቅም
የሮቦቲክ ውህደት ምርታማነትን እና ቅልጥፍናን በእጅጉ ያሳድጋል። ሮቦቶች ውጤታማ ይሆናሉ±0.05 ሚሜ ተደጋጋሚነት24/7 ምርትን እና የማሽን አጠቃቀምን በ30% ማሳደግ ያስችላል። ልዩ መያዣዎች ያሏቸው ባለ ስድስት-ዘንግ ሮቦቶች እስከ 80 ኪ.ግ ጭነቶችን ይቋቋማሉ። በእጅ ከሚሠሩ ዘዴዎች በ2-2.5 እጥፍ ፈጣን ይሰራሉ። ይህ የመጫኛ እና የማውረድ ጊዜን እስከ 60% ይቀንሳል። የላቀ የ CNC ብየዳ ሮቦቶች ±0.1 ሚሜ ትክክለኛነትን ይሰጣሉ። የጉድለት መጠኖችን በ40-50% ይቀንሳሉ እና የምርት ፍጥነትን በ30-35% ይጨምራሉ። የእይታ ስርዓቶች ያላቸው ሮቦቶች በ±0.02 ሚሜ ተደጋጋሚነት ትክክለኛ ስብሰባ ያካሂዳሉ። በተለዋዋጭ መሳሪያዎች አማካኝነት የማዋቀር ጊዜን እስከ 70% ይቀንሳሉ። ለቁስ ጭነት፣ ለመሳሪያ ለውጦች እና ለክፍል ማራገፍ የሮቦቲክ አውቶሜሽን የመሳሪያዎችን አጠቃቀም ከ52% ወደ 82% ሊጨምር ይችላል። ይህ 30% መሻሻልን ይወክላል። ከ CNC ማሽኖች ጋር መዋሃድ በአንድ ክፍል አማካይ የዑደት ጊዜን በ25% ሊቀንስ ይችላል። ይህም ከፍተኛ የምርታማነት ትርፍ ያስገኛል። ወጥ የሆነ፣ ስህተት የሌለበት የክፍል አያያዝ እና አውቶማቲክ ማረጋገጫ የፍርስራሽ መጠኖችን በግምት በ8% ይቀንሳሉ። ሮቦቶች ተደጋጋሚ፣ አካላዊ ጫና የሚጠይቁ እና አደገኛ ተግባራትን ያከናውናሉ። ይህ የሰው ኃይል ሰራተኞችን ለተጨማሪ ውስብስብ ሚናዎች እናየሥራ ቦታ ደህንነትን ያሻሽላል.
የባር መጋቢ ተኳሃኝነት
የባር መጋቢ ተኳሃኝነት ሌላው የአውቶሜሽን ቁልፍ ገጽታ ነው። የባር መጋቢ ጥሬ እቃዎችን በራስ-ሰር ወደ ማሽኑ ያቀርባል። ይህም ለረጅም ጊዜ ቀጣይነት ያለው እና ክትትል የማይደረግበት ስራን ያስችላል። ሱቆች በአንድ ሌሊት ወይም ከስራ ሰዓት ውጪ ምርትን ማካሄድ ይችላሉ። ይህ የማሽን አጠቃቀምን እና ፍጥነቱን ከፍ ያደርገዋል። የባር መጋቢዎች በእጅ የሚጫኑ ቁሳቁሶችን አስፈላጊነት በማስወገድ የሰው ኃይል ወጪዎችን ይቀንሳሉ። እንዲሁም የማያቋርጥ የቁሳቁስ ፍሰት በመጠበቅ ወጥ የሆነ የክፍል ጥራት ያረጋግጣሉ።
ለማሻሻያዎች ሞዱላር ዲዛይን
የሞዱላር ዲዛይን መርሆዎች ለወደፊቱ ማሻሻያዎችን ይፈቅዳሉ። ይህም እነዚህን ልዩ ማሽኖች ያደርጋቸዋልየወደፊት ማረጋገጫሞዱላር ዲዛይኖችየማሽነሪዎችን እንደገና ማዋቀርበተወሰኑ የፕሮጀክት ፍላጎቶች ላይ የተመሰረቱ ናቸው። አስፈላጊ በሚሆንበት ጊዜ ቁልፍ ተግባራትን ለማዋሃድ ተለዋዋጭነትን ይሰጣሉ። እነዚህ ዲዛይኖች የተወሰኑ ክፍሎችን ቀላል ማሻሻያዎችን ያመቻቻሉ። ይህ የሚሆነው መላውን ማሽን መተካት ሳያስፈልግ ነው። ቴክኖሎጂ እያደገ ሲሄድ ማሽኑ ጠቃሚ ሆኖ እንዲቆይ ያረጋግጣል።
የ CNC ማዞሪያ ማዕከል የኃይል ቆጣቢነት እና የአካባቢ ተጽዕኖ
የኢነርጂ ቆጣቢነትን እና የአካባቢ ተፅእኖን ግምት ውስጥ ማስገባት ለዘመናዊ ማኑፋክቸሪንግ ወሳኝ ሆኗል። እነዚህ ምክንያቶች የአሠራር ወጪዎችን እና የሱቅን ዘላቂነት ቁርጠኝነት ላይ ተጽዕኖ ያሳድራሉ። ንግዶች ሥነ-ምህዳራዊ አሻራቸውን በመቀነስ ውጤታማ በሆነ መንገድ የሚሰሩ ማሽኖችን ይፈልጋሉ።
የኃይል ፍጆታ እና ወጪዎች
የማሽን የኃይል ፍጆታ በቀጥታ የአሠራር ወጪዎችን እና የአካባቢ ተጽዕኖን ይነካል።የሲኤንሲ ማሽኖችብዙውን ጊዜ የኃይል ቆጣቢ ክፍሎችን እና ብልህ የኃይል አስተዳደር ስርዓቶችን ያቀርባሉ። እነዚህ ስርዓቶች በስራ እና በስራ ሰዓት ወቅት የኃይል አጠቃቀምን ያመቻቻሉ። ከፍተኛ የኃይል ቆጣቢነት ያለው ማሽን መምረጥ የኤሌክትሪክ ክፍያዎችን ይቀንሳል እና የካርቦን ልቀትን ይቀንሳል። ሱቆች የተለያዩ ሞዴሎችን የኃይል ፍላጎቶች መገምገም እና የረጅም ጊዜ የኃይል ፍጆታቸውን ግምት ውስጥ ማስገባት አለባቸው።
የማቀዝቀዣ አስተዳደር ስርዓቶች
ውጤታማ የማቀዝቀዣ አስተዳደር ነውበገንዘብ ረገድ ብልህ ስትራቴጂከፍተኛ የወጪ ቁጠባ እና የአካባቢ ጥቅሞችን ይሰጣል። በአግባቡ የማቀዝቀዣ ማስወገጃ የአፈር እና የውሃ ብክለትን ይቀንሳል። ጎጂ ቁሳቁሶችን ሥነ-ምህዳሮችን እንዳይበክሉ ይከላከላል። ይህ አሰራር በዘላቂ የቆሻሻ አያያዝ ቴክኒኮች አማካኝነት ጎጂ ልቀቶችንም ይቀንሳል። እንደገና ጥቅም ላይ ማዋል የማቀዝቀዣዎችን የተፈጥሮ ሀብቶችን ይቆጥባል፣ የጥሬ ዕቃዎችን ፍላጎት ይቀንሳል።
ትክክለኛ የማቀዝቀዣ አስተዳደር ኢኮኖሚያዊ ጥቅሞችንም ይሰጣል። በብቃት በሚወገዱ እና እንደገና ጥቅም ላይ በሚውሉ ስርዓቶች የቆሻሻ አያያዝ ወጪዎችን ይቀንሳል። እንደገና ጥቅም ላይ ማዋል ከተመለሱ ቁሳቁሶች ገቢ እንኳን ሊያገኝ ይችላል። ከዚህም በላይ ዘላቂ የሆነ የቆሻሻ ማስወገጃ ለሚያካሂዱ ኩባንያዎች የምርት ስምን ያሻሽላል። ሱቆች የአካባቢ ደንቦችን ያሟላሉ፣ የቆሻሻ የአካባቢ ህጎችን ማክበርን ያረጋግጣሉ። ይህ ከማክበር ጋር የተያያዙ ህጋዊ ቅጣቶችን እና ቅጣቶችን ያስወግዳል። በአሠራር ረገድ ለሠራተኞች አደጋዎችን በመቀነስ የስራ ቦታ ደህንነትን እና ጤናን ያሻሽላል። እንዲሁም ፈጠራን እና የቴክኖሎጂ ተቀባይነትን ያበረታታል።
ትክክለኛ የማቀዝቀዣ አስተዳደርየአካባቢ ተፅእኖዎችን እና ወጪዎችን ለመቀነስ ወሳኝ ሚና ይጫወታልየማቀዝቀዣውን የሳምፕ ዕድሜ ያራዝማል፣ ይህም በተደጋጋሚ የመተካት አስፈላጊነትን ይቀንሳል። ይህ ማሽኖች በተቀላጠፈ ሁኔታ እንዲሰሩ በማድረግ የሥራ ቦታ ምርታማነትን ይጨምራል። የተገጠሙ ክፍሎችን ጥራት ያሻሽላል፣ የተሻሉ የወለል አጨራረሶችን ያረጋግጣል። እንዲሁም የታለመውን ትኩረት የተረጋጋ ያደርገዋል፣ ይህም የበለጠ አስተማማኝ የማሽን አፈጻጸምን ያስከትላል። ይህ ደህንነቱ የተጠበቀ እና ጤናማ የሥራ አካባቢን ያበረታታል። ውድ የማሽን መሳሪያዎችን ይጠብቃል እና የመሳሪያውን ዕድሜ ያራዝማል።Fusion Coolant Systems' CO₂-based Pure-Cut® CNC የማቀዝቀዣ ስርዓትንፁህ አማራጭ ይሰጣል። ይህ ስርዓት እጅግ በጣም ወሳኝ CO₂ (scCO₂) እንደ ማቀዝቀዣ መሳሪያ ይጠቀማል። የአካባቢ ተጽዕኖን ይቀንሳል፣ ጎጂ የማቀዝቀዣ ቆሻሻን ያስወግዳል እና ደህንነትን ያሻሽላል፦
- ዜሮ የማቀዝቀዣ ቆሻሻ፡ scCO₂ ከተጠቀሙ በኋላ ምንም ጉዳት ሳይደርስበት ይተናል።
- የተቀነሰ የኃይል አጠቃቀም፡ Pure-Cut® ያነሰ ኃይል ይፈልጋል።
- ዘላቂ የCO₂ ምንጭ፡- ጥቅም ላይ የዋለው የCO₂ ጥቅም ላይ የሚውለው በተለምዶ እንደገና ጥቅም ላይ ይውላል።
የቆሻሻ ቅነሳ ስልቶች
ውጤታማ የቆሻሻ ቅነሳ ስልቶችን ተግባራዊ ማድረግየቁሳቁስ ፍጆታ እና የመጣል ወጪዎችን ይቀንሳል። ሱቆች በርካታ የተረጋገጡ ዘዴዎችን ሊጠቀሙ ይችላሉ።
- የነጣቂ ሶፍትዌርን ይጠቀሙ፡- ይህ ጥቅም ላይ ያልዋለ ቦታን ለመቀነስ የክፍሎችን አቀማመጥ በራስ-ሰር ያደርገዋል። የቆርቆሮ ቁርጥራጮችን፣ የመቁረጥ ጊዜን፣ የመሳሪያዎችን መበላሸት እና የማስወገጃ ወጪዎችን ይቀንሳል።
- ወደ ኔት-ቅርጽ ያለው ማሽነሪ ይቀይሩ፡ ይህ የሚጀምረው የመጨረሻውን ክፍል በቅርበት በሚመስል ባዶ ነው። የሚወገደውን የቁሳቁስ መጠን ይቀንሳል፣ የዑደት ጊዜዎችን ያሳጥራል እና የመሳሪያውን ዕድሜ ያራዝማል።
- ብልጥ የመሳሪያ ዱካዎችን ይምረጡ፡- እንደ አዳፕቲቭ ክሊሪንግ ያሉ ስልቶች የቁሳቁስ ማስወገጃን ያመቻቻሉ። ከመጠን በላይ እንቅስቃሴዎችን ይቀንሳሉ እና አየርን ከመቁረጥ ይከላከላሉ፣ ቆሻሻን እና ብልሽትን ይቀንሳሉ።
- የመደወያ መመገቢያዎች እና ፍጥነቶች፡- ትክክለኛ ማስተካከያ ደካማ የገጽታ አጨራረስ፣ የቁሳቁስ መበላሸት እና ከመጠን በላይ የቺፕ ማመንጨትን ይከላከላል። ይህ እንደገና ስራን እና የመጣል መጠንን ይቀንሳል።
- ከመቁረጥዎ በፊት አስመስሎ መስራት፡- ምናባዊ የሙከራ ቁራጮችን ማስኬድ ሊሆኑ የሚችሉ ስህተቶችን ለመለየት እና ለማስተካከል ይረዳል። ይህ የቁሳቁስ መጥፋት እና እንደገና መስራትን ይከላከላል።
የ CNC ማዞሪያ ማዕከል የኦፕሬተር ስልጠና እና የደህንነት ባህሪያት
የአሠራር ቀላልነት እና የመማር ኩርባ
የለሲኤንሲ ማሽነሪ የመማሪያ ኩርባ መጀመሪያ ላይ ቁልቁል ሊሆን ይችላልሆኖም ግን፣ በተግባር የበለጠ ለመረዳት ቀላል ይሆናል። በርካታ ምክንያቶች ይህንን ውስብስብነት ይነካሉ። እነዚህም በሜካኒካል እና በኤሌክትሪክ ስርዓቶች ውስጥ የቴክኒክ እውቀት፣ የCAD/CAM ብቃት፣ እንደ G-code ያሉ የፕሮግራም አወጣጥ ክህሎቶች እና ተግባራዊ ልምድን ያካትታሉ። ዘመናዊ የቁጥጥር ስርዓቶች ይህንን ሂደት ለማቃለል ያለሙ ናቸው። ለምሳሌ፣ሃይደንሃን ቲኤንሲ7በቀላሉ የሚታወቅ እና ለተጠቃሚ ምቹ የሆነ በይነገጽ አለው። ኦፕሬተሮች የመነሻ ማያ ገጹን በተመረጡ ተወዳጆቻቸው ማበጀት ይችላሉ፣ ይህም የመማሪያ ኩርባን ይቀንሳል። አብሮገነብ የሂደት ቪዲዮዎች ተጠቃሚዎችን በቀላል ተግባራት ውስጥ ይመራሉ፣ አዳዲስ ኦፕሬተሮች በፍጥነት እንዲያድጉ ይረዷቸዋል። በተመሳሳይ፣የወንድም መቆጣጠሪያከሃስ ጋር በጣም ተመሳሳይ ነው፣ ይህም የሃስ ልምድ ላላቸው ሰዎች በቀላሉ እንዲላመድ ያደርገዋል። የወንድም ስፒዲዮ ሰነድ በጣም ጥሩ እና በደንብ የተጻፈ ነው። የSpeedio መቆጣጠሪያ ለመጠቀም እጅግ በጣም ቀላል ነው። ተጠቃሚዎች በፍጥነት መነሳት እና ማስኬድ ይችላሉ። ዘመናዊ መቆጣጠሪያዎች በአጠቃላይ መሳሪያዎችን ማዋቀር፣ የስራ ማካካሻዎችን እና ፕሮግራሞችን ማስኬድ ላሉ መሰረታዊ ስራዎች ለመማር ቀላል ናቸው፣ በተለይም በጥቂት ሰዓታት ውስጥ።
የሥልጠና ፕሮግራሞች ይቀርባሉ
ሁሉን አቀፍ የሥልጠና ፕሮግራሞችለአዳዲስ ኦፕሬተሮች አስፈላጊ ናቸው። ስልጠና መሰረታዊ የ CNC ፅንሰ ሀሳቦችን፣ የጂ-ኮድ ፕሮግራሚንግ እና ማስመሰሎችን መሸፈን አለበት። እንዲሁም የCAD/CAM ሶፍትዌርን፣ የመሳሪያ ምርጫን፣ የንድፍ ንባብን፣ አስፈላጊ የሂሳብ እና የቁሳቁስ ሳይንስን ያካትታል። ተግባራዊ የክህሎት ልማት ተግባራዊ ተሞክሮ ወሳኝ ነው። ይህ ክትትል የሚደረግበት የማሽን አሠራርን፣ የማስመሰል አጠቃቀምን እና የእውነተኛ ዓለም የፕሮጀክት ሥራን ያካትታል። ኦፕሬተሮች በመላ ፍለጋ እና በችግር አፈታት ላይ ስልጠና ያስፈልጋቸዋል። ይህ አስቀድሞ የመተንበይ ጥገናን፣ የማሽን ችግሮችን መለየት እና መፍታትን፣ ማካካሻዎችን ማስተካከልን፣ የማንቂያ ኮዶችን መረዳትን እና ችግሮችን መቼ እንደሚያባብሱ ማወቅን ያካትታል። የደህንነት ፕሮቶኮሎችም በጣም አስፈላጊ ናቸው። አጠቃላይ ስልጠና ጉዳቶችን ለመከላከል የ OSHA ተገዢነትን፣ የማሽን ደህንነትን፣ የአደጋ ጊዜ ማቆሚያ ሂደቶችን እና ergonomicsን ማካተት አለበት። ዘመናዊ ስልጠና የኢንዱስትሪ 4.0 ፅንሰ ሀሳቦችን፣ በማስመሰል ላይ የተመሠረተ ወይም ምናባዊ እውነታ (VR) ስልጠናን እና በአረንጓዴ ማምረቻ ላይ ሞጁሎችን ያካትታል።
የደህንነት መቆለፊያዎች እና መከላከያዎች
የማሽን መከላከያዎች የደህንነት እንቅፋቶች ወይም መሳሪያዎች ናቸውአደገኛ የሆኑ የመሳሪያ ክፍሎችን የሚሸፍኑ። ከሚንቀሳቀሱ ክፍሎች ጋር ንክኪን ይከላከላሉ። OSHA የተወሰኑ የማሽን መከላከያ ደረጃዎችን ያትማል። ሶስት ዋና ዋና የማሽን መከላከያ ዓይነቶች አሉ፡ ቋሚ ጠባቂዎች፣ እርስ በርስ የሚተሳሰሩ ጠባቂዎች እና የሚስተካከሉ ጠባቂዎች። እርስ በርስ የሚተሳሰሩ ጠባቂዎች ወይም የደህንነት መቆለጫዎች ከደህንነት ዘዴ ጋር የተጣመሩ ተንቀሳቃሽ መሰናክሎች ናቸው። ይህ ዘዴ ማሽኑን ሲከፈት ያቆመዋል። ሌሎች የደህንነት ጥንቃቄዎች ቀላል መጋረጃዎችን፣ የደህንነት መገናኛ ምንጣፎችን እና የ CNC ማሽን የደህንነት መስታወትን ያካትታሉ። የአደጋ ጊዜ ማቆሚያ ማብሪያ / ማጥፊያዎች (ኢ-ማቆሚያዎች) ማሽኑን በፍጥነት የሚዘጉ ትላልቅ ቀይ አዝራሮች ናቸው። የመቆለፊያ/መለያ (LOTO) ሂደቶች መሳሪያዎችን በአካል ኃይል ያሟጥጣሉ።ከቀዶ ጥገና በፊት የሚደረግ ምርመራ ለኦፕሬተሮች ወሳኝ ነው. ከመጀመርዎ በፊት ኦፕሬተሮች ላላ ወይም የጠፉ መከላከያዎችን፣ የተበላሹ ገመዶችን፣ ላላ ያሉ መሳሪያዎችን እና የሁሉም የደህንነት ባህሪያት ተግባራዊነት ማረጋገጥ አለባቸው።ANSI 11.19 (2010)የአፈጻጸም መስፈርቶችን ለጥበቃ ያቀርባል። ይህ መመዘኛ ለሁሉም ማሽኖች እና መሳሪያዎች ይሠራል። የጥበቃ ደረጃዎችን ያቃልላል።
ለማንኛውም ሰው አጠቃላይ ግምገማ ወሳኝ ነውየሲኤንሲ ማዞሪያ ማዕከልግዢ። ሱቆች ከመጀመሪያ ወጪ ይልቅ የረጅም ጊዜ ዋጋ እና የኢንቨስትመንት ተመላሽ ቅድሚያ መስጠት አለባቸው። ይህ ስትራቴጂካዊ አቀራረብ ጥሩ ኢንቨስትመንትን ያረጋግጣል። የተብራሩትን ሁሉንም ነገሮች በጥንቃቄ ያስቡበት። ይህ ትጋት ለሱቅዎ ስኬታማ እና ውጤታማ ግዥን ያመጣል፣ ይህም ለቀጣዮቹ ዓመታት አቅሙን ያሻሽላል።
ተደጋጋሚ ጥያቄዎች
በ CNC የማዞሪያ ማዕከል እና በ CNC ማሽን መካከል ያለው ልዩነት ምንድን ነው?
A የሲኤንሲ ማሽንበዋናነት የማዞሪያ ስራዎችን ያከናውናል። የ CNC ማዞሪያ ማዕከል የበለጠ የላቁ ችሎታዎችን ይሰጣል። ብዙውን ጊዜ የቀጥታ መሳሪያዎችን፣ በርካታ ዘንጎችን እና አውቶማቲክ ባህሪያትን ያካትታል። እነዚህ ተጨማሪዎች በአንድ ማዋቀር ውስጥ ለመፍጨት፣ ለመቆፈር እና ለመንካት ያስችላሉ።
በ CNC የማዞሪያ ማዕከል ላይ የቀጥታ መሳሪያዎች ዋና ጥቅሞች ምንድናቸው?
የቀጥታ መሳሪያዎች የማዞሪያ ማዕከልን ሁለገብነት በእጅጉ ያሳድጋሉ። ማሽኑ የመፍጨት፣ የመቆፈር እና የመታ ስራዎችን እንዲያከናውን ያስችለዋል። ይህም ክፍሎችን ወደ ሌላ ማሽን የማዛወር አስፈላጊነትን ያስወግዳል። ሱቆች የበለጠ የዲዛይን ተለዋዋጭነትን ያገኛሉ እና የማዋቀሪያ ጊዜዎችን ይቀንሳሉ።
ለ CNC የማዞሪያ ማዕከል የሙቀት መረጋጋት ለምን አስፈላጊ ነው?
የሙቀት መረጋጋት ትክክለኛነትን ለመጠበቅ ወሳኝ ነው። የማሽኑ ክፍሎች በሚሞቁበት ጊዜ እየሰፉ ይሄዳሉ። ይህ መስፋፋት የልኬት ለውጦችን ያስከትላል። ውጤታማ የማቀዝቀዣ ስርዓቶች እና የማካካሻ ሞዴሎች እነዚህን ተፅእኖዎች ይቀንሳሉ። ወጥ የሆነ የክፍል ጥራት ያረጋግጣሉ።
ለ CNC የማዞሪያ ማዕከል አጠቃላይ የባለቤትነት ዋጋ (TCO) ምን ማለት ነው?
TCO አንድ ማሽን በህይወቱ በሙሉ ከሚያስፈልገው ወጪ ጋር የተያያዙ ወጪዎችን ሁሉ ያካትታል። ይህ ከመጀመሪያው የግዢ ዋጋ በላይ ይሄዳል። እንደ ኃይል፣ የመሳሪያ ስራ እና ጥገና ያሉ የአሠራር ወጪዎችን ይሸፍናል። TCO የሰው ኃይል፣ የዋጋ ቅነሳ እና ሊሆኑ የሚችሉ የሽያጭ ዋጋዎችን ግምት ውስጥ ያስገባል።
የፖስታ ሰዓት፡- ታህሳስ-12-2025