


A የሲኤንሲ ማዞሪያ ማዕከልየተራቀቀ የማሽን መሳሪያ ነው። የስራ ክፍሎችን በትክክል ለመቅረጽ የኮምፒውተር ቁጥራዊ መቆጣጠሪያን ይጠቀማል። ከመቁረጫ መሳሪያ ጋር ያሽከረክራቸዋል። ይህ ማሽን የመታጠፊያ ሂደቱን በራስ-ሰር ያከናውናል። ከፍተኛ ስራዎችን ይፈቅዳል።የማሽን ማሽን ትክክለኛነትእና በማኑፋክቸሪንግ ውስጥ ተደጋጋሚነት። ዓለም አቀፍ የ CNC ማዞሪያ ማዕከል ገበያ ዋጋ የተሰጠው በበ2024 9.8 ቢሊዮን የአሜሪካ ዶላርይህ በተለያዩ ኢንዱስትሪዎች ውስጥ አውቶሜሽን ያለውን ጉልህ ውህደት ያጎላል። ለዓለም አቀፉ የ CNC ማሽነሪ እና የማዞሪያ ማዕከል ገበያ የተገመተው የተዋሃደ አመታዊ የእድገት መጠንከ2025 እስከ 2035 ባለው ጊዜ ውስጥ 3.8%ይህ እድገት የእነዚህን ማሽኖች እየጨመረ የመጣውን ተቀባይነት ያሳያል።አውቶሜትድ CNC Latheእጅግ በጣም ጥሩ ያቀርባልየ CNC የማዞሪያ ማዕከል የዋጋ አፈፃፀም ጥምርታለብዙ ስራዎች።በቻይና የሚገኙ የኢንዱስትሪ CNC ማሽን አቅራቢዎችለዚህ ገበያ ከፍተኛ አስተዋጽኦ ያደርጋሉ።
ቁልፍ ነጥቦች
- የሲኤንሲ የማዞሪያ ማዕከላት የላቁ ማሽኖች ናቸው። ኮምፒውተሮችን የሚጠቀሙት ለሚከተሉት ነው።ቁሳቁሶችን በትክክል ቅርፅ ይስጡይህ ክፍሎችን ከፍተኛ ትክክለኛነት ያጎናጽፋል።
- እነዚህ ማሽኖች ከአሮጌ የእጅ ላቴዎች በጣም በተሻለ ሁኔታ ይሰራሉ። ጊዜና ገንዘብ ይቆጥባሉ። እንዲሁም ስህተቶችን ያነሱ ናቸው።
- የሲኤንሲ የማዞሪያ ማዕከላት አስፈላጊ ክፍሎች አሏቸው። እነዚህም የጭንቅላት ስቶክ፣ ቹክ እና የመሳሪያ ማማ ያካትታሉ። የሲኤንሲ መቆጣጠሪያ የማሽኑ አእምሮ ነው።
- ሂደቱ የሚጀምረው በዲጂታል ዲዛይን ነው። ከዚያም ማሽኑ ቁሳቁሱን ለመቁረጥ ልዩ ኮዶችን ይጠቀማል። ትክክለኛውን ክፍል የሚያስፈልገውን ያደርገዋል።
- የሲኤንሲ የማዞሪያ ማዕከላት ብዙ ጥቅሞችን ይሰጣሉ። ክፍሎችን በጣም በትክክል ያዘጋጃሉ። እንዲሁም ብዙ ክፍሎችን በፍጥነት እና በተከታታይ ያመርታሉ።
የ CNC ማዞሪያ ማዕከል ምንድን ነው?
ፍቺ
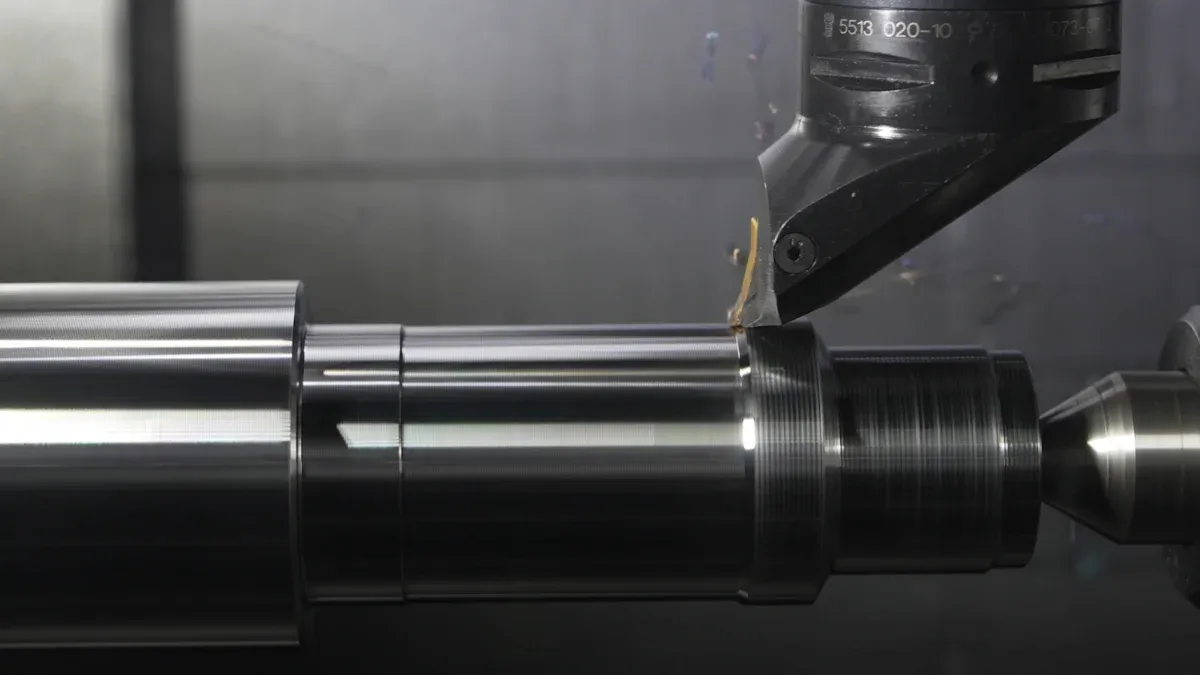
የሲኤንሲ ማዞሪያ ማዕከል የተራቀቀ የማሽን መሳሪያን ይወክላል። ሲኤንሲ ማለት ለየኮምፒውተር ቁጥራዊ ቁጥጥርእነዚህ አውቶማቲክ ማሽኖች ቁሳቁሱን ወደ የመጨረሻ ክፍሎች ለመቅረጽ አስቀድሞ የተነደፉ መመሪያዎችን ይከተላሉ። ቁሳቁሱን በመቀነስ በማኑፋክቸሪንግ በሚያስደንቅ ትክክለኛነት ለመቁረጥ፣ ለመቦርቦር ወይም ለመቅረጽ በበርካታ ዘንጎች፣ በተለይም በሦስት ወይም ከዚያ በላይ በሆኑ ዘንጎች ላይ ይሰራሉ።የሲኤንሲ ዘመን የተጀመረው በ1970ዎቹ መጨረሻ ላይ ነውእየጨመረ የመጣውን የማይክሮፕሮሰሰር አጠቃቀም ተከትሎ። ይህ እድገት እንደ ቡጢ ካርዶች እና ማግኔቲክ ቴፖች ያሉ አሮጌ ዘዴዎችን ተክቷል። የራስ-ሰር የመሳሪያ መመሪያ መሰረታዊ መርህ ቢኖርም፣ የ CNC ማሽኖች ከማይክሮፕሮሰሰር የበለጠ ትክክለኛ የሆኑ የኮድ መመሪያዎችን ወደ ማሽነሪ መሳሪያ ቁጥጥር መላክ ይችላሉ። ይህ እድገት CNC የቁጥር መቆጣጠሪያዎችን ሙሉ በሙሉ እንዲተካ እና በፍጥነት በማሽኑ መሳሪያ ኢንዱስትሪ ውስጥ እንዲቋቋም ምክንያት ሆኗል። ማሽነሪንግ የኮምፒውተር ቴክኖሎጂ የመጀመሪያዎቹ ተግባራዊ አፕሊኬሽኖች አንዱ ሆነ።
የመሠረትየ CNC ማሽነሪ ያካትታልዲጂታል ዲዛይኖችን በራስ-ሰር ቁጥጥር ወደ ትክክለኛ አካላዊ ምርቶች መለወጥ። ይህ ሂደት የሚወሰነው በሶስት ዋና ዋና ክፍሎች:
- የኮምፒውተር ስርዓቱ፦ የCAD ሞዴሎችን ይተረጉማል እና ወደ G-ኮድ ይቀይራቸዋል። ይህ ኮድ የማሽኑን እንቅስቃሴዎች፣ ፍጥነት፣ ጥልቀት እና መንገድ ይመራል። ስርዓቱ ያለማቋረጥ ልዩነቶችን ያሰላል እና ያስተካክላል።
- የማሽኑ መሳሪያ፦ ይህ ሃርድዌር ቁሳቁሶችን በአካል ይቆጣጠራል። ለምሳሌ ላቴዎች፣ ወፍጮ ማሽኖች፣ ራውተሮች እና መፍጫ ማሽኖችን ያካትታል። እያንዳንዱ የማሽን መሳሪያ ለተወሰኑ ስራዎች የተነደፈ ነው።
- የመቁረጫ መሳሪያ፦ ቁሳቁሱን በመቅረጽ ረገድ ወሳኝ ሚና ይጫወታል። ይህ የቁሳቁስ መሰርሰሪያ፣ የመጨረሻ ወፍጮ፣ የራውተር ቢት ወይም የመፍጨት ጎማ ሊሆን ይችላል። አምራቾች መሳሪያውን የሚመርጡት በቁሳቁስ ባህሪያት፣ በሚፈለገው አጨራረስ እና በጂኦሜትሪ ውስብስብነት ላይ በመመስረት ነው።
እያንዳንዱ የሲኤንሲ ማዋቀር የማሽን መሳሪያ፣ ስፒንድል፣ ዘንጎች (X፣ Y፣ Z) እና የቁጥጥር ፓነልን ያካትታል። ሶፍትዌር እና ፕሮግራሚንግ ወሳኝ ናቸው። የCAD ሶፍትዌር ዲዛይኑን ይፈጥራል፣ እና የCAM ሶፍትዌር እነዚህን ዲዛይኖች ለእንቅስቃሴ እና ፍጥነት በማሽን ሊነበብ ወደሚችል ጂ-ኮድ እና ለረዳት እርምጃዎች ኤም-ኮድ ይለውጣል። የተለያዩ የመቁረጫ መሳሪያዎች እና የመሳሪያ መያዣዎችም አስፈላጊ ናቸው።
ቁልፍ ባህሪያት
የሲኤንሲ የማዞሪያ ማዕከላት በዘመናዊ ማኑፋክቸሪንግ ውስጥ እጅግ ጠቃሚ የሚያደርጓቸው የተለያዩ ባህሪያት አሏቸው። ትክክለኛ ሲሊንደራዊ እና ውስብስብ ጂኦሜትሪዎችን ይፈጥራሉ። እነዚህ ማሽኖች ከተለያዩ ቁሳቁሶች ጋር ይሰራሉ፣ ለምሳሌ ከማይዝግ ብረት፣ ከሱፐር አሎይስ፣ ከሴራሚክስ እና ከተመረቱ ፕላስቲኮች ጋር።ከፍተኛ መቻቻል, አንዳንድ ጊዜ እስከ ማይክሮሜትሮች ድረስ። ይህ ችሎታ በብዙ የምርት ሂደቶች ላይ ከፍተኛ ትክክለኛነት እና ወጥነት ያረጋግጣል።
የሲኤንሲ የማዞሪያ ማዕከል የተለያዩ ተግባራትን በማከናወን ረገድ ተለዋዋጭነትን ይሰጣል። ከቀላል ክፍሎች እስከ ውስብስብ ጂኦሜትሪዎች፣ እንዲሁም ከፕሮቶታይፖች እስከ ከፍተኛ መጠን ያለው ምርት ድረስ ሁሉንም ነገር ያስተዳድራል። ፕሮግራሚንግ እና የCAD ፋይሎች አጠቃቀም ፈጣን የፕሮቶታይፕ ችሎታዎችን ያስችላሉ። አውቶሜሽን እና ባለብዙ-ዘንግ ችሎታዎች ለከፍተኛ መጠን ምርት ተስማሚ ያደርጉታል። እነዚህ ማሽኖች እንደ አውቶማቲክ የመሳሪያ መቀየሪያዎች እና ሮቦቲክስ ያሉ ባህሪያትን በመጠቀም የማስፋት እና አውቶሜሽን ይሰጣሉ። እጅግ በጣም ጥሩ የወለል አጨራረስ ጥራት ያመነጫሉ እና በራስ-ሰር ምክንያት ደህንነትን ያሻሽላሉ፣ ይህም የሰውን ተሳትፎ እና ስህተቶችን ይቀንሳል።
ዋና ዋና ክፍሎች ለእነዚህ ባህሪያት አስተዋጽኦ ያደርጋሉ:
- ሄድስቶክ፦ ስፒንዱን ይይዛል፣ ይህም ለስራ ቦታው ሽክርክር ጉልበት ይሰጣል እና ትክክለኛ የማሽን ስራን ያስችላል።
- ጅራት ስቶክ፦ ይህ አካል የሥራውን ተቃራኒ ጫፍ ይደግፋል። ረዘም ላለ ወይም ያልተረጋጉ ክፍሎች የገጽታ አጨራረስ እና መረጋጋትን ለማረጋገጥ ወሳኝ ነው።
- የመሳሪያ ቱሬት፦ የመቁረጫ መሳሪያዎችን ይይዛል። የላቀ ማዕከላት ቅልጥፍናን እና የመሪነት ጊዜን ለመቀነስ በርካታ ማማዎችን ያካትታሉ።
- ቻክ፦ ይህ መሳሪያ ለትክክለኛ ማሽነሪ የስራውን ክፍል ደህንነቱ የተጠበቀ ያደርገዋል። እንደ ሶስት መንጋጋ ወይም ኮሌት ቹክ ያሉ አይነቶች የሚመረጡት በተወሰኑ ፍላጎቶች መሰረት ነው።
- ጋሪ እና የመስቀል ስላይድ፦ ሠረገላው በረጅም ርቀት ይንቀሳቀሳል። ውስብስብ የሆኑ የመቁረጫ መንገዶችን በጎን በኩል እንቅስቃሴ የሚያደርግ የመስቀል ተንሸራታች ቦታ አለው።
- የቁጥጥር ፓነል፦ ይህ ማሽኑን ለፕሮግራሚንግ እና ለመቆጣጠር የኦፕሬተሩ በይነገጽ ነው። ውስብስብ ጂኦሜትሪዎችን እና ከፍተኛ ትክክለኛነት ያላቸውን ተግባራት ለማከናወን የላቀ ሶፍትዌር አለው።
አምራቾች በዋናነት የሚጠቀሙትሁለት አይነት የ CNC ማዞሪያ ማዕከላት: አግድም እና ቀጥ ያለ።አግድም ማሽኖች በጣም የተለመዱ ናቸው. ረጃጅም የስራ ክፍሎችን ለመደገፍ በአንደኛው ጫፍ የሚሽከረከር ስፒንድ እና በሌላኛው ጫፍ ደግሞ ጅራት ያለው የተለመደ የቤንች ወይም የሞተር ላቴዎች ይመስላሉ። ብዙውን ጊዜ ቋሚ ቱሬት ላቴስ (VTLs) ወይም ቋሚ ቦርኒንግ ወፍጮዎች (VBMs) የሚባሉት ቀጥ ያሉ ማሽኖች በጣም ትልቅ የመታጠፊያ አቅም አላቸው ነገር ግን ለአጭር ክፍሎች ተስማሚ ናቸው። የተገለበጡ ቀጥ ያሉ የማዞሪያ ማዕከላትም አሉ።
ከእጅ ላቴዎች ልዩነት
የሲኤንሲ የማዞሪያ ማዕከላት ከባህላዊ የእጅ ላቶች (manual lathes) በላይ ጉልህ የሆነ የአሠራር ጥቅሞችን ይሰጣሉ። ከፍተኛ ትክክለኛነትን ያገኛሉ፣ እስከ ±0.001 ሚሜ (ISO ስታንዳርድስ፣ 2022) ድረስ ጥብቅ የሆኑ መቻቻልን ይይዛሉ እና 99.8% ተደጋጋሚነት (NIST data፣ 2023)። ይህ በተለምዶ ±0.02 ሚሜ ልዩነት ያላቸውን በእጅ ላቶች በእጅጉ ይበልጣል። ይህ ትክክለኛነት በከፍተኛ መጠን ምርት ውስጥ በእጅ ላቶች ከፊል ወጥነት 4.5 እጥፍ የበለጠ ልዩነት ያስከትላል። የሲኤንሲ ማሽኖች እንዲሁም የቆሻሻ ቁሳቁሶችን ወደ ሁለት ሶስተኛ የሚጠጋ ቅናሽ ያገኛሉ። በእጅ ላቶች ለፕሮቶታይፖች እና ለአነስተኛ ሩጫዎች 0.01 ሚሜ ትክክለኛነትን ማግኘት ቢችሉም፣ የማዋቀሪያ ጊዜያቸው በግምት 38% ይረዝማል (Tooling U-SME data)። 9% የሚሆኑት የተረጋገጡ አምራቾች ብቻ ወጥነት እና መጠን ባላቸው ችግሮች ምክንያት ምርትን ለመለካት በእጅ በማዞሪያ ላይ ይተማመናሉ።
በአሠራር ውጤታማነት ውስጥ ዋና ዋና ልዩነቶች የሚከተሉትን ያካትታሉ:
- አውቶሜሽን እና የእረፍት ጊዜየ CNC የማዞሪያ ማዕከላት የሮቦቲክ ክፍል አያያዝ እና አውቶማቲክ የመሳሪያ መቀየሪያዎችን ይጠቀማሉ። ይህም ከእጅ ላቴዎች ጋር ሲነጻጸር የማቆሚያ ጊዜን በ40% ወደ 60% ይቀንሳል። ባለብዙ-ዘንግ ችሎታዎች በአንድ ጊዜ ማዞር፣ መፍጨት እና ቁፋሮ እንዲኖር ያስችላሉ፣ ይህም የቦታ አቀማመጥን እንደገና የመቀየር አስፈላጊነትን ያስወግዳል።
- የላቁ ስልተ ቀመሮች፦ አዳዲስ የCNC ሞዴሎች በAI ላይ የተመሰረተ የግጭት ማወቂያ እና ስማርት የመቁረጥ ስልተ ቀመሮችን ያካትታሉ። እነዚህ ፈጠራዎች አጠቃላይ የማሽን ዑደቶችን ከ22% ወደ 35% ያሳጥራሉ።
- የሰራተኛ መስፈርቶችየ CNC ማዕከላት ቀጥተኛ የሰው ኃይል ወጪን በ58% ገደማ ቀንሰዋል። ይህም አንድ ሠራተኛ ከሶስት እስከ አምስት ማሽኖችን እንዲቆጣጠር ያስችለዋል። በእጅ የሚሰሩ ማሽኖች፣ በተቃራኒው፣ ለመሠረታዊ ሥራዎች ልዩ ኦፕሬተሮችን ይፈልጋሉ። ይህ አውቶሜሽን በማይኖርበት ጊዜ ለሠራተኛ ጉልበት ከሚወጣው እያንዳንዱ የምርት ዶላር 34 ሳንቲም አስተዋጽኦ ያደርጋል።
የሚከተለው ሰንጠረዥ ዋና ዋና ልዩነቶችን ያጎላል:
| መለኪያ | የሲኤንሲ ማዞሪያ ማዕከል | ባህላዊ ማሽን |
|---|---|---|
| አማካይ የማዋቀሪያ ጊዜ | ከ15-45 ደቂቃዎች | ከ2-4 ሰዓታት |
| የመሳሪያ ቅድመ-ዝግጅት | አውቶማቲክ | መመሪያ |
| የስህተት መጠን (የመጀመሪያ ክፍል) | ±0.005ሚሜ | ±0.03ሚሜ |
| የመቀየሪያ ድግግሞሽ | በቀን 2 ጊዜ | በቀን 5 ጊዜ |
| የአሠራር ቅልጥፍና (ከፍተኛ መጠን) | >85% | ዝቅተኛ (ከ50 በላይ ለሆኑ ቡድኖች 28% የሚረዝም የማሽን ሂደት) |
| ቀጥተኛ የጉልበት ወጪ ቅነሳ | ~58% | የለም |
| የእረፍት ጊዜ ቅነሳ | 40-60% | የለም |
| የማሽን ዑደት ማሳጠር | 22-35% | የለም |
| ተደጋጋሚነት | 99.8% | ዝቅተኛ (4.5x የበለጠ ልዩነት) |
| የቆሻሻ ቁሶች ቅነሳ | ~66% | የለም |
የ CNC ማዞሪያ ማዕከል ዋና ዋና ክፍሎች
የማሽን አልጋ እና የራስ መሸፈኛ
የማሽኑ አልጋ የሚፈጥረውመሰረታዊ መዋቅርየ CNC ማዞሪያ ማዕከል። መሰረቱን ያቀርባል እና ሌሎች ክፍሎችን ሁሉ ይደግፋል። አምራቾች በተለምዶ የማሽን አልጋዎችን የሚገነቡት ከየተለጠፈ ብረት ወይም ብረትይህ የቁሳቁስ ምርጫ በሚሠራበት ጊዜ ከፍተኛውን መረጋጋት እና ጥንካሬ ያረጋግጣል።የብረት ማዕድን የበለጠ ዘላቂነት እና ጥንካሬን ይሰጣልአንዳንድ የላቁ የ CNC ማዞሪያ ማዕከላት የሚከተሉትን ያካትታሉበውስጡ የታሸገ አሸዋ ያለው ባለ ሁለት ግድግዳ ሳጥን አይነት መዋቅርይህ ዲዛይን የንዝረት መምጠጥን በእጅጉ ያሻሽላል። በመቁረጥ ወቅት የተሻሻለ መረጋጋትን ያበረታታል እና የአልጋውን ተለዋዋጭ ጥንካሬ ይጨምራል። የራስ መሸፈኛው በአልጋው አንድ ጫፍ ላይ ይቀመጣል። ዋናውን ስፒንድ ይይዛል፣ ይህም የስራውን ክፍል ያሽከረክራል። የራስ መሸፈኛውም ስፒንድሉን የሚያሽከረክረው ሞተር እና ማርሽ ይዟል።
ቹክ እና ታይልስቶክ
ቹክ የስራውን ክፍል ደህንነቱ በተጠበቀ ሁኔታ የሚይዝ ወሳኝ አካል ነው። በጭንቅላቱ ላይ ካለው ስፒንድል ጋር ይያያዛል።የተለያዩ የቼክ ዓይነቶች አሉ፣ እያንዳንዳቸው ለተወሰኑ መተግበሪያዎች ተስማሚ ናቸው:
- ባለ ሶስት መንጋጋ የኃይል ቻኮች፦ እነዚህ ክብ ወይም ባለ ስድስት ጎን የሥራ ክፍሎችን ለመያዝ የተለመዱ ናቸው። ወጥ የሆነ ጂኦሜትሪ ለማግኘት ሚዛናዊ የሆነ ክላምፕ ይሰጣሉ።
- የአራት መንጋጋ ፓወር ቹክስ፦ እነዚህ ሹኮች ገለልተኛ የመንጋጋ ማስተካከያ ይሰጣሉ። መደበኛ ያልሆነ ቅርፅ ወይም ያልተመጣጠነ የስራ ክፍሎችን በትክክል መሃል ላይ እንዲያደርጉ ያስችላቸዋል።
- ኮሌት ቹክስ፦ እነዚህ ትናንሽ ዲያሜትር ያላቸውን የስራ ክፍሎችን በከፍተኛ ትክክለኛነት ለመያዝ በጸደይ የተጫኑ እጅጌዎችን ይጠቀማሉ። ለጠንካራ መቻቻል ተስማሚ ናቸው።
- የሃይድሮሊክ ፓወር ቹክ፦ እነዚህ ለፈጣን፣ ደህንነቱ የተጠበቀ የመቆለፍ እና ከፍተኛ የመቆለፍ ኃይሎች የሃይድሮሊክ ግፊትን ይጠቀማሉ። ከባድ እና ከፍተኛ ፍጥነት ያለው የማሽን ስራን ይጣጣማሉ።
- የሳንባ ምች ፓወር ቹክስ፦ እነዚህ ክላችዎች በተጨመቀ አየር የሚሰሩ ሲሆን ፈጣን ክላች ይሰጣሉ። ለፈጣን የስራ ክፍሎች ለውጦች እና ከፍተኛ የምርት መጠን ተስማሚ ናቸው።
የጅራት ስቶክ ከጭንቅላቱ ስቶክ በተቃራኒኛው ጫፍ ላይ ይገኛል። ረጃጅም የሥራ ክፍሎችን ይደግፋል። ይህ ድጋፍ አቅጣጫውን እንዳይቀይር ይከላከላል እና በማሽን ስራዎች ወቅት መረጋጋትን ያረጋግጣል።
የቱሬት እና የመቁረጫ መሳሪያዎች
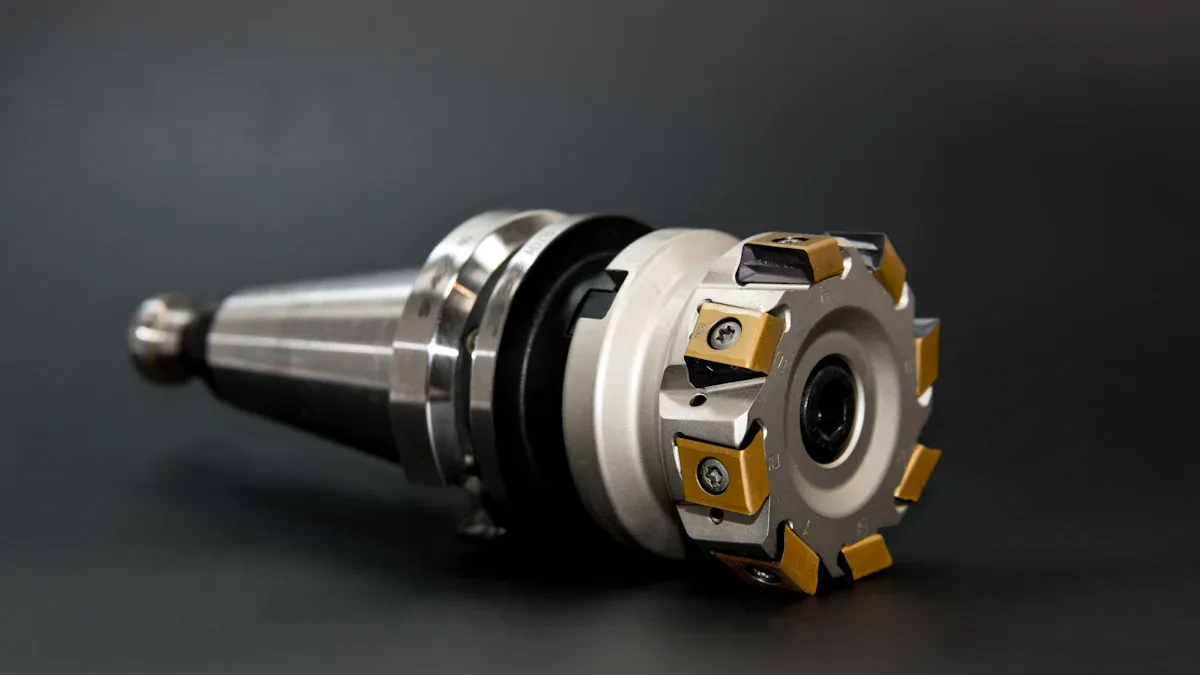
ቱሬቱ ባለብዙ ጣቢያ መሳሪያ መያዣ ነው። የተለያዩ የመቁረጫ መሳሪያዎችን ወደ ቦታው ለማምጣት ጠቋሚ ወይም ይሽከረከራል። ይህም የ CNC ማዞሪያ ማዕከል በእጅ የሚሰሩ መሳሪያዎች ሳይቀየሩ የተለያዩ ስራዎችን እንዲያከናውን ያስችለዋል። ቱሬቶች እንደ ማዞሪያ መሳሪያዎች፣ አሰልቺ አሞሌዎች፣ መሰርሰሪያዎች እና የክር መሳሪያዎች ያሉ በርካታ መሳሪያዎችን ሊይዙ ይችላሉ። የማሽኑ ፕሮግራም ቱሬቱ የትኛውን መሳሪያ እንደሚመርጥ እና መቼ እንደሚመርጥ ይወስናል። ይህ አውቶማቲክ መሳሪያ የመቀየር ችሎታ ቅልጥፍናን በእጅጉ ይጨምራል እና የዑደት ጊዜዎችን ይቀንሳል።
የሲኤንሲ መቆጣጠሪያ እና ሞተሮች
የሲኤንሲ መቆጣጠሪያው እንደ መላው ስርዓት አእምሮ ሆኖ ያገለግላል። በማሽኑ ውስጥ ያለውን እያንዳንዱን እንቅስቃሴ እና ተግባር ያቀናጃል። ሀ.የሲኤንሲ መቆጣጠሪያ ፓነልየቁጥጥር ቡድን ያቀርባል። ኦፕሬተሮች እነዚህን መቆጣጠሪያዎች የክፍል ፕሮግራም ትዕዛዞችን እና ሌሎች የማስተባበር መረጃዎችን ለማስኬድ፣ ለማከማቸት እና ለማረም ይጠቀማሉ። ይህም ፕሮግራሞች ያለማቋረጥ የኦፕሬተር ጣልቃ ገብነት ሳይኖር በማህደረ ትውስታ ሁነታ እንዲሰሩ ያስችላቸዋል። የማሽን መቆጣጠሪያ ክፍል (MCU) ኃይለኛ ኮምፒውተር ነው። የማሽን ኦፕሬሽን ፓነል እና የቁጥጥር ፓነልን ያካተተ የ CNC ማሽንን ይቆጣጠራል እና ያስተዳድራል።
መቆጣጠሪያው በርካታ ወሳኝ ተግባራትን ያከናውናል።የጂ-ኮድን ይተረጉማልወደ ትክክለኛ ሜካኒካል እርምጃዎች ይቀይረዋል። የጂ-ኮድን ወደ ማሽን ትዕዛዞች ይተረጉመዋል፣ ይህም የመቁረጫ መሳሪያ እንቅስቃሴ መንገዶችን፣ ፍጥነትን እና የምግብ መጠኖችን መቆጣጠርን ያካትታል። ይህ ማሽኑ ትክክለኛውን የዲዛይን ዝርዝር መግለጫዎችን እንዲከተል ያረጋግጣል። መቆጣጠሪያው የማሽን ሂደቱንም ይከታተላል። ይህ በሂደቱ ውስጥ ትክክለኛነትን እና ቅልጥፍናን ያረጋግጣል። በተጨማሪም፣ ውስብስብ መመሪያዎችን ያስተናግዳል እና ባለብዙ-ዘንግ ስራዎችን ይደግፋል። ይህ ችሎታ ውስብስብ ክፍሎችን ለማቀነባበር ያስችላል።
ሞተሮች እነዚህን ትክክለኛ ትዕዛዞች ከመቆጣጠሪያው ይቀበላሉ። የማሽኑን ዘንጎች እና ስፒንድል አካላዊ እንቅስቃሴዎችን ያከናውናሉ። አብዛኛዎቹ የ CNC ማዞሪያ ማዕከላት የሰርቮ ሞተሮችን ይጠቀማሉ። የሰርቮ ሞተሮች ከፍተኛ ትክክለኛነት እና የግብረመልስ ችሎታዎችን ይሰጣሉ። አቋማቸውን ለተቆጣጣሪው ያለማቋረጥ ያስተላልፋሉ። ይህ የተዘጋ ዑደት ስርዓት ከፍተኛ ትክክለኛነትን ያረጋግጣል። የስቴፐር ሞተሮች ሌላ አማራጭ ናቸው፣ ብዙውን ጊዜ በአነስተኛ ወይም ብዙም ፍላጎት በሌላቸው አፕሊኬሽኖች ውስጥ ይገኛሉ። በተለዩ ደረጃዎች ይንቀሳቀሳሉ። የመቆጣጠሪያው እና የእነዚህ ኃይለኛ ሞተሮች የተቀናጀ እርምጃ ማሽኑ ውስብስብ ቁራጮችን በሚያስደንቅ ፍጥነት እና ትክክለኛነት እንዲያከናውን ያስችለዋል።
የ CNC ማዞሪያ ማዕከል እንዴት እንደሚሰራ፡ ደረጃ በደረጃ
ዲዛይን እና ፕሮግራሚንግ
አንድ የስራ ቦታ በ CNC ማዞሪያ ማዕከል በኩል የሚያደርገው ጉዞ የሚጀምረው ማሽኑ ላይ ከመድረሱ ከረጅም ጊዜ በፊት ነው። መሐንዲሶች መጀመሪያ የሚፈለገውን ክፍል ዝርዝር ዲጂታል ሞዴል ይፈጥራሉ። ለዚህ ወሳኝ የመጀመሪያ ደረጃ በኮምፒውተር የታገዘ ዲዛይን (CAD) ሶፍትዌር ይጠቀማሉ። ይህ ሶፍትዌር የክፍሉን ትክክለኛ የጂኦሜትሪክ ፍቺ እና ምስላዊነት ያስችላል። ዲዛይኑ አንዴ ከተጠናቀቀ በኋላ ዲጂታል ሞዴሉ ወደ ኮምፒውተር የታገዘ ማኑፋክቸሪንግ (CAM) ሶፍትዌር ይሄዳል። ይህ ልዩ ሶፍትዌር የCAD ዲዛይኑን ወደ CNC ማሽን ወደሚረዳው ተከታታይ መመሪያዎች ይተረጉመዋል።
ይህ የትርጉም ሂደት መሐንዲሶች ጂ-ኮድ እና ኤም-ኮድ ብለው የሚጠሩትን ያመነጫል። እነዚህ የ CNC ማሽኖችን የሚመሩ መሠረታዊ የፕሮግራሚንግ ቋንቋዎች ናቸው፣ የማዞሪያ ማዕከላትን ጨምሮ። ጂ-ኮድ፣ እንዲሁም RS-274D በመባልም የሚታወቀው፣ የማሽኑን እንቅስቃሴ በዋናነት ይወስናል። ማሽኑ የት መጀመር እንዳለበት፣ የመቁረጫ መሣሪያውን እንዴት ማንቀሳቀስ እንዳለበት እና መቼ ማቆም እንዳለበት ይነግረዋል። ኤም-ኮድ በሌላ በኩል ረዳት ትዕዛዞችን ያስተናግዳል። እነዚህ ትዕዛዞች ጂኦሜትሪክ ያልሆኑ ተግባራትን ይቆጣጠራሉ። ምሳሌዎች ፕሮግራሙን ማቆም፣ የማቀዝቀዣ ስርዓቶችን ማግበር እና ማሽኑን ማብራትን ያካትታሉ። በአትላንቲክ ቴክኒካል ኮሌጅ እና ቴክኒካል ሁለተኛ ደረጃ ትምህርት ቤት አስተማሪ የሆኑት ኬቨን ፋይናን የእነዚህን ኮዶች አስፈላጊነት አፅንዖት ይሰጣሉ። ጂ-ኮድ እና ኤም-ኮድ መረዳት ዛሬ በ CNC ማምረቻ ውስጥ የማሽን ፕሮግራሚንግን ለመረዳት መሠረታዊ እንደሆነ ይናገራሉ። ተማሪዎች በእጅ ማሽነሪ ከተለማመዱ በኋላ ጂ-ኮድ እና ኤም-ኮድን በመጠቀም የ CNC ማሽነሪ ይማራሉ፣ ይህም በኢንዱስትሪው ውስጥ መደበኛ አጠቃቀማቸውን ያጎላል።
ማዋቀር እና የመሳሪያዎች ዝግጅት
ማሽኑ ከፕሮግራም በኋላ ጥንቃቄ የተሞላበት አካላዊ ዝግጅት ያስፈልገዋል። ይህ ደረጃ የወጥ ቤቱን ቁሳቁስ (workpiece) እና የመቁረጫ መሳሪያዎችን ማዘጋጀትን ያካትታል። ኦፕሬተሮች የማዞሪያ እቃዎችን ከማሽኑ ስፒንድል አፍንጫ ወይም ከፊት ሰሌዳ ጋር ያያይዛሉ። እነዚህ እቃዎች በማዞሪያው ሂደት ውስጥ የስራውን ክፍል ደህንነቱ በተጠበቀ ሁኔታ ይይዛሉ። ለተወሰኑ ውስብስብ ላቲ የተሰሩ ክፍሎች፣ ማንኛውንም አለመመጣጠን ለማመጣጠን ተቃራኒ ክብደት ሊያስፈልግ ይችላል። ይህ በሂደቱ ውስጥ ትክክለኛነትን እና መረጋጋትን ያረጋግጣል።
ትክክለኛ የማሽን ማቀነባበሪያ እና ትክክለኛ አቀማመጥ አስፈላጊ ናቸውወጥ የሆነ የምርት ጥራትን ያረጋግጣሉ እና ስህተቶችን እና እንደገና ስራን ይቀንሳሉ። የመቆንጠጥ እና የመያዣ ቴክኒኮችን ማመቻቸት የስራውን ክፍል ያረጋጋል። ይህ እንቅስቃሴን ይከላከላል፣ ትክክለኛነትን እና የገጽታ አጨራረስን ያሻሽላል፣ እና በተለይም ለስሱ ወይም ለተወሳሰቡ ክፍሎች የስራውን ክፍል ታማኝነት ይጠብቃል። ኦፕሬተሮች በተቻለ መጠን ለአንድ እጅ ስራ የሚሆኑ እቃዎችን ይቀርፃሉ። ይህ ክፍሎችን በሌላኛው እጅ እንዲያረጋጉ ያስችላቸዋል። እንዲሁም በሁለተኛ ደረጃ ስራዎች ወቅት ክፍሎችን ለመያዝ የሰው ጣልቃ ገብነት የማያስፈልጋቸው ዲዛይኖችን ያነጣጠሩ ናቸው። አነስተኛ ደረጃዎች ያላቸው ቀላል ዲዛይኖች የዑደት ጊዜዎችን እና ተደጋጋሚ እርምጃዎችን ይቀንሳሉ። የተሳሳተ አቀማመጥ ጉድለቶችን የሚያጎሉ ጂኦሜትሪዎችን መምረጥ የስራ ቦታ ጉዳቶችን ለመቀነስ ይረዳል። በተጨማሪም ኦፕሬተሮች ለመሳሪያዎች ቁሳቁሶችን በጥንቃቄ ይመርጣሉ። ለብዙ ክፍል መሳሪያዎች እንደ ጠንካራ ብረት ያሉ ዘላቂ ቁሳቁሶች ይመከራል። እንደ ፕላስቲክ እና እንጨት ያሉ አማራጮች ለሌሎች አፕሊኬሽኖች ተስማሚ ሊሆኑ ይችላሉ።
ቀጥሎ፣ ኦፕሬተሮች ለተወሰኑ ስራዎች ተገቢውን የመቁረጫ መሳሪያዎችን ይመርጣሉ። እነዚህን መሳሪያዎች በማሽኑ ማማ ውስጥ ይጭናሉ። ማማው ባለብዙ ጣቢያ መሳሪያ መያዣ ነው። እንደ አስፈላጊነቱ የተለያዩ የመቁረጫ መሳሪያዎችን ወደ ቦታው ለማምጣት ጠቋሚ ያደርጋል። ይህ አውቶማቲክ መሳሪያ የመቀየር ችሎታ ቅልጥፍናን በእጅጉ ያሻሽላል።
የፕሮግራሙ ጭነት እና አሠራር
የሥራው ክፍል ደህንነቱ በተጠበቀ ሁኔታ ከተጠበቀና መሳሪያዎቹ ከጫኑ በኋላ፣ ኦፕሬተሩ የተፈጠረውን የጂ-ኮድ እና የኤም-ኮድ ፕሮግራም በማሽኑ የሲኤንሲ መቆጣጠሪያ ውስጥ ይጭናል። ከዚያም መቆጣጠሪያው ሁሉም መለኪያዎች ትክክል መሆናቸውን እና ማሽኑ ዝግጁ መሆኑን ለማረጋገጥ የመጀመሪያ ፍተሻዎችን ያካሂዳል። አንዴ ከተረጋገጠ በኋላ፣ኦፕሬተሩ የማሽን ሂደቱን ይጀምራል.
የሲኤንሲ መቆጣጠሪያው የፕሮግራሙን መስመር በመስመር በመተርጎም ሥራውን ተረክቧል። ትክክለኛ ትዕዛዞችን ለማሽኑ ሞተሮች ይልካል። እነዚህ ሞተሮች ስፒንዱን በተጠቀሰው ፍጥነት ያሽከረክራሉ፣ የስራውን ክፍል በተጠቀሰው ፍጥነት ያሽከረክራሉ። የመቁረጫ መሳሪያዎቹን በፕሮግራም በተዘጋጁት መንገዶች ላይ ያንቀሳቅሳሉ። የመቁረጫ መሳሪያው ከሚሽከረከረው የስራ ክፍል ጋር ይገናኛል፣ የተፈለገውን ቅርፅ እና መጠን ለማሳካት ቁሳቁሱን ቀስ በቀስ ያስወግዳል። በዚህ ሂደት ውስጥ መቆጣጠሪያው የተለያዩ መለኪያዎችን ያለማቋረጥ ይከታተላል። የመሳሪያውን አቀማመጥ፣ የመቁረጥ ፍጥነት እና የመመገብ መጠኖችን ይፈትሻል። ይህ የእውነተኛ ጊዜ ክትትል ማሽኑ በስራው ውስጥ ከፍተኛ ትክክለኛነትን እና ቅልጥፍናን ያረጋግጣል። መደበኛ ክትትል ከፍተኛ ትክክለኛነትን ለመጠበቅ ይረዳል። ፈጣን የስህተት መለየት እና እርማትን ያመቻቻል። ይህ ጉድለቶችን ይከላከላል፣ ወጥ የሆነ የምርት ጥራት እና የተሻሻለ ምርታማነትን ያረጋግጣል። የደህንነት እርምጃዎችን መተግበር ኦፕሬተሮችን እና መሳሪያዎችን ይጠብቃል። የእረፍት ጊዜን ይቀንሳል እና የእቃዎችን እና የማሽኖችን ዕድሜ ያራዝማል።
የቁሳቁስ ማስወገድ እና ክትትል
የሲኤንሲ ማዞሪያ ማዕከል ሲሰራ፣ የመቁረጫ መሳሪያው የሚሽከረከረውን የስራ ክፍል ያንቀሳቅሳል። ይህ እርምጃ የቁሳቁስ ንብርብርን በንብርብር በትክክል ያስወግዳል። ማሽኑ የተተገበረውን የመሳሪያ መንገዶች እና የመመገብ ፍጥነት ይከተላል። ይህ ሂደት ጥሬ እቃውን ቀስ በቀስ ወደተፈለገው ቅርፅ ይለውጠዋል። በዚህ ወሳኝ ምዕራፍ ውስጥ ቀጣይነት ያለው ክትትል አስፈላጊ ነው። ማሽኑ ትክክለኛነትን እና ቅልጥፍናን ይጠብቃል። ኦፕሬተሮች እና የማሽኑ የቁጥጥር ስርዓት ማንኛውንም መዛባት በንቃት ይከታተላሉ።
ውጤታማ ክትትል በርካታ ቁልፍ ዘዴዎችን ያካትታል፡-
- የሂደት ክትትል:
- የመቁረጥ ጭነትን መከታተል;ዘመናዊ የሲኤንሲ ማሽኖች የመቁረጫ መሣሪያው የሚፈጥረውን ኃይል ያሳያሉ። ቋሚ ጭነት የተረጋጋ መቁረጥን ያመለክታል። መለዋወጥ ችግሮችን ሊያመለክት ይችላል። እነዚህ ችግሮች ተገቢ ያልሆነ ቺፕ መፈጠርን፣ የመሳሪያ መበላሸትን ወይም የቁሳቁስ ልዩነቶችን ያካትታሉ።
- የመቁረጥ ድምጽን መከታተል፡በማሽን ሂደት ወቅት የሚፈጠረው ድምፅ ስለ ሂደቱ ጤና ፍንጭ ይሰጣል። ከተለመደው፣ ወጥነት ካለው ድምፅ የሚመነጩ ልዩነቶች ችግሮችን ሊያመለክቱ ይችላሉ። ለምሳሌ፣ መቧጨር፣ መወዛወዝ፣ ሻካራ ወይም የሚጮሁ ድምፆች አሰልቺ መሳሪያዎችን፣ ያልተረጋጋ መቁረጥን ወይም የስራ መጫወቻዎችን ይጠቁማሉ።
- የሥራ ቦታ ክትትል፡
- የመለኪያ ትክክለኛነት፡ኦፕሬተሮች በየጊዜው የሥራውን ስፋት ይፈትሹ። እንደ ካሊፐር ወይም ኮኦርዲየንት ሜዛይንግ ማሽኖች (ሲኤምኤም) ያሉ መሳሪያዎችን ይጠቀማሉ። ይህም ልዩነቶችን ቀደም ብለው ለመለየት ይረዳል።
- የገጽታ አጨራረስ፡በማሽን የተሰራውን ወለል አዘውትሮ መመርመርም አስፈላጊ ነው። ኦፕሬተሮች የእይታ ፍተሻዎችን ያካሂዳሉ ወይም የሻካራነት መለኪያዎችን ይጠቀማሉ። ይህ እንደ ጭረቶች ወይም አለመመጣጠን ያሉ ጉድለቶችን ለመለየት ይረዳል። ወቅታዊ የፓራሜትር ማስተካከያዎችን ያስችላል።
ይህ ጥንቃቄ የተሞላበት ክትትል ጉድለቶችን ለመከላከል ይረዳል። ወጥ የሆነ የምርት ጥራት ያረጋግጣል። ፈጣን ማስተካከያዎችን በመፍቀድ ምርታማነትን ያሻሽላል።
የክፍል ማስወጣት እና የዑደት ድግግሞሽ
የመቁረጫ ክዋኔዎቹ ከተጠናቀቁ በኋላ ማሽኑ የመጨረሻውን ደረጃ ያከናውናል። የመቁረጫ መሳሪያ የተጠናቀቀውን ክፍል ከቀሪው ጥሬ እቃ ይለያል። ከተለየ በኋላ ማሽኑ ክፍሉን ያስወጣል። በከፍተኛ መጠን በሚመረትበት ጊዜ ይህ ሂደት በከፍተኛ ሁኔታ በራስ-ሰር የሚሰራ ነው። የተጠናቀቀው ክፍል ይወድቃል ወይም የአየር ፍንዳታ ወደ ክፍል መያዣ ያስወጣዋል። ይህ መያዣ ከስፒንድል በታች ይገኛል።
የክፍል መያዣዎች የተጠናቀቀውን ክፍል ጉዳት ይከላከላሉ። የክፍሉን መውደቅ ያስታግሳሉ። ብዙ መያዣዎች ዳሳሽ ያካትታሉ። ይህ ዳሳሽ የክፍሉን መምጣት ያረጋግጣል። አንድ ክፍል በመያዣው ውስጥ ካላረፈ፣ ዳሳሹ ማንቂያ ያስነሳል። ይህ ማንቂያ ምርትን ያቆማል። ሊከሰቱ የሚችሉ የማሽን ብልሽቶችን ወይም በቀጣዮቹ ክፍሎች ላይ የሚደርሰውን ጉዳት ይከላከላል። የዚህ የማስወጣት ሂደት ውጤታማነት ለቀጣይ ማምረቻ ወሳኝ ነው።
በከፍተኛ መጠን CNC ማዞሪያ ውስጥ ለክፍል ማስወጣት የተለመዱ የዑደት ጊዜያት በጣም ፈጣን ናቸው፡
| ኦፕሬሽን | የዑደት ጊዜ (ሰከንዶች) |
|---|---|
| ክፍል መያዣ | 1 |
| ከፊል ማውጣት | 1 |
ክፍሉ ከወጣ በኋላ ማሽኑ ለቀጣዩ ዑደት ይዘጋጃል። ቹኩ ይከፈታል፣ እና አውቶማቲክ የባር መጋቢ አዲስ ጥሬ እቃ ያመነጫል። ከዚያም ቹኩ ይዘጋል፣ አዲሱን የስራ ቦታ ይጠብቃል። የ CNC መቆጣጠሪያ ፕሮግራሙን እንደገና ይጭናል። መላው የማሽን ሂደት ይደገማል። ይህ ቀጣይነት ያለው፣ አውቶማቲክ ዑደት ከፍተኛ መጠን ያለው ምርት በትንሽ የሰው ጣልቃ ገብነት እንዲኖር ያስችላል። ወጥ የሆነ ውጤት እና ቅልጥፍናን ያረጋግጣል።
የ CNC ማዞሪያ ማዕከል ቁልፍ ተግባራት
ማዞር እና ኮንቱሪንግ
የሲኤንሲ የማዞሪያ ማዕከላትየሥራ ክፍሎችን ለመቅረጽ የተለያዩ ስራዎችን ያከናውናል። ማዞር መሰረታዊ ሂደት ነው። አንድን የሥራ ቁራጭ በአንድ ነጥብ የመቁረጫ መሳሪያ ላይ ማዞርን ያካትታል። ይህ ቁሳቁስን ያስወግዳል እና ሲሊንደራዊ ቅርጾችን ይፈጥራል። ኮንቱሪንግ የበለጠ የላቀ የማዞሪያ ተግባር ነው። ውስብስብ ኩርባዎችን፣ ቅርጾችን እና ቅርጾችን በስራ ቁራጭ ወለል ላይ ያካሂዳል። ይህ ውስብስብ ጂኦሜትሪዎችን ያሏቸውን ክፍሎች ማምረትን ያካትታል። ምሳሌዎች እነዚህ ናቸውየካምሻፍት፣ የተርባይን ምላጭ እና ብጁ የተነደፉ ክፍሎችየተጠማዘዘ ማዞር ሌላ አፕሊኬሽን ነው። እንደ ሞርስ ቴፐር ዘንጎች እና የመሳሪያ መያዣዎች ላሉ እቃዎች በትክክል እንዲገጣጠሙ ያደርጋል። ግሩቪንግ እንዲሁም የቅርጽ ስራ ነው። እንደየኦ-ሪንግ ወይም የክብ ቅርጽ ጎድጓዶች.
አሰልቺ እና ቁፋሮ
አሰልቺ እና ቁፋሮ በስራ ቦታዎች ላይ ቀዳዳዎችን ለመፍጠር እና ለማጣራት ወሳኝ ናቸው። ቁፋሮ የመጀመሪያ ቀዳዳዎችን ይፈጥራል። አሰልቺ አስቀድሞ የተቆፈሩ ወይም የተጣሉ ቀዳዳዎችን ለተወሰኑ መቻቻል ያሻሽላል። ይህ እንደ ቡሺንግ፣ ተሸካሚዎች እና ውስጣዊ ክሮች ያሉ ክፍሎችን ለማምረት አስፈላጊ ነው። የተለያዩ መሳሪያዎች እነዚህን ስራዎች ይደግፋሉ።ሻካራ አሰልቺ ጭንቅላቶችለአፈጻጸም እና ሁለገብነት የተነደፉ ናቸው። በአነስተኛ፣ መካከለኛ እና ትላልቅ ዲያሜትር ስርዓቶች ይመጣሉ። ጥሩ አሰልቺ ራሶች ለተመሳሳይ ዲያሜትር አፕሊኬሽኖች ከፍተኛ ትክክለኛነት ያለው አጨራረስ ይሰጣሉ። ጠንካራ አሰልቺ አሞሌዎች ለረጅም ተደራሽነት አፕሊኬሽኖች ያገለግላሉ። የእርጥበት አሞሌዎች ለእነዚህ ረጃጅም መድረሻዎች ተጨማሪ የንዝረት መቋቋም ይሰጣሉ። እንደ ልዩ ዘዴዎችየጠመንጃ ቁፋሮከፍተኛ ጥልቀት-እስከ-ዲያሜትር ጥምርታ ያላቸው ትናንሽ ዲያሜትር ያላቸው ቀዳዳዎችን ይፍጠሩ። የቢቲኤ ቁፋሮ ለትላልቅ ጥልቅ ጉድጓዶች ባለብዙ ጠርዝ መሳሪያዎችን ይጠቀማል።
ግሩቪንግ እና ክር ማድረግ
የመጎተቻ ስራዎች በስራ ቦታ ላይ ቻናሎችን ወይም ክፍተቶችን ይፈጥራሉ። ለውጫዊ ዲያሜትር (OD) መጎተቻ፣ የመሳሪያው ጫፍ ከመሃል መስመሩ በታች በትንሹ ተይዟል። ለውስጣዊ ዲያሜትር (ID) መጎተቻ፣ የመሳሪያው የላይኛው ክፍል ከመሃል መስመሩ በላይ ይቀመጣል። በፊት መጎተቻ፣ መሳሪያው ከመሃል መስመሩ በላይ በትንሹ ተይዞ በአክሲያል ይንቀሳቀሳል። በመሳሪያው ላይ ያለው የክሊራይዝ ራዲየስ ከተቆረጠው ራዲየስ ጋር ይዛመዳል። የተለመዱ ቴክኒኮች የሚከተሉትን ያካትታሉየግሩቭ ፕሮፋይል ፕሮግራሚንግግሩቪንግ ኢንስትሩን መትከል እና ጥልቅ ወይም ሰፊ ጎድጓዶችን ለማግኘት በርካታ ማለፊያዎችን መቁረጥ። ቺፕ ማምለጫ እና ሙቀትን በማቀዝቀዣ ወይም በመቧጨር መቆጣጠርም አስፈላጊ ነው። ክር ማድረግ ሌላ የማዞሪያ ተግባር ነው። መሳሪያ በስራው ክፍል ጎን ይንቀሳቀሳል። የተወሰነ ርዝመት እና በውጫዊው ወለል ላይ አንድ ወጥ የሆነ ሄሊካል ጎድጎድ ይቆርጣል። ጥልቅ ክሮች ብዙውን ጊዜ ያስፈልጋሉየመሳሪያው በርካታ ማለፊያዎች.
መለያየት እና መቁረጥ
የመከፋፈል እና የመቁረጥ ስራዎች በብዙ የ CNC የማዞሪያ ሂደቶች ውስጥ የመጨረሻ ደረጃዎችን ይወክላሉ። እነዚህ ስራዎች የተጠናቀቀውን ክፍል ከጥሬ ባር ክምችት ወይም ከትልቅ የስራ ቦታ ይለያሉ። ብዙውን ጊዜ የመከፋፈያ መሳሪያ ተብሎ የሚጠራው ልዩ የመቁረጫ መሳሪያ ወደ የሚሽከረከረው የስራ ቦታ ራዲያል ይንቀሳቀሳል። ክፍሉን እስኪቆርጥ ድረስ ጠባብ ጎድጎድ ይፈጥራል። ይህ ሂደት ንጹህ መቆራረጥን ለማረጋገጥ እና የተጠናቀቀው ክፍል ላይ ጉዳት እንዳይደርስ ለመከላከል ትክክለኛነትን ይፈልጋል።
ኦፕሬተሮች በእነዚህ ስራዎች ወቅት ደህንነትን ቅድሚያ ይሰጣሉ። በርካታ ወሳኝ እርምጃዎችን ይተገብራሉ፡
- ከመጠን በላይ ኃይለኛ የመቁረጥ ሁኔታዎችን እና በቂ ያልሆነ የሥራ መያዣን ያስወግዳሉ። ይህ የማሽን ግፊቶች ከማሽኑ ወይም ከስራ መያዣ መሳሪያው አቅም በላይ እንዳይሆኑ ይከላከላል። ሁለቱንም ያረጋግጣልየማሽን ትክክለኛነትእና የኦፕሬተር ደህንነት።
- ኦፕሬተሮች አንድ አሞሌ ከስፒንድል እንዲወጣ አይፈቅዱም። የባር መጎተቻዎችን ሲጠቀሙ፣ አሞሌው በማሽኑ ጀርባ ላይ ካለው የስፒንድል ጫፍ አልፎ አይዘልቅም። ያልተደገፈ ባር በከፍተኛ ፍጥነት በኃይል ሊታጠፍ ይችላል፣ ይህም ከባድ የማሽን ጉዳት እና ሊከሰት የሚችል ጉዳት ያስከትላል።
- ፕሮግራም አድራጊዎች ደህንነቱ የተጠበቀ ፈጣን የአቀራረብ እንቅስቃሴን ያረጋግጣሉ። ለምሳሌ ፈጣን የአቀራረብ ርቀትን ይጠቀማሉ0.1 ኢንች ወይም 2.5 ሚሜኦፕሬተሮች እንደ ነጠላ ብሎክ፣ የምግብ መያዣ እና ፈጣን መሻር ያሉ ባህሪያትን በመጠቀም ፈጣን የአቀራረብ ጊዜን እንዴት መቆጣጠር እንደሚችሉ ያውቃሉ። ፈጣን የአቀራረብ እንቅስቃሴዎችን በፕሮግራም ውስጥ ወጥነት ያለው መሆኑ የኦፕሬተርን ደህንነት ያሻሽላል።
በመለያየትና በመቁረጥ ረገድ ጥሩ ውጤቶችን ማግኘት የተወሰኑ ምርጥ ልምዶችንም ያካትታል፡
- መሳሪያው እየቀረበ ሲሄድ ማሽኑ የምግብ ፍጥነቱን በእጅጉ ይቀንሳል0.080 ኢንች (2 ሚሜ)ከመሃል ላይ እስከ 75% ሊደርስ ይችላል፤ ይህም በተለይ ጠንካራ እና የማይበላሹ ደረጃዎች ሲኖሩት የተከማቸ ጠርዝ (BUE) እንዳይፈጠር እና ቺፕስ እንዳይገባ ይከላከላል።
- ኦፕሬተሮች መሳሪያውን ከመሃል በፊት ያቆማሉ። መሀል አልፎ መመገብ ክፍሉ እንዲመታ እና ከተሰበረ በኋላ ማስገቢያውን እንዲጎዳ ሊያደርግ ይችላል። እንዲሁም ወደ ማሻሸት እና ክፍሉ ማስገቢያውን ከኪሱ ለማውጣት እንዲሞክር ሊያደርግ ይችላል። መሀል አልፎ መመገብ አስፈላጊ ከሆነ መሳሪያው ከመሀል እና ከመግቢያው ጥግ ራዲየስ መብለጥ የለበትም።
- ውስጣዊ ማቀዝቀዣ ላላቸው መሳሪያዎች፣ ማሽኑ ወደ መሃል ሲጠጋ ማቀዝቀዣውን ያጠፋል እና RPMs ከፍተኛውን መጠን ሲቀንሱ ወይም ሲቀንሱ። ይህ የመቁረጫ ነጥብ የሙቀት መጠኑ በጣም ዝቅተኛ እንዳይወርድ ይከላከላል፣ ይህም BUE ሊያስከትል ይችላል፣ በተለይም ለአለባበስ መቋቋም በሚችሉ ደረጃዎች እና አይዝጌ ብረት።
- ኦፕሬተሮች ተመጣጣኝ የሆነ የመሃል ቁመት አላቸው። የመሳሪያው የመሃል ቁመት በ± 0.004 ኢንች (0.1 ሚሜ) ውስጥ ይቆያል። ከመሃል በላይ በጣም ርቆ መሆን መቧጨር እና ንዝረትን ይጨምራል፣ ይህም ወደ ጫጫታ እና ወደ ማስገቢያ መሰበር ይመራል። ከመሃል በታች በጣም ርቆ መሆን የመቁረጥ ኃይሎችን ይጨምራል፣ የማስገቢያ መቆራረጥ ወይም ሙሉ በሙሉ የመቁረጥ አደጋን ያስከትላል።
- አጭር መደራረብን ይጠብቃሉ። የመሳሪያውን መደራረብ መቀነስ ጥንካሬን እና ደህንነትን ይጨምራል፣ ይህም ለመለያየት ስራዎች ወሳኝ ነው። ከመጠን በላይ መደራረብ ወደ ንዝረት፣ ጫጫታ እና የገባ መሰባበር ያስከትላል። አጠቃላይ ምክር እንደሚያመለክተው የማስገቢያውን ስፋት ከ8 እስከ 10 እጥፍ ይበልጣል፣ ምንም እንኳን የተወሰኑ መሳሪያዎች ተጨማሪ ሊፈቅዱ ይችላሉ።
የ CNC ማዞሪያ ማዕከልን የመጠቀም ጥቅሞች
ከፍተኛ ትክክለኛነት እና ትክክለኛነት
ዘመናዊው የማኑፋክቸሪንግ ዘርፍ ልዩ የሆነ ትክክለኛነትን የሚጠይቅ ሲሆን የሲኤንሲ የማዞሪያ ማዕከላትም ይህንን በተከታታይ ያቀርባሉ። እነዚህ ማሽኖች አስደናቂ የሆነ የመለኪያ ትክክለኛነትን ያተርፋሉ፣ ይህም በተለምዶ ከ ±0.0001″ እስከ ±0.005″ ይደርሳል። ይህ የትክክለኛነት ደረጃ ክፍሎቹ ትክክለኛ ዝርዝሮችን እንዲያሟሉ ያረጋግጣል። የላቁ የሲኤንሲ የማዞሪያ ማዕከላት፣ በተለይም በባለብዙ-ዘንግ ውቅሮች፣ የቀጥታ መሳሪያዎች እና ከፍተኛ ፍጥነት ያለው አውቶሜሽንማይክሮን-ደረጃ ትክክለኛነትን ማግኘት ይችላል። እንደ ኤሮስፔስ፣ ሜዲካል እና አውቶሞቲቭ ያሉ ኢንዱስትሪዎች ውስብስብ ክፍሎችን ለማምረት በእነዚህ ማሽኖች ላይ ይተማመናሉ። በእነዚህ ዘርፎች ወጥነት እና ከፍተኛ ትክክለኛነት ወሳኝ ናቸው። እንደ ቀጥታ መሳሪያ፣ Y-axis እና C-axis መቆጣጠሪያ ያሉ እድገቶች CNCን ወደ ባለብዙ ተግባር ሂደት ቀይረውታል፣ ይህም እነዚህን ጥብቅ መቻቻል አስችሏል።
የምርት ቅልጥፍናን ጨምሯል
የሲኤንሲ የማዞሪያ ማዕከላት የምርት ቅልጥፍናን በእጅጉ ያሳድጋሉ። አውቶማቲክ አሠራራቸው አነስተኛ የሰው ኃይል ጣልቃ ገብነት በመጠቀም ቀጣይነት ያለው የማኑፋክቸሪንግ ሂደት እንዲኖር ያስችላል። እነዚህ ማሽኖች ውስብስብ የማሽን ስራዎችን በፍጥነት እና በትክክል ያከናውናሉ፣ ይህም የዑደት ጊዜን ይቀንሳል። እንደ አውቶማቲክ የመሳሪያ መቀየሪያዎች እና የሮቦቲክ ክፍል አያያዝ ያሉ ባህሪያት የምርት ሂደቱን የበለጠ ያቀላጥፋሉ። ይህ አውቶሜሽን የእረፍት ጊዜን ይቀንሳል እና የውጤት መጠንን ከፍ ያደርገዋል። አምራቾች በአጭር ጊዜ ውስጥ ከፍተኛ መጠን ያላቸውን ክፍሎች ማምረት ይችላሉ፣ ይህም ወደ ምርት መጨመር እና ወደ ገበያ በፍጥነት ማድረስን ያስከትላል።
የተቀነሰ የሰራተኛ ወጪዎች
በሲኤንሲ የማዞሪያ ማዕከላት ውስጥ ያለው አውቶሜሽን የሰው ኃይል ወጪን በእጅጉ ይቀንሳል። ማሽኖቹ አብዛኛዎቹን የአሠራር ተግባራት ስለሚያከናውኑ አንድ ኦፕሬተር በአንድ ጊዜ ብዙ ማሽኖችን መቆጣጠር ይችላል። ይህም ለግለሰብ ማሽኖች የተወሰነ ትልቅ የሰው ኃይል አስፈላጊነትን ይቀንሳል። በተጨማሪም የሲኤንሲ የማዞሪያ ማዕከላት ትክክለኛነት እና ተደጋጋሚነት ስህተቶችን እና እንደገና ስራን ይቀንሳል፣ ይህም አጠቃላይ የምርት ወጪዎችን ለመቀነስ አስተዋጽኦ ያደርጋል። ኩባንያዎች የሰለጠኑ የሰው ኃይልን ይበልጥ ውስብስብ ለሆኑ ተግባራት መመደብ እና የሰው ኃይልን ማመቻቸት ይችላሉ።
ውስብስብ ጂኦሜትሪዎች እና ተደጋጋሚነት
የሲኤንሲ የማዞሪያ ማዕከላት ውስብስብ ጂኦሜትሪ ያላቸውን ክፍሎች በማምረት ረገድ በጣም የላቁ ናቸው። እነዚህ ማሽኖች በእጅ የሚሰሩ ዘዴዎች ሊሳኩ የማይችሉትን ውስብስብ ዲዛይኖች በትክክል ይቀርጻሉ። ሰፋ ያሉ የተራቀቁ ክፍሎችን ይፈጥራሉ።ምሳሌዎች የሚከተሉትን ያካትታሉ፦
- ውስብስብ ሲሊንደራዊ እና ፕሪስማቲክ ጂኦሜትሪዎች
- ዘንግ
- ማዕከሎች
- ቀለበቶች
- የቫልቭ አካላት
- የተሽከርካሪ ክፍሎች
- ባለብዙ ባህሪ የማዞሪያ ክፍሎች
- ውስብስብ ዘንጎች
- መኖሪያ ቤቶች
- የተቀላቀለ ጂኦሜትሪ
የተራቀቁ የፕሮግራም አወጣጥ ችሎታዎች ባለብዙ-ዘንግ ማሽነሪ ይፈቅዳሉ። ይህም በአንድ ማዋቀር ውስጥ ኩርባዎች፣ ማዕዘኖች እና ውስጣዊ ባህሪያት ያላቸው ክፍሎችን መፍጠር ያስችላል። ይህ ችሎታ ለብዙ ማሽኖች ወይም በእጅ ጣልቃ ገብነት አስፈላጊነትን ይቀንሳል። የማኑፋክቸሪንግ ሂደቱን በእጅጉ ያመቻቻል።
የ CNC የማዞሪያ ማዕከላት ሌላው ዋና ጥቅም ተደጋጋሚነት ነው። አንዴ ፕሮግራም ከተደረገ በኋላ ማሽኑ ተመሳሳይ ስራዎችን ከ ጋር ያከናውናል።እጅግ በጣም ወጥነት. ሁልጊዜ ተመሳሳይ ክፍሎችን ያመርታል። ይህ ወጥነት ለጅምላ ምርት ወሳኝ ነው። እያንዳንዱ አካል ትክክለኛዎቹን መስፈርቶች እንደሚያሟላ ያረጋግጣል። የማሽኑ ትክክለኛ እንቅስቃሴዎችን የመድገም ችሎታ የሰውን ስህተት ያስወግዳል። ይህ በመላው የምርት ሂደቶች ውስጥ ወጥ የሆነ የምርት ጥራት እንዲኖር ያደርጋል። አምራቾች ለአስፈላጊ አፕሊኬሽኖች በዚህ ከፍተኛ ተደጋጋሚነት ላይ ይተማመናሉ። እነዚህ አፕሊኬሽኖች ለዲዛይን መቻቻል ጥብቅ ተገዢነትን ይጠይቃሉ። ይህ አስተማማኝ አፈጻጸም እና የክፍሎች መለዋወጥን ያረጋግጣል። ወጥ የሆነ ውጤት ብክነትን እና እንደገና ስራን ይቀንሳል። በማኑፋክቸሪንግ ውስጥ ለጠቅላላ የወጪ ቁጠባ እና ቅልጥፍና አስተዋጽኦ ያደርጋል።
የ CNC የማዞሪያ ማዕከላት በ ውስጥ በጣም አስፈላጊ ናቸውዘመናዊ የማኑፋክቸሪንግ. ሲሊንደራዊ ክፍሎችን በመቅረጽ ወደር የለሽ ትክክለኛነት እና ቅልጥፍናን ይሰጣሉ። ክፍሎቻቸውን እና የአሠራር መርሆዎቻቸውን መረዳት ወሳኝ ሚናቸውን ያጎላል። እነዚህ ማሽኖች ሰፊ የምርት ስብስቦችን ያመርታሉ። የ CNC ማዞሪያ ማዕከል በተለያዩ ኢንዱስትሪዎች ውስጥ ከፍተኛ ጥራት እና ወጥ የሆነ ምርት ያረጋግጣል። ይህ ቴክኖሎጂ ፈጠራን እና ምርታማነትን ያነሳሳል።
ተደጋጋሚ ጥያቄዎች
የ CNC የማዞሪያ ማዕከል ዋና ተግባር ምንድነው?
የሲኤንሲ ማዞሪያ ማዕከል የስራ ክፍሎችን በትክክል ይቀርፃል። ቁሳቁሱን ከመቁረጫ መሳሪያ ጋር ያሽከረክራል። ይህ አውቶማቲክ ሂደት ከፍተኛ ትክክለኛነት እና ተደጋጋሚነት ያላቸው ሲሊንደራዊ ክፍሎችን ይፈጥራል።
የ CNC ማዞሪያ ማዕከላት ከእጅ ማዞሪያ ማሽኖች የሚለዩት እንዴት ነው?
የ CNC የማዞሪያ ማዕከላት ለአውቶሜትድ እና ትክክለኛ ስራዎች የኮምፒውተር ፕሮግራሞችን ይጠቀማሉ። በእጅ የሚሰሩ ላቴዎች ቀጥተኛ የኦፕሬተር ቁጥጥር ያስፈልጋቸዋል። የ CNC ማሽኖች ውስብስብ ክፍሎችን እና ከፍተኛ መጠን ያላቸውን ምርቶች ለማግኘት የላቀ ትክክለኛነት፣ ቅልጥፍና እና ወጥነት ይሰጣሉ።
የ CNC የማዞሪያ ማዕከላት ምን አይነት ቁሳቁሶች ማሽነሪ ማድረግ ይችላሉ?
የሲኤንሲ የማዞሪያ ማዕከላት የተለያዩ ቁሳቁሶችን ያዘጋጃሉ። እነዚህም የሚከተሉትን ያካትታሉ፡
- እንደ አይዝጌ ብረት እና ሱፐር አሎይ ያሉ የተለያዩ ብረቶች
- ሴራሚክስ
- የተነደፉ ፕላስቲኮች
የ CNC ማዞሪያ ማዕከልን የመጠቀም ዋና ዋና ጥቅሞች ምንድናቸው?
ዋና ዋና ጥቅሞቹ ከፍተኛ ትክክለኛነት፣ የምርት ቅልጥፍና መጨመር እና የሰው ኃይል ወጪን መቀነስ ያካትታሉ። እንዲሁም ያመርታሉ።ውስብስብ ጂኦሜትሪዎችእጅግ በጣም ጥሩ ተደጋጋሚነት ያለው።
በሲኤንሲ ማሽነሪ ውስጥ የጂ-ኮድ ምንድን ነው?
ጂ-ኮድ ለሲኤንሲ ማሽኖች የፕሮግራሚንግ ቋንቋ ነው። ማሽኑን ስለ መሳሪያ እንቅስቃሴዎች፣ ፍጥነቶች እና መንገዶች ያስተምራል። ኤም-ኮድ እንደ ማቀዝቀዣ ማግበር ያሉ ረዳት ተግባራትን ያስተናግዳል።
የፖስታ ሰዓት፡- ጥር-07-2026