


መግቢያ
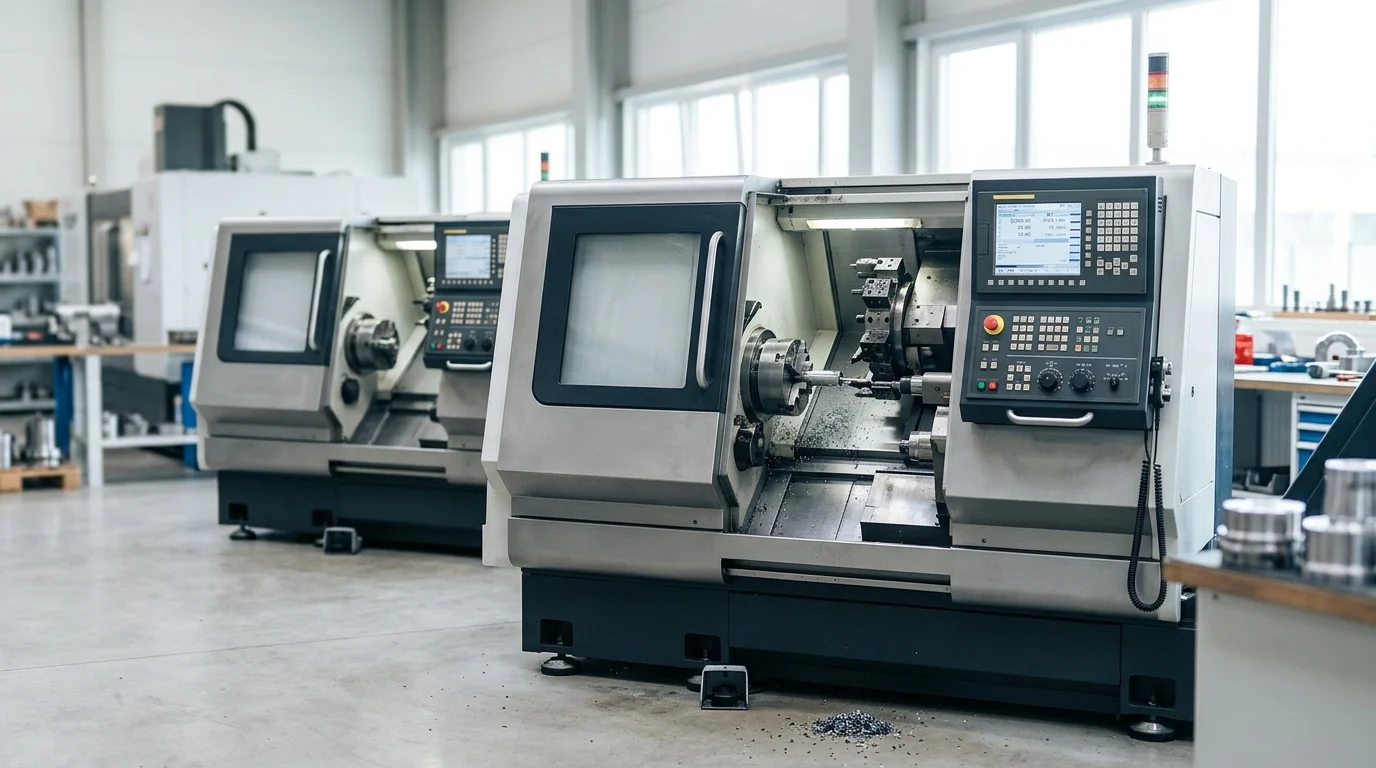
ለዊል ሃብ የጅምላ ምርት አቀባዊ የ CNC ላቴ መምረጥ ማለት የስፒንድል ኃይልን ብቻ ከማነፃፀር ይልቅ ፍጥነትን፣ መረጋጋትን፣ አውቶሜሽንን እና የረጅም ጊዜ ወጥነትን ማመጣጠን ማለት ነው። በአውቶሞቲቭ መስመሮች ውስጥ፣ በዑደት ጊዜ ውስጥ ትናንሽ ልዩነቶች፣ የመጨመቅ አስተማማኝነት እና የቺፕ ማምለጫ በቀጥታ የመተላለፊያ፣ የቆሻሻ መጣያ መጠኖችን እና አጠቃላይ የመሳሪያዎችን ውጤታማነት ሊነኩ ይችላሉ። ይህ ጽሑፍ ከመዋቅራዊ ጥንካሬ እና የዘንግ አፈጻጸም እስከ ጭነት ውህደት እና የሂደት ተደጋጋሚነት ድረስ ለከፍተኛ መጠን ያለው የሀብ ማሽነሪ በጣም አስፈላጊ የሆኑትን የማሽኑን ባህሪያት ያብራራል፣ ስለዚህ መሳሪያዎችን ከእውነተኛ የምርት ግቦች ጋር መገምገም እና የበለጠ በራስ መተማመን ያለው የግዢ ውሳኔ ማድረግ ይችላሉ።
ለአውቶሞቲቭ ዊል ማዕከሎች ከፍተኛ ብቃት ያለው የ CNC ላቴስ ለምን አስፈላጊ ነው?
የአውቶሞቲቭ ዊል ሃብ ማምረት ያለማቋረጥ በሚደረጉ የኅዳግ ግፊቶች እና ጥብቅ የመጠን መስፈርቶች ስር ይሰራል። በጅምላ ምርት አካባቢዎች፣ ከአግድም ወደ ቋሚ የሲኤንሲ ላቴዎች የሚደረገው ሽግግር ከባድ፣ ትልቅ ዲያሜትር ያላቸው ጣሳዎችን ወይም የተጭበረበሩ የአሉሚኒየም ባዶዎችን ለማቀነባበር የኢንዱስትሪ ደረጃ ሆኗል። አቀባዊ አቅጣጫው የመኪና ጎማ ማምረቻን ልዩ ፍላጎቶች በቀጥታ የሚያሟሉ ልዩ ሜካኒካል እና የአሠራር ጥቅሞችን ይሰጣል።
የታክቲ ጊዜ፣ የመተላለፊያ ይዘት እና የስፒንድል አጠቃቀም በውጤት ላይ እንዴት ተጽዕኖ እንደሚያሳድሩ
አጠቃላይ የመሳሪያዎችን ውጤታማነት ማሻሻል (OEE) በየዊል ማዕከል ማምረቻየመቁረጥ ጊዜን በእጅጉ ይወሰናል። ዘመናዊ የመኪና መስመሮች እንደ ሪም ዲያሜትር (በተለምዶ ከ15 እስከ 24 ኢንች) ላይ በመመስረት በአንድ ጎማ ከ45 እስከ 90 ሰከንዶች መካከል የትራክ ጊዜ ይጠይቃሉ። እነዚህን ጠበኛ ኢላማዎች ለማሳካት የስፒንድል አጠቃቀም መጠንን ከ85% በላይ ለማቆየት የሚችሉ ቀጥ ያሉ የ CNC ላቴዎች ያስፈልጋሉ።
የውጤት መጠን በየዓመቱ በሚሊዮን የሚቆጠሩ አሃዶችን ሲለካ፣ በአንድ ማዕከል የዑደት ጊዜ ላይ የሶስት ሰከንድ ቅነሳ እንኳን ከፍተኛ የአቅም ጭማሪ ያስገኛል።ከፍተኛ ብቃት ያላቸው ማሽኖችፈጣን የዘንግ እንቅስቃሴዎችን ከኃይለኛ የቁሳቁስ ማስወገጃ መጠኖች ጋር በማጣመር ይህንን የመተላለፊያ መጠን ከፍ ያድርጉት፣ በመጨረሻም በፋብሪካው ወለል ላይ የሚያስፈልጉትን የማሽን ኖዶች ጠቅላላ ብዛት ይቀንሳል።
የትኞቹ የዊል ሃብ ማሽነሪ ፈተናዎች ቀጥ ያሉ የ CNC ላቴዎችን ይመርጣሉ
የዊል ማዕከሎች ልዩ የጂኦሜትሪክ እና የጅምላ ስርጭት ተግዳሮቶችን ያቀርባሉ። ጥሬ አልሙኒየም ወይም ብረት ፎርጂንግ ያለው ቀላል ክብደት እና አስቸጋሪ የስበት ማዕከል አግድም ክሩኪንግ ለመበስበስ እና ለመሮጥ ስህተቶች ተጋላጭ ያደርገዋል። ቀጥ ያሉ የ CNC ላቴዎች ይህንን የሚፈቱት የስራውን ክፍል ከችኩሉ ጋር በጥብቅ ለማስቀመጥ የስበት ኃይልን በመጠቀም፣ የመጨመቂያ ግፊት መስፈርቶችን በመቀነስ እና የክፍል መዛባትን በመቀነስ ነው።
በተጨማሪም፣ ቀጥ ያለ አቀማመጥ የላቀ የስዋርፍ ማስወገጃን ያመቻቻል። የስበት ኃይል ከፍተኛ መጠን ያላቸውን የአሉሚኒየም ቺፖችን በቀጥታ ወደ ማጓጓዣው ይጎትታል፣ ይህም በከፍተኛ ፍጥነት በሚንቀሳቀስ የጅምላ ቁስ ማስወገጃ ወቅት መሳሪያዎቹን እንደገና እንዳይቆርጡ እና እንዳይከላከሉ ይከላከላል። ይህ ተፈጥሯዊ የቺፕ አስተዳደር ያልተቋረጡ አውቶማቲክ ዑደቶችን ለመጠበቅ አስፈላጊ ነው።
ገዢዎች ቅድሚያ ሊሰጧቸው የሚገቡ ቴክኒካዊ ዝርዝሮች
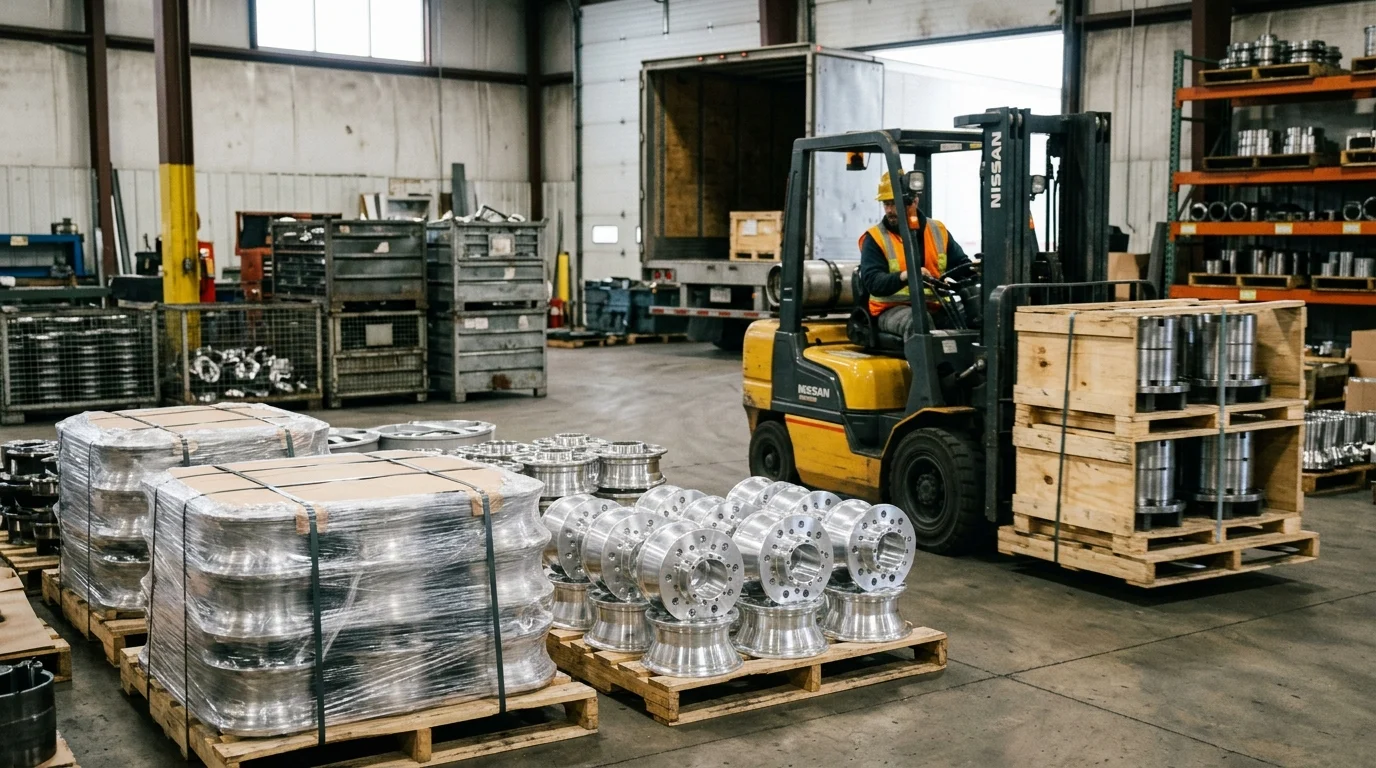
የግዥ ባለሙያዎች እና የማኑፋክቸሪንግ መሐንዲሶች የማሽን መሳሪያዎችን በሚመርጡበት ጊዜ ከመሠረታዊ የልኬት አቅም በላይ መመልከት አለባቸው። ከፍተኛ ብቃት ያለው የጅምላ ምርት የዑደት ጊዜዎችን በቀጥታ የሚጨምቁ እና ጥብቅ የልኬት መቻቻልን የሚጠብቁ ዝርዝሮችን ይፈልጋል።
የትኞቹ የ CNC lathe መለኪያዎች የዑደት ጊዜን እና ትክክለኛነትን በእጅጉ ይነካሉ
የዑደት ጊዜ ቅነሳ በፈጣን የመተላለፊያ ፍጥነት እና የዘንግ ፍጥነት በእጅጉ ተጽዕኖ ያሳድራል። ከፍተኛ ብቃት ያላቸው የ CNC ላቴዎች በተለምዶ በደቂቃ ከ30 ሜትር በላይ የሚበልጥ የX እና የZ-ዘንግ ፈጣን የመተላለፊያ ፍጥነት እና ከ0.5ጂ ወይም ከዚያ በላይ የፍጥነት መገለጫዎች ጋር ተዳምረው ያሳያሉ። እነዚህ ፈጣን የማይቆረጡ እንቅስቃሴዎች በመሳሪያ ማለፊያዎች መካከል ያለውን የስራ ፈት ጊዜ በእጅጉ ይቀንሳሉ።
ጥብቅ የሆኑ የመኪና መቻቻል መስፈርቶችን ለማሟላት፣ የአቀማመጥ ትክክለኛነት በ± 0.005 ሚሜ ወይም ከዚያ በላይ መገለጽ አለበት። በተከታታይ ባለብዙ-ፈረቃ ስራዎች ላይ ዜሮ-ጉድለት ያለው ምርትን ለማረጋገጥ፣ በቀጣዮቹ የማሽን ደረጃዎች ላይ የመቻቻል ክምችት እንዳይኖር ለመከላከል ተደጋጋሚነቱ በቂ ጥብቅ (± 0.003 ሚሜ) መሆን አለበት።
የስፒንድል ኃይልን እና የቱርል ውቅርን እንዴት መገምገም እንደሚቻል
ስፒንግል እና ቱር እንደ ላቴ ሜካኒካል ልብ ሆነው ያገለግላሉ። ትላልቅ የአሉሚኒየም ጎማዎችን ማሽነሪ ከባድ የሻካራ ቁራጮች በሚከሰቱበት ጊዜ ከፍተኛ የገጽታ ፍጥነትን ለመጠበቅ ከፍተኛ የስፒንግልድ ኃይል ያስፈልጋል። ገዢዎች ከ30 kW እስከ 45 kW መካከል ቀጣይነት ያለው የስፒንግልድ የኃይል ደረጃዎችን ኢላማ ማድረግ አለባቸው፣ ይህም በዝቅተኛ RPMs ከፍተኛ የማሽከርከር አቅም መኖሩን ያረጋግጣል።
የቱሬት ውቅር ለቀጣይ ውጤት እኩል ወሳኝ ነው። በአንድ ጣቢያ ከ0.2 እስከ 0.3 ሰከንዶች የሚደርሱ የመረጃ ጠቋሚ ጊዜዎች ያላቸው ሰርቮ-የሚነዱ ቱሬቶች የመሳሪያ ለውጥ መዘግየቶችን ይቀንሳሉ። ጠንካራ፣ ከፍተኛ አቅም ያለው ቱሬትን ማዋሃድ በአጠቃላይ የታክቲ ጊዜ ላይ በቀጥታ ተጽዕኖ ያሳድራል፣ በተለይም በርካታ የመሳሪያ ተሳትፎዎችን በሚጠይቁ ውስብስብ የማዕከል ጂኦሜትሪዎች ላይ።
በንፅፅር ሰንጠረዥ አማካኝነት ማሽኖችን እንዴት መለኪያ ማድረግ እንደሚቻል
ማሽኖችን ጎን ለጎን ማወዳደር መደበኛ የመነሻ መስመር ያስፈልገዋል። የሚከተለው ሰንጠረዥ ለዘመናዊ የዊል ማዕከል መስመሮች ከሚያስፈልጉት ከፍተኛ ብቃት መስፈርቶች ጋር መደበኛ አፈጻጸምን ያሳያል።
| የዝርዝር መግለጫ መለኪያ | መደበኛ CNC ማሽን | ከፍተኛ ቅልጥፍና ያለው ቋሚ ላቴ |
|---|---|---|
| የስፒንድል ኃይል (ቀጣይነት ያለው) | 15 – 22 ኪ.ወ. | 30 – 45 ኪ.ወ. |
| ራፒድ ትራቨርስ (X/Z) | 20 ሜ/ደቂቃ | > 30 ሜ/ደቂቃ |
| የቱሬት ኢንዴክሽን ሰዓት | 0.5 – 0.8 ሰከንዶች | 0.2 – 0.3 ሰከንዶች |
| የአቀማመጥ ትክክለኛነት | ± 0.010 ሚሜ | ± 0.005 ሚሜ |
| የተለመደው የዊል ታክት ጊዜ | 90 – 120 ሰከንዶች | ከ45 – 60 ሰከንዶች |
እነዚህን መለኪያዎች መጠቀም የምህንድስና ቡድኖች አውቶማቲክ የምርት መስመሮችን የሚያደናቅፉ እና እውነተኛ የጅምላ ምርትን በሚችሉ መሳሪያዎች ላይ ብቻ እንዲያተኩሩ ያስችላቸዋል።
የ CNC ላቴዎችን ከስም ሰሌዳ ዝርዝሮች ባሻገር እንዴት ማወዳደር እንደሚቻል
የስም ሰሌዳ ዝርዝሮች በተስማሚ ሁኔታዎች ውስጥ የቲዎሬቲካል ከፍተኛውን ደረጃ ይወክላሉ። በእውነተኛው ዓለም የመኪና ብዛት ምርት ውስጥ፣ ዘላቂ ተለዋዋጭ አፈጻጸም እና የረጅም ጊዜ አስተማማኝነት የካፒታል ኢንቨስትመንቱን ትክክለኛ ዋጋ ይወስናሉ።
የትኞቹ አመልካቾች የእውነተኛውን ዓለም አፈፃፀም ያሳያሉ
እውነተኛ አፈጻጸም የሚገለጸው በስታቲስቲክስ የሂደት ቁጥጥር መለኪያዎች እና በአስተማማኝነት መረጃ ነው። የመኪና አምራቾች እንደ ተሸካሚ ቦረቦረ ዲያሜትሮች እና የመጫኛ ፊቶች ላሉ ወሳኝ የማዕከል ልኬቶች በተከታታይ ከ1.67 የሚበልጥ የሂደት አቅም ማውጫ (Cpk) ያስፈልጋቸዋል። ይህንን መረጃ ጠቋሚ መጠበቅ የማሽን ሂደቱ በከፍተኛ ብቃት እና በዝርዝሮች ገደቦች ውስጥ እንዲቆይ ያረጋግጣል።
በተጨማሪም፣ ገዢዎች በውድቀቶች መካከል ያለውን አማካይ የጊዜ ልዩነት (MTBF) መገምገም አለባቸው።ከፍተኛ ደረጃ ያላቸው የ CNC ማሽኖችበJust-In-Time (JIT) የአቅርቦት ሰንሰለቶች ውስጥ አስከፊ የመስመር መቆራረጥን ለመከላከል ከ5,000 ሰዓታት በላይ MTBF ዋስትና መስጠት አለበት። ቀጣይነት ያለው አሠራርን ማስቀጠል የማይችሉ መሳሪያዎች አጠቃላይ የፋብሪካውን ውጤታማነት በፍጥነት ያበላሻሉ።
ግትርነት፣ የሙቀት መቆጣጠሪያ እና ንዝረት ውጤቶችን እንዴት እንደሚነኩ
የመስታወት ማጠናቀቂያዎችን (Ra < 0.8 µm) ሲያገኙ ተለዋዋጭ መረጋጋት ለድርድር የማይቀርብ ነውየዊል ማዕከሎችይህ በኃይለኛ ቁራጮች ወቅት የማሽን ንዝረትን ለማዳከም ከባድ የጎድን አጥንት ያለው፣ አንድ ቁራጭ ያለው የሜሃኒት ብረት አልጋ ያስፈልገዋል።
የሙቀት እድገት ትክክለኛነትን የሚነካ ሌላ ጸጥ ያለ ተለዋዋጭ ነው። ስፒንዶች ለሰዓታት እስከ 3,000 RPM ድረስ ስለሚሰሩ፣ የሙቀት መስፋፋት የመሳሪያውን ማዕከላዊ ነጥብ ሊያዞር ይችላል። የላቁ ማሽኖች ይህንን በ24 ሰዓት የሙቀት ዑደት ውስጥ ከ10 µm በታች ርቀትን የሚገድቡ በተቀዘቀዙ የኳስ ዊንጮች፣ የስፒንድል ዘይት ማቀዝቀዣዎች እና በተቀናጁ የሙቀት ማካካሻ ዳሳሾች አማካኝነት ያቃልላሉ።
የትኞቹ የባለቤትነት ጠቅላላ ወጪ ለማነፃፀር እንደሚያስፈልጉ ያመላክታሉ
የቋሚ ላቴ የመጀመሪያ የግዢ ዋጋ ብዙውን ጊዜ በ10 ዓመት የሕይወት ዑደት ውስጥ ከጠቅላላ የባለቤትነት ወጪ (TCO) 30% ያነሰ ነው። የፍጆታ ወጪዎች፣ የመሳሪያዎች መልበስ መጠኖች እና የኃይል ፍጆታ የስራ ማስኬጃ ወጪዎችን ይቆጣጠራሉ።
ዘመናዊ ከፍተኛ ብቃት ያላቸው ማሽኖች ፈጣን የስፒንድል ፍጥነት መቀነስ በሚከሰትበት ጊዜ የብሬኪንግ ኃይልን የሚይዙ የመልሶ ማቋቋም ድራይቭ ስርዓቶችን ያካትታሉ፣ ይህም አጠቃላይ የኤሌክትሪክ ፍጆታን ከ15% እስከ 20% ይቀንሳል። እንደ ማዕከላዊ ቅባት ማኒፎልዶች እና ሞዱላር ስፒንድ ካርትሬጅ ያሉ የመከላከያ ጥገና ተደራሽነትን መገምገም የረጅም ጊዜ የሰው ኃይል ወጪዎችን እና ከፍተኛ የስራ ሰዓትን ያረጋግጣል።
የትኞቹ የገቢ ምንጭ፣ ውህደት እና የተገዢነት ሁኔታዎች አስፈላጊ ናቸው
ከፍተኛ አፈጻጸም ያለው የማሽን መሳሪያ በዘመናዊ የመኪና ፋብሪካ ውስጥ ብቻውን ሊሠራ አይችልም። የግዢ ውሳኔዎች አውቶማቲክ የውህደት ችሎታዎችን፣ የአቅራቢዎች ሥነ-ምህዳር ድጋፍን እና ከኢንዱስትሪ ደረጃዎች ጋር ጥብቅ ተገዢነትን ማካተት አለባቸው።
የአቅራቢ ምህንድስና ድጋፍን እና የመስመር ውህደትን እንዴት መገምገም እንደሚቻል
የዊል ሃብል የጅምላ ምርት በከፍተኛ ሁኔታ የተመሰረተው በአውቶማቲክ የጋንትሪ ስርዓቶችወይም ለOP10 እና OP20 የተነደፉ ሮቦቶች። የምህንድስና ቡድኖች የላተሩን ከአውቶማቲክ ጭነት ጋር ተኳሃኝነት መገምገም አለባቸው፣ የመስመር ሪትምን ለመጠበቅ ከ5 እስከ 8 ሰከንዶች የሚደርሱ የክፍል መለዋወጥ ጊዜዎችን ኢላማ ማድረግ።
በተጨማሪም የማሽኑ የሲኤንሲ መቆጣጠሪያ እንደ MTConnect ወይም OPC UA ያሉ ዘመናዊ የኢንዱስትሪ IoT ፕሮቶኮሎችን መደገፍ አለበት። ይህ ግንኙነት በፋብሪካው ኔትወርክ ውስጥ እንከን የለሽ የመስመር ውህደትን፣ የእውነተኛ ጊዜ OEE ክትትልን እና ትንበያ የጥገና ማንቂያዎችን ያስችላል፣ ይህም ማዕከላዊ የቁጥጥር ስርዓቶች የስፒንድል ጭነቶችን እና የመሳሪያውን ዕድሜ እንዲከታተሉ ያስችላቸዋል።
የትኞቹን የተገዢነት፣ የመከታተል እና የደህንነት መስፈርቶች መፈተሽ እንዳለባቸው
የአውቶሞቲቭ አቅርቦት ሰንሰለቶች በጥብቅ የቁጥጥር እና የጥራት ማዕቀፎች ስር ይሰራሉ። መሳሪያዎች ከ IATF 16949 የጥራት አስተዳደር መርሆዎች ጋር መጣጣም አለባቸው፣ ይህም እንደ ዊል ማዕከሎች ላሉ የደህንነት-ወሳኝ ክፍሎች የማሽን መለኪያዎችን 100% መከታተል ያስችላል።
እንደ ለአውሮፓ የCE ምልክት ወይም ለሰሜን አሜሪካ የUL/CSA የምስክር ወረቀት ያሉ ለክልል የተወሰኑ የደህንነት እና የኤሌክትሪክ ተገዢነቶች ግዴታ ናቸው። በተጨማሪም፣ የሙያ ደህንነት መስፈርቶች ከ80 dB(A) በታች በጥብቅ የተጨናነቁ የተጠናከሩ የመከላከያ እና የጫጫታ ልቀቶች ያላቸው ሙሉ በሙሉ የተዘጉ የማሽን ቦታዎችን ይፈልጋሉ።
የግዥ እና የማኑፋክቸሪንግ ቡድኖች ምን የምርጫ ሂደት መከተል አለባቸው
የግዥ እና የማኑፋክቸሪንግ ኢንጂነሪንግ ቡድኖች በተዋቀረ የምርጫ ፕሮቶኮል በኩል መጣጣም አለባቸው። ይህ ሂደት የተወሰኑ የዑደት ጊዜ ግምቶችን እና የCpk መስፈርቶችን የሚገልጽ የጋራ የጥቅስ ጥያቄ (RFQ) በመጀመር መጀመር አለበት።
የምርጫው ደረጃ በጠንካራ የፍሰት ሙከራ ማጠናቀቅ አለበት። በማሽኑ ገንቢ ተቋም ውስጥ የምርት ክፍል ማፅደቂያ ሂደት (PPAP) ማረጋገጫ የመጨረሻውን ውል ከመፈረሙ በፊት ላቴው በእውነተኛ የተጭበረበሩ ባዶ ቦታዎች ላይ ሁሉንም የመለኪያ እና የውጤት መለኪያዎችን እንደሚያሟላ ያረጋግጣል፣ ይህም ከፋብሪካው ወለል መትከል በፊት የመተግበር አደጋዎችን ይቀንሳል።
ለእርስዎ ትክክለኛውን ቋሚ የ CNC ማሽን እንዴት እንደሚመርጡ
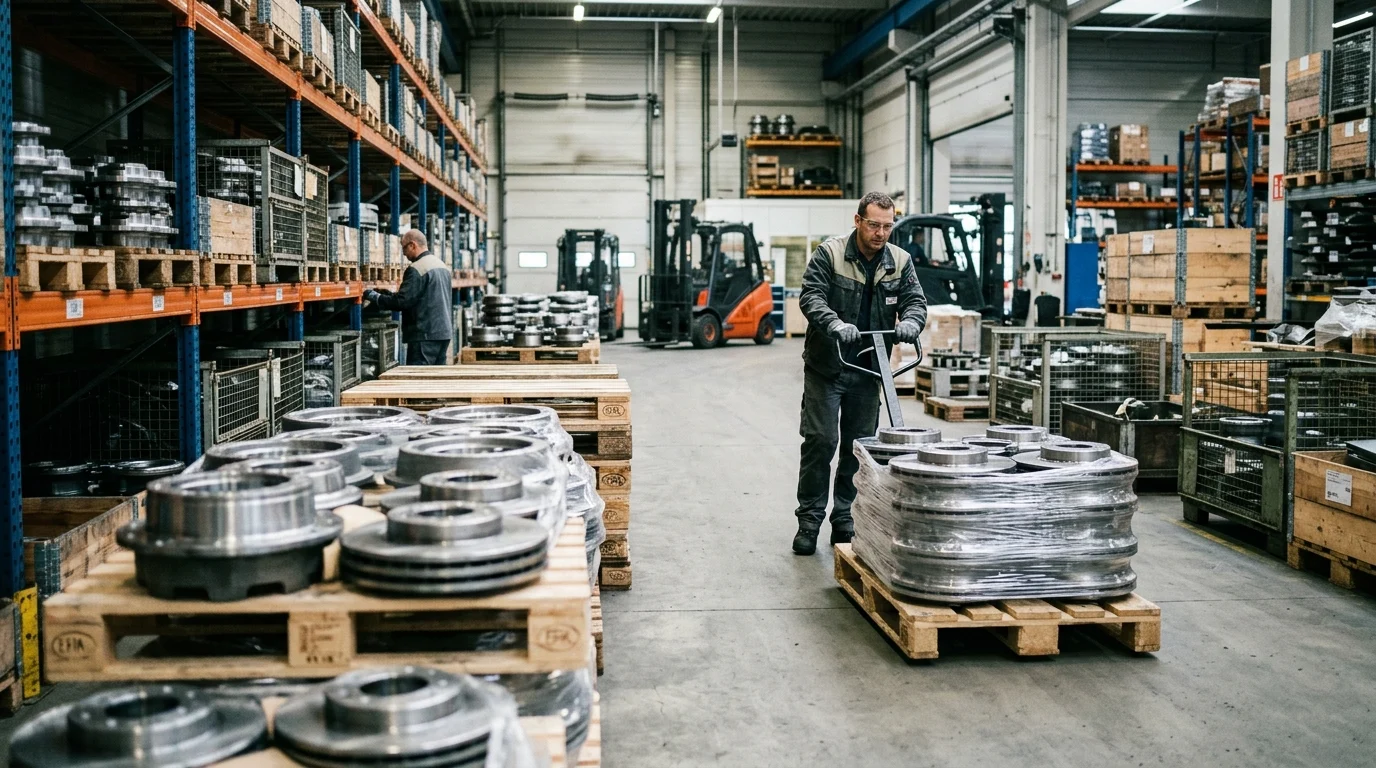
የመሳሪያውን ምርጫ ማጠናቀቅ የቋሚውን የ CNC ላቴ ቴክኒካዊ ችሎታዎች ከማኑፋክቸሪንግ ተቋሙ የተወሰኑ ስትራቴጂካዊ ዓላማዎች እና የምርት መጠኖች ጋር ማዛመድን ይጠይቃል።
የትኞቹ የማሽን መገለጫዎች የተለያዩ የምርት ሁኔታዎችን ይጣጣማሉ
የተለያዩ የአሠራር ሞዴሎች የተለያዩ የማሽን አርክቴክቸሮችን ይፈልጋሉ። የተወሰነ፣ ከፍተኛ መጠን ያለው መስመር ከፍተኛ ጥንካሬ እና ፍጥነት ይፈልጋል፣ ነገር ግን ባለብዙ ጎማ ዲዛይኖችን የሚያስተናግድ ተቋም ፈጣን የመቀየር ችሎታን ይፈልጋል።
| የምርት ሁኔታ | የሚመከር የሌዝ አርክቴክቸር | ቁልፍ ስትራቴጂካዊ አንቀሳቃሽ |
|---|---|---|
| ከፍተኛ-ድምጽ / ዝቅተኛ-ሚክስ | ባለ ሁለት-ስፒንድል ቋሚ ላቴ ከተወሰነ ሮቦቲክ ጋንትሪ ጋር | ዝቅተኛው ወጪ-በክፍል፣ ከፍተኛው የውጤት መጠን |
| መካከለኛ-መጠን / ከፍተኛ-ሚክስ | ነጠላ-ስፒንድል ቀጥ ያለ ላቴ ከፈጣን-ለውጥ ቹኮች ጋር | ተለዋዋጭነት፣ የተቀነሰ የማዋቀር ጊዜ (< 15 ደቂቃዎች) |
| ኮምፕሌክስ ሃብ ጂኦሜትሪ | ቀጥ ያለ ላቴ ከቀጥታ መሳሪያዎች ጋር (የ Y-ዘንግ ወፍጮ) | ነጠላ-ማዋቀር ማጠናቀቅ፣ የተቀነሰ WIP |
ትክክለኛውን መገለጫ መምረጥ የምርት ኢላማዎች እና የወለል ቦታ ገደቦች በባለሙያ ቁጥጥር ስር መሆናቸውን በማረጋገጥ ከመጠን በላይ አቢይ ሆሄያትን ይከላከላል።
ዋጋን፣ ቅልጥፍናን፣ የመለጠጥ አቅምን እና አደጋን እንዴት ማመጣጠን እንደሚቻል
የካፒታል ወጪን ከአሠራር ቅልጥፍና ጋር ማመጣጠን የመጨረሻው ዓላማ ነው። ከፍተኛ ብቃት ያላቸው ቀጥ ያሉ የ CNC ላቴዎች ከፍተኛ ጥራት ያለው አገልግሎት ቢሰጡም፣ ስራዎችን የማጠናከር፣ የቆሻሻ መጣያ መጠኖችን ከ0.5% በታች የመቀነስ እና የሰው ኃይል ፍላጎቶችን የመቀነስ ችሎታቸው በተለምዶ ከ18 እስከ 24 ወራት ውስጥ የኢንቨስትመንት ተመላሽ (ROI) ያስገኛል።
የረጅም ጊዜ የመጠን መለኪያን በመገምገም - ለምሳሌ አውቶሜሽንን እንደገና የመገጣጠም፣ በሂደት ላይ ያለ ምርመራን የማዋሃድ ወይም ከፍተኛ ግፊት ያላቸውን የማቀዝቀዣ ስርዓቶችን የመጨመር ችሎታ - አምራቾች አደጋን ሊቀንሱ እና የመኪና ጎማ ዲዛይኖች ወደ ትላልቅ እና ይበልጥ ውስብስብ ወደሆኑ ጂኦሜትሪዎች እየሸጋገሩ ሲሄዱ የምርት መስመሮቻቸው ተወዳዳሪ ሆነው እንዲቀጥሉ ማረጋገጥ ይችላሉ።
ቁልፍ ነጥቦች
- ለ CNC Lathes በጣም አስፈላጊ መደምደሚያዎች እና ምክንያቶች
- ከመፈረምዎ በፊት ሊረጋገጡ የሚገባቸው ዝርዝር መግለጫዎች፣ ተገዢነት እና የአደጋ ፍተሻዎች
- ተግባራዊ ቀጣይ እርምጃዎች እና ማስጠንቀቂያዎች አንባቢዎች ወዲያውኑ ማመልከት ይችላሉ
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
ለዊል ሃብ የጅምላ ምርት ቀጥ ያሉ የ CNC ላቴዎች ለምን ተመራጭ ናቸው?
ከባድ ባዶ ቦታዎችን ደህንነቱ በተጠበቀ ሁኔታ ለማስቀመጥ፣ የተዛባ ሁኔታን ለመቀነስ እና የቺፕ ማምለጫ ሂደትን ለማሻሻል የስበት ኃይልን ይጠቀማሉ። ይህ በራስ-ሰር በሚሰሩ የማዕከል መስመሮች ውስጥ የዑደት ጊዜን ለማሳጠር እና የተረጋጋ ትክክለኛነትን ለመጠበቅ ይረዳል።
በዊል ሃብል አቀባዊ የ CNC ማሽን ውስጥ ምን አይነት የስፒንድል ሃይል መፈለግ አለብኝ?
ለጅምላ ምርት፣ ከ30-45 ኪ.ወ.ወ. የሚጠጋ ቀጣይነት ያለው የስፒንድል ኃይልን ኢላማ ያድርጉ። ይህ ከባድ ሻካራነትን፣ ዝቅተኛ RPM ላይ የተረጋጋ ጉልበት እና የአሉሚኒየም ወይም የብረት ማዕከል ባዶዎችን በፍጥነት ማቀነባበርን ይደግፋል።
ለአውቶሞቲቭ ዊል ሃብ ምርት የትኞቹ የትክክለኛነት ደረጃዎች ተግባራዊ ናቸው?
ጥሩ ግብ ±0.005 ሚሜ ትክክለኛነት እና ±0.003 ሚሜ ድግግሞሽ ነው። እነዚህ ደረጃዎች ረጅም እና ባለብዙ-ፈረቃ የምርት ሩጫዎችን የመቻቻል ክምችት ለመቆጣጠር ይረዳሉ።
ከፍተኛ ቅልጥፍና ለማግኘት የዘንግ እንቅስቃሴ እና የቱር ኢንዴክሽን ምን ያህል ፈጣን መሆን አለበት?
ከ30 ሜ/ደቂቃ በላይ የሚፈጀውን የX/Z ፈጣን መተላለፊያ እና ከ0.2-0.3 ሰከንድ አካባቢ የሚፈጀውን የቱር ኢንዴክስ ይፈልጉ። እነዚህ ዝርዝሮች የማይቆራረጥ ጊዜን ይቆጥባሉ እና ከ45-60 ሰከንድ አካባቢ የሚፈጀውን የትራክት ጊዜ ይደግፋሉ።
OTURN ማሽነሪዎች ትክክለኛውን ቀጥ ያለ የ CNC ማሽን ለመምረጥ እንዴት ይረዳሉ?
OTURN የዊል ሃብ ማምረቻ ፍላጎቶችን በጠንካራ፣ ከፍተኛ ብቃት ባላቸው የ CNC ላቴዎች እና በተበጁ የብረት ሥራ መፍትሄዎች ማዛመድ ይችላል። በማዕከሉ መጠን እና ዓመታዊ መጠን ላይ በመመስረት የአቅም፣ የጊዜ እና የአውቶሜሽን ምክሮችን ይጠይቁ።
የፖስታ ሰዓት፡ ግንቦት-07-2026