


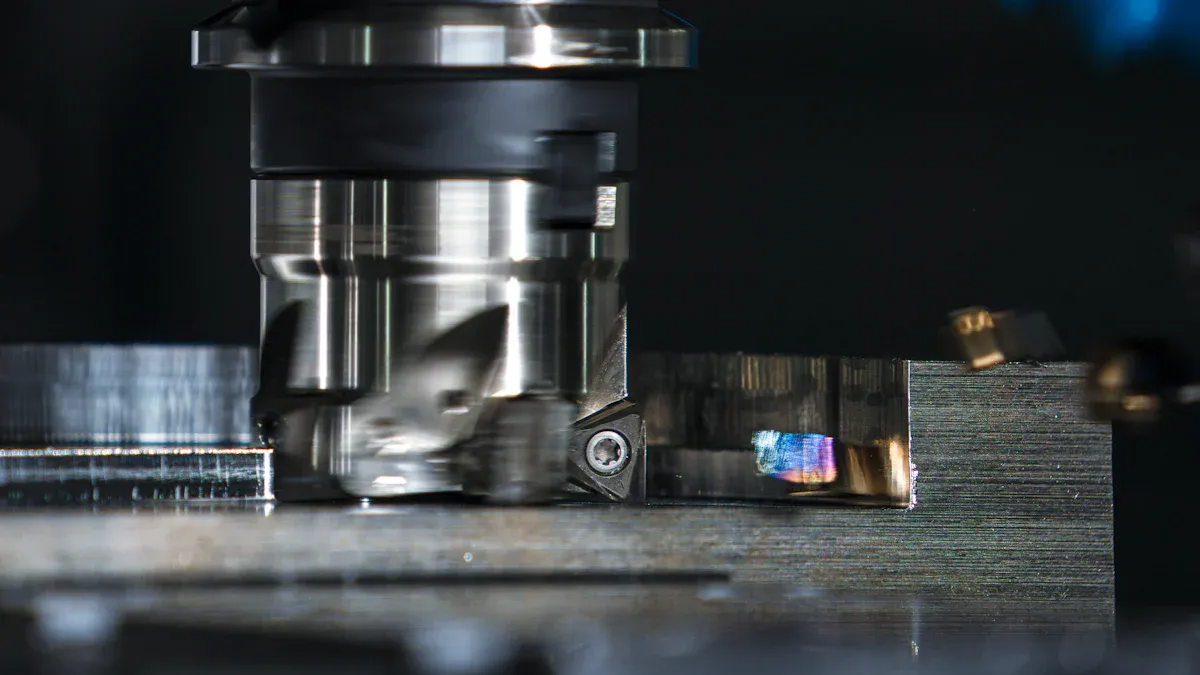
የ CNC የማዞሪያ ማዕከል ምርጫ ለትክክለኛ ክፍሎች ለምን አስፈላጊ ነው?
ምርጡን የ CNC ማዞሪያ ማዕከል መምረጥ አንድ አምራች ከፍተኛ መቻቻል ያላቸውን ክፍሎች የማምረት አቅም በቀጥታ የሚወስን ወሳኝ የካፒታል ምደባ ውሳኔ ነው። የአየር ማራዘሚያ፣ የሕክምና ወይም የላቁ የመኪና ክፍሎችን ሲያስኬዱ የመሳሪያዎቹ መዋቅራዊ እና ተለዋዋጭ ባህሪያት የመነሻውን የቆሻሻ መጣያ መጠን እና አጠቃላይ የመሳሪያውን ውጤታማነት (OEE) ይወስናሉ።
በዚህ ደረጃ የግዥ ስህተቶች በምርት ላይ ወደ ከፍተኛ ውድቀት ይመራሉ፣ በቂ ያልሆነ የማሽን ጥንካሬ ወይም በቂ ያልሆነ የሙቀት መረጋጋት መሳሪያ ወይም የፕሮግራም ማመቻቸት ምንም ይሁን ምን ጥብቅ መቻቻልን የማይቻል ያደርገዋል። ንብረቱ ከረጅም ጊዜ የማኑፋክቸሪንግ ዓላማዎች ጋር እንዲጣጣም ለማረጋገጥ ጥብቅ ግምገማ መሰረታዊ የግብይት ዝርዝሮችን ማለፍ አለበት።
ማሽኖችን ከማወዳደርዎ በፊት የትክክለኛነት ክፍል መስፈርቶችን ይግለጹ
የተወሰኑ የማሽን ብራንዶችን ከመገምገማቸው በፊት፣ መሐንዲሶች የታለመውን የስራ ቦታ ጂኦሜትሪዎች፣ የቁሳቁስ ባህሪያት እና የሚያስፈልጉትን መቻቻል በጥልቀት መተንተን አለባቸው። እንደ ኢንኮኔል 718 ወይም ቲታኒየም ደረጃ 5 ያሉ ሱፐር አሎይዎችን በማስኬድ ከአሉሚኒየም 6061 ጋር ሲነጻጸር በዝቅተኛ RPMs ላይ ከፍተኛ የስፒንድል ቶርክ ያስፈልጋል። ለምሳሌ፣ ከ60 HRC በላይ የሆኑ ጠንካራ የሚሽከረከሩ ጠንካራ የብረት ክፍሎች ኩቢክ ቦሮን ናይትሬድ (CBN) ማስገቢያዎችን ውጤታማ በሆነ መንገድ ለመጠቀም ልዩ የማሽን ጥንካሬ ይጠይቃሉ፣ ለስላሳ ያልሆኑ ብረት ብረቶች ደግሞ ከፍተኛ የስፒንድል ፍጥነቶችን እና ፈጣን የመሻገሪያ መጠኖችን ቅድሚያ ይሰጣሉ።
ትክክለኛ መስፈርቶች የማሽኑን ደረጃ ይወስናሉ፤ መደበኛ የንግድ ክፍሎች የ±0.025 ሚሜ ልዩነቶችን ሊቋቋሙ ይችላሉ፣ ፈሳሽ ተለዋዋጭ ወይም የኦፕቲካል ክፍሎች ደግሞ ብዙውን ጊዜ ከ±0.002 ሚሜ የበለጠ ጥብቅ መቻቻል ይጠይቃሉ። ከፊል ርዝመት እስከ ዲያሜትር (L/D) ሬሾዎች የመሳሪያዎችን መስፈርቶች በመሠረታዊነት ይለውጣሉ። ከ3፡1 በላይ የሆነ የL/D ሬሾ ያላቸው የስራ ክፍሎች በተለምዶ ለድጋፍ ፕሮግራም ሊደረግ የሚችል የጅራት ክምችት ያስፈልጋቸዋል፣ ከ10፡1 በላይ የሆኑ ሬሾዎች ደግሞ ልዩ ቋሚ ማረፊያዎችን ወይም ወደ ባህላዊ ቋሚ የጭንቅላት ማዞሪያ ማዕከላት ከመቀየር ይልቅ ወደ ስዊስ አይነት ኪነማቲክስ ሽግግር ያስፈልጋቸዋል።
የሂሳብ ሚዛን ወጪ፣ አደጋ እና የውጤት መጠን
የካፒታል ወጪ (CAPEX) ከአሠራር ወጪ (OPEX)፣ ከአደጋ ቅነሳ እና ከተገመተው የውጤት መጠን ጋር መመዘን አለበት። መሰረታዊ ባለ 2-ዘንግ CNC የማዞሪያ ማዕከል ከ45,000 እስከ 65,000 ዶላር የመጀመሪያ ኢንቨስትመንት ሊፈልግ ይችላል፣ ይህም ለመግቢያ ዝቅተኛ እንቅፋት ይሰጣል ነገር ግን ለተወሳሰቡ ጂኦሜትሪዎች በርካታ ሁለተኛ ደረጃ ስራዎችን ይፈልጋል።
በተቃራኒው፣ ከ250,000 እስከ 400,000 ዶላር ኢንቨስት በማድረግባለብዙ-ዘንግ ወፍጮ-ማዞሪያ ማዕከልበንዑስ ስፒንድል አማካኝነት የቅድመ ወጪዎችን በከፍተኛ ሁኔታ ይጨምራል ነገር ግን አጠቃላይ የማዋቀሪያ ጊዜዎችን እስከ 60% ሊቀንስ ይችላል። ይህ "በአንድ-የተሰራ" የማሽን ፍልስፍና ኦፕሬተሮች ክፍሎችን በተለያዩ የማዞሪያ እና የወፍጮ ጣቢያዎች መካከል በእጅ ሲያስተላልፉ የሚከሰቱ የመቻቻል ቁልል ስህተቶችን አደጋ ይቀንሳል፣ በመጨረሻም በከፍተኛ የምርት መጠን ላይ በአንድ ክፍል የሚወጣውን ወጪ ይቀንሳል።
የትኞቹ የ CNC ማዞሪያ ማዕከል ዝርዝሮች ትክክለኛነትን በእጅጉ ይነካሉ
የ CNC የማዞሪያ ማዕከል ውስጣዊ ትክክለኛነት የሚመራው በሥነ-ሕንፃ ዝርዝሮቹ፣ በኪነማቲክ ዲዛይኑ እና በእንቅስቃሴ መቆጣጠሪያ ክፍሎቹ ጥራት ነው። የዝርዝር ወረቀቱን መተንተን ማሽኑ ከባድ የመቁረጥ ጭነቶች እና የተራዘሙ የአሠራር ፈረቃዎች ሲኖሩት እንዴት እንደሚሰራ ለመረዳት ከከፍተኛው RPM እና የእግር አሻራ በላይ መመልከትን ይጠይቃል።
የስፒንድል፣ የቱሬት፣ የአክሲስ ውቅር እና የባር አቅምን ያወዳድሩ
ስፒንግል እና ቱርል የመታጠፊያው ሂደት ዋና አካል ናቸው። ከፍተኛ ትክክለኛነት ያላቸው ስፒንዶች ራዲያል የሚፈሰውን ፍጥነት ለመቀነስ እጅግ በጣም ትክክለኛ የሆነ አንግል ኮንታክት ቢርተሮችን ይጠቀማሉ፣ ይህም ብዙውን ጊዜ ከ 0.001 ሚሜ በታች ጭነት ውስጥ እንዲቆይ ያደርገዋል። የቱርሬት ኢንዴክስ ፍጥነት ሌላ ወሳኝ መለኪያ ነው፤ አጎራባች መሳሪያዎችን በ0.2 ሰከንድ ውስጥ ጠቋሚ ማድረግ የሚችሉ በሰርቮ የሚነዱ ቱርቦች የማይቆረጡ የዑደት ጊዜዎችን በእጅጉ ይቀንሳሉ።
የአሞሌ አቅም በስፒንድል መጎተቻ ቱቦ በኩል ሊገባ የሚችለውን ከፍተኛውን የጥሬ ክምችት ዲያሜትር ይወስናል። የተለመዱ የኢንዱስትሪ አቅም 42 ሚሜ፣ 51 ሚሜ እና 65 ሚሜ ነው። ትክክለኛውን የአሞሌ አቅም መምረጥ ከአውቶሜትድ የአሞሌ መጋቢዎች ጋር ተኳሃኝነትን ያረጋግጣል፣ ይህም ያለ ክትትል የማሽን ሰዓቶችን ከፍ ያደርገዋል።
| ውቅር | ዋና ማመልከቻ | የጊዜ ተጽዕኖ ማዋቀር | ግምታዊ የወጪ ፕሪሚየም |
|---|---|---|---|
| ባለ 2-ዘንግ መደበኛ | ሲሜትሪክ ሲሊንደራዊ ክፍሎች፣ ዘንጎች | መሰረታዊ መስመር | የለም (መሰረታዊ) |
| የዋይ-ዘንግ አቅም | ከመሃል ውጭ መፍጨት፣ የመስቀል ቁፋሮ | -20% | +15% እስከ +25% |
| ንዑስ-ስፒንድል ወፍጮ-ተርን | የኋላ ሥራ የሚያስፈልጋቸው ውስብስብ ክፍሎች | -50% እስከ -70% | +50% እስከ +80% |
ትክክለኛነትን፣ ተደጋጋሚነትን እና የሙቀት መረጋጋትን መገምገም
የአቀማመጥ ትክክለኛነት እና ተደጋጋሚነት የማሽኑ ፕሮግራም የተደረገባቸውን መጋጠሚያዎች በተከታታይ የመምታት ችሎታን ይገልፃሉ። የላቁ የ CNC ማዞሪያ ማዕከላት በተለምዶ የቦታ ትክክለኛነት ±0.003 ሚሜ እና የ ±0.002 ሚሜ ተደጋጋሚነት ሙሉ ምታቸው ላይ ያሳያሉ፣ ብዙውን ጊዜ በመደበኛ የማዞሪያ ኢንኮደሮች ላይ ብቻ ከመተማመን ይልቅ ፍጹም መስመራዊ የመስታወት ሚዛን በማዋሃድ ይገኛሉ። በተጨማሪም፣ በሳጥን መንገዶች እና በመስመራዊ መመሪያ መንገዶች መካከል ያለው ምርጫ ተለዋዋጭ ባህሪን ይወስናል። የሳጥን መንገዶች ለከባድ፣ ለተቋረጡ ቁርጥራጮች የላቀ የንዝረት ማወዛወዝ ይሰጣሉ፣ መስመራዊ መመሪያዎች ደግሞ ከ30 ሜ/ደቂቃ በላይ የሆኑ ከፍተኛ ፍጥነት ያላቸውን ፈጣን የማቋረጫ ፍጥነቶች ያመቻቻሉ።
የሙቀት መለዋወጥ እስከ 80% የሚደርሱ የቮልሜትሪክ ማሽነሪ ስህተቶችን ሊያስከትል ስለሚችል የሙቀት መረጋጋት እኩል አስፈላጊ ነው። 30 ዲግሪ ወይም 45 ዲግሪ ዘንጎች ያሏቸው ከባድ የብረት አልጋዎች እጅግ በጣም ጥሩ የንዝረት ማዳፈን እና የቺፕ ማስወገጃ ይሰጣሉ፣ የተዋሃዱ የማቀዝቀዣ ማቀዝቀዣዎች እና የስፒንድ-ማቀዝቀዣ ጃኬቶች ደግሞ ቀረጻው በተከታታይ 24/7 ክወና ወቅት እንዳይዛባ ይከላከላል። የላቁ የቁጥጥር ስርዓቶች የሙቀት ማካካሻ ስልተ ቀመሮችን ይጠቀማሉ፣ ከማሽኑ ቀረጻ በእውነተኛ ጊዜ ዳሳሽ መረጃ ላይ ተመስርተው በተለዋዋጭ ሁኔታ ያስተካክላሉ።
የ CNC ማዞሪያ ማዕከልን እንዴት መገምገም እና መምረጥ እንደሚቻል
ከቲዎሬቲካል ዝርዝር መግለጫዎች ወደ የመጨረሻ የግዢ ትዕዛዝ መሸጋገር ከፍተኛ የተዋቀረ የግምገማ ዘዴን ይጠይቃል። አምራቾች የኦሪጂናል ዕቃ አምራች (OEM) የይገባኛል ጥያቄዎችን በተጨባጭ ሙከራ ማረጋገጥ እና የማሽኑን አቅም ከውስጣዊ የጥራት አስተዳደር ስርዓቶቻቸው እና ከተቋሙ መሠረተ ልማት ጋር ማስማማት አለባቸው።
ግልጽ የሆነ የንጽጽር መስፈርት ይጠቀሙ
የክብደት ውሳኔ ማትሪክስ መፍጠር የግዥ እና የምህንድስና ቡድኖች ተፎካካሪ የ CNC ማዞሪያ ማዕከላትን በተጨባጭ እንዲያስመዘግቡ ያስችላቸዋል። መስፈርቶቹ የስፒንድል ፈረስ ኃይል፣ በተወሰኑ የRPM ባንዶች ላይ የማሽከርከር ኩርባዎች እና የቁጥጥር ስርዓት ሥነ-ምህዳር ተኳሃኝነት (ለምሳሌ፣ ፋኑክ፣ ሲመንስ ወይም ሄይደንሃይን) ማካተት አለባቸው። በተጨማሪም፣ የማሽኑን ለኢንዱስትሪ 4.0 ውህደት ዝግጁነት ይገምግሙ። እንደ MTConnect ካሉ ፕሮቶኮሎች ጋር ተኳሃኝነት የስፒንድል ጭነቶችን ያለችግር ለማውጣት፣ ሁኔታዎችን ለመሻር እና የማንቂያ ታሪኮችን ወደ ማዕከላዊ የኢአርፒ ሶፍትዌር ለማውጣት ያስችላል።
ከአካላዊ ዝርዝር መግለጫዎች ባሻገር የአቅራቢውን የአገልግሎት መሠረተ ልማት ይገምግሙ።የሲኤንሲ ማሽንከፍተኛ አማካይ የመከስከስ ጊዜ (MTBF) ያለው ተፈላጊ ቢሆንም፣ በጠንካራ የምርት መርሃ ግብሮች ላይ አስከፊ መስተጓጎልን ለመከላከል ከ24 ሰዓታት በታች የሆነ የአገልግሎት ቴክኒሻን የምላሽ ጊዜ ግዴታ ነው። በአካባቢው ክልል ውስጥ የሚገኙ የመለዋወጫ ዕቃዎች አቅርቦት በመጨረሻው ማትሪክስ ውስጥ ከባድ ክብደት ሊኖረው ይገባል።
ተግባራዊ የምርጫ ሂደትን ይከተሉ
የመጨረሻው የምርጫ ደረጃ አካላዊ ፍሳሽን ማካተት አለበት። ገዢዎች ለኦሪጂናል ዕቃ አምራች ውስብስብ፣ ተወካይ የክፍል ፕሮግራም እና ለምርት የታሰበውን ትክክለኛ ጥሬ እቃ ማቅረብ አለባቸው። የሙከራ ቅነሳውን መመልከት የማሽኑን ጥብቅነት፣ የተጠቃሚ በይነገጽ ሎጂካዊነት እና በእውነተኛው ዓለም ሁኔታዎች ውስጥ የቺፕ አስተዳደር ውጤታማነትን በተመለከተ ወሳኝ ግንዛቤ ይሰጣል።
ከምርጫው በኋላ ጥብቅ የሆነ የውድድር መጠን ይጠይቃል፤ የተቀናጀ መለኪያ
ቁልፍ ነጥቦች
- ለ CNC የማዞሪያ ማዕከል በጣም አስፈላጊ መደምደሚያዎች እና ምክንያቶች
- ከመፈረምዎ በፊት ሊረጋገጡ የሚገባቸው ዝርዝር መግለጫዎች፣ ተገዢነት እና የአደጋ ፍተሻዎች
- ተግባራዊ ቀጣይ እርምጃዎች እና ማስጠንቀቂያዎች አንባቢዎች ወዲያውኑ ማመልከት ይችላሉ
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የ CNC ማዞሪያ ማዕከልን ከማወዳደርዎ በፊት ምን መግለጽ አለብኝ?
በመጀመሪያ የክፍል ቁሳቁሶችን፣ መቻቻልን፣ የመጠን ክልልን እና የምርት መጠንን ይዘርዝሩ። ረጃጅም ቀጭን ክፍሎችን ለማግኘት የጅራት ስቶክን ወይም የቋሚ ማረፊያ ድጋፍን ያረጋግጡ፤ ለጠንካራ መቻቻል፣ ለጠንካራነት እና ለሙቀት መረጋጋት ቅድሚያ ይስጡ።
የትኞቹ የማሽን ዝርዝሮች ትክክለኛነትን በእጅጉ ይነካሉ?
በስፒንድል ሩጫ፣ በአቀማመጥ ትክክለኛነት፣ ተደጋጋሚነት፣ የቱርል መረጋጋት እና የሙቀት መቆጣጠሪያ ላይ ያተኩሩ። ለትክክለኛነት ክፍሎች፣ ማሽኑ ከፍተኛ ፍጥነት ብቻ ሳይሆን በጭነት ስር ወጥነትን መጠበቅ ይችል እንደሆነ ያረጋግጡ።
የ Y-axis ወይም የንዑስ-ስፒንድል CNC የማዞሪያ ማዕከል መቼ ነው የምፈልገው?
ከመሃል ውጭ ለመፍጨት ወይም ለመስቀል ቁፋሮ የY-ዘንግ ይምረጡ። ክፍሎቹ ወደ ኋላ መሥራት ሲያስፈልጋቸው ንዑስ-ስፒንድል ያክሉ፣ ምክንያቱም እንደገና መቆንጠጥን ስለሚቀንስ እና የመቻቻል መደራረብን ለማስወገድ ይረዳል።
ለመታጠፊያ ማዕከሌ ትክክለኛውን የባር አቅም እንዴት መምረጥ እችላለሁ?
የአሞሌውን አቅም ከተለመዱት የክምችት መጠኖችዎ እና ከመጋቢ ማዋቀርዎ ጋር ያዛምዱ። የተለመዱ አማራጮች 42 ሚሜ፣ 51 ሚሜ እና 65 ሚሜ ናቸው፤ በጣም ትንሽ የሆኑ ገደቦችን መምረጥ፣ በጣም ትልቅ ቢሆንም የማሽን ወጪን አላስፈላጊ በሆነ መልኩ ሊጨምር ይችላል።
የ OTURN ማሽኖች የ CNC ማዞሪያ ማዕከልን ከክፍሎቼ ጋር ለማዛመድ ሊረዳ ይችላል?
አዎ። ለመተግበሪያዎ ምርጡን ስፒንድል፣ የዘንግ ውቅር እና አውቶሜሽን አማራጮችን ለማጥበብ ስዕሎችዎን፣ ቁሳቁስዎን፣ የመቻቻል ኢላማዎን እና የባች መጠንዎን ከOTURN ማሽን ጋር ያጋሩ።
የፖስታ ሰዓት፡ ጁላይ-07-2026