


መግቢያ
በሲኤንሲ ማሽነሪ ወቅት የሙቀት ለውጦች ማሽኑንም ሆነ የስራውን ክፍል በጸጥታ ሊያዛቡ ይችላሉ፣ ይህም ወደ ልኬት መንሸራተት፣ ደካማ የገጽታ ጥራት እና ሊወገድ የሚችል ዳግም ስራን ያስከትላል። በከፍተኛ ትክክለኛነት ምርት ውስጥ፣ ትናንሽ የሙቀት ለውጦች እንኳን የመቻቻል ቁጥጥርን ሊያዳክሙ እና በአንድ ሙሉ ስብስብ ላይ ወጪዎችን ሊጨምሩ ይችላሉ። ይህ ጽሑፍ የሙቀት መበላሸት ወደ ጥራት ችግር ከመቀየሩ በፊት ለመቀነስ አምስት ተግባራዊ መንገዶችን ያብራራል። ከሙቀት ጋር የተያያዙ ስህተቶች ከየት እንደሚመጡ፣ የማሽን መረጋጋትን እንዴት እንደሚነኩ እና የትኞቹ የሱቅ-ወለል ማስተካከያዎች በየቀኑ የ CNC ስራዎች ውስጥ ወጥነትን፣ ትክክለኛነትን እና የሂደት አስተማማኝነትን ሊያሻሽሉ እንደሚችሉ ይማራሉ።
የሙቀት ለውጥ በ CNC ማሽነሪ ውስጥ ለምን አስፈላጊ ነው?
የሙቀት መበላሸት አሁንም በዓለም ላይ ካሉት በጣም የተለመዱ ችግሮች አንዱ ነውከፍተኛ ትክክለኛነት ያለው የ CNC ማሽነሪየመቁረጫ መሳሪያዎች የስራ ክፍሎችን ስለሚያካትቱ፣ የሜካኒካል ኃይል ወደ ሙቀት ኃይል መለወጥ አካባቢያዊ እና ስርዓታዊ መስፋፋትን ያስከትላል። ይህንን ክስተት መቆጣጠር ጠንካራ መቻቻልን ለመጠበቅ፣ የክፍሎችን መለዋወጥ ለማረጋገጥ እና አጠቃላይ የመሳሪያዎችን ውጤታማነት (OEE) ከፍ ለማድረግ ወሳኝ ነው።
በመጠን ትክክለኛነት እና ወጪ ላይ ያለው ተጽእኖ
ጥናቶች እንደሚያሳዩት በሙቀት ምክንያት የሚመጡ ልዩነቶች ከጠቅላላው የድምፅ መጠን ስህተቶች ከ40% እስከ 70% ሊሆኑ ይችላሉ።የሲኤንሲ ማሽን መሳሪያክፍሎችን ወደ IT6 ወይም IT7 የመቻቻል ደረጃዎች ሲያስኬዱ፣ ጥቂት ዲግሪዎች የሙቀት መለዋወጥ እንኳን ልኬቶችን ከዝርዝር ሁኔታ ውጭ ሊያደርገው ይችላል። በዚህም ምክንያት፣ ያልተፈተሸ የሙቀት መስፋፋት የፍርስራሽ መጠንን ከፍ ያደርገዋል እና ውድ የሆነ የእጅ ሥራን ይጠይቃል። በከፍተኛ ትክክለኛነት ባለው የጅምላ ሩጫዎች፣ የሙቀት መንሸራተትን ግምት ውስጥ አለማስገባት በባከነ ቁሳቁስ እና በማሽን ጊዜ ምክንያት አጠቃላይ የምርት ወጪዎችን ከ15% እስከ 25% ሊጨምር ይችላል።
ከፍተኛ ተጋላጭነት ያላቸው ኢንዱስትሪዎች
እንደ ኤሮስፔስ፣ የሕክምና መሣሪያ ማምረቻ እና የሴሚኮንዳክተር መሣሪያዎች ምርት ባሉ ዘርፎች ውስጥ ያለው አደጋ እጅግ ከፍተኛ ነው። ብዙውን ጊዜ ውስብስብ ሱፐር አሎይስ ከተሠሩ የአየር ማራዘሚያ ክፍሎች የሚሠሩት የአየር ማራዘሚያ ክፍሎች በ ±0.005 ሚሜ ውስጥ በትልልቅ ክፍተቶች ላይ የመጠን መረጋጋት ያስፈልጋቸዋል። የሕክምና ተከላዎች ባዮተኳሃኝነትን እና ተግባራዊ ውህደትን ለማረጋገጥ ትክክለኛ የጂኦሜትሪክ ተኳሃኝነትን ይጠይቃሉ። በእነዚህ ከፍተኛ ተጋላጭነት ባላቸው ኢንዱስትሪዎች ውስጥ፣ በማሽን ዑደት ወቅት የሙቀት መገለጫዎችን ማስተዳደር አለመቻል የቁጥጥር ተገዢነትን፣ የክፍሉን ዕድሜ እና የመጨረሻ ተጠቃሚን ደህንነት በቀጥታ አደጋ ላይ ይጥላል።
የሙቀት ለውጥ ዋና ዋና ምክንያቶች
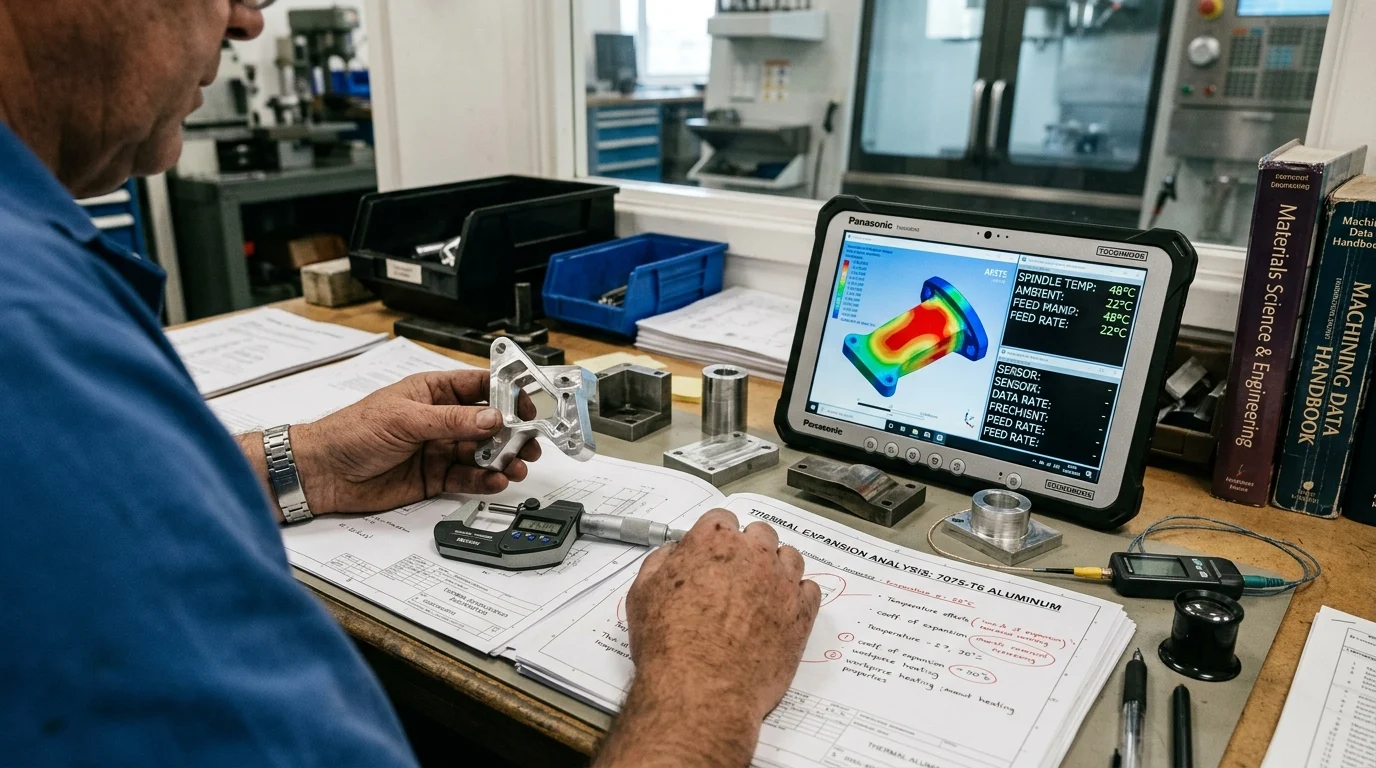
የሙቀት መዛባትን ዋና መንስኤዎች መረዳት የማሽን አካባቢን እና የቁሳቁስ ማስወገጃ አካላዊ ሜካኒኮችን አጠቃላይ ምርመራ ይጠይቃል። ሙቀት የመቁረጥ የማይቀር ውጤት ነው፣ ነገር ግን ስርጭቱ እና መምጠጡ የልኬት መዛባትን ክብደት ይወስናሉ።
በሲኤንሲ ማሽነሪ ውስጥ የሙቀት ለውጥ ፍቺ
በሲኤንሲ ማሽነሪ ውስጥ ያለው የሙቀት መበላሸት የሚያመለክተው የማሽኑ መሳሪያ መዋቅር፣ የመቁረጫ መሳሪያው እና የስራው ክፍል በሙቀት ልዩነቶች ምክንያት የሚፈጠረውን አካላዊ መስፋፋት ወይም መኮማተርን ነው። ይህ ባህሪ የሚመራው በተሳተፉት የተወሰኑ ቁሳቁሶች የሙቀት መስፋፋት (CTE) ኮፊሸንት ነው። አንድ የስራው ክፍል በቁሳቁስ ማስወገጃ ጊዜ ሲሞቅ፣ ይስፋፋል፤ በዚህ በተስፋፋ ሁኔታ ውስጥ እያለ ወደ መጨረሻው ልኬቱ ከተተገበረ፣ ሲቀዘቅዝ መኮማተር የማይቀር ሲሆን ይህም አነስተኛ መጠን ያለው እና የማይስማማ ክፍል ያስከትላል።
በማሽን ሂደት ውስጥ ዋና ዋና የሙቀት ምንጮች
በማንኛውም የማሽን ማዋቀር ውስጥ ያሉ ዋና ዋና የሙቀት ምንጮች ውስጣዊ ወይም ውጫዊ ተብለው ይመደባሉ። በውስጥ፣ የመቁረጫ ቀጠናው በጣም ኃይለኛ ምንጭ ሲሆን የብረቱ የፕላስቲክ መበላሸት እና በመሳሪያው እና በቺፑ መካከል ያለው ግጭት ከፍተኛ የሆነ አካባቢያዊ ሙቀት የሚያመነጩበት ነው። በተጨማሪም፣ እንደ ስፒንድ ቤርተሮች ያሉ ውስጣዊ የማሽን ክፍሎች በ12,000 እስከ 20,000 RPM የሚሽከረከሩ፣ የኳስ ዊንጮችን በፍጥነት የሚያንቀሳቅሱ እና የሃይድሮሊክ ስርዓቶች ከፍተኛ የሙቀት ጭነቶችን ያበረክታሉ። ካልተከፈለ፣ የስፒንድል የሙቀት መጠኖች ብቻቸውን በተከታታይ ስራ ወቅት ከ20°ሴ እስከ 40°ሴ ሊጨምሩ ይችላሉ። ከውጭ በኩል፣ የአካባቢው የሱቅ ወለል የሙቀት መለዋወጥ እና ቀጥተኛ የፀሐይ ብርሃን በከባድ ማሽን ቀረጻ ላይ ያልተመጣጠነ የሙቀት ቅልጥፍናዎችን ሊያስከትሉ ይችላሉ።
በምርት ውስጥ የሙቀት ተፅእኖዎችን እንዴት መገምገም እንደሚቻል
እነዚህን የሙቀት ተፅእኖዎች መገምገም በየምርት አካባቢተጨባጭ መለኪያ እና የእውነተኛ ጊዜ ክትትል ያስፈልጋቸዋል። የማኑፋክቸሪንግ መሐንዲሶች በተለምዶ በስራ ቦታው እና በማሽኑ መዋቅር ላይ ያለውን የሙቀት ስርጭት ለማሳመር የወለል ቴርሞኮፕሎችን እና የኢንፍራሬድ የሙቀት ምስልን ያሰማራሉ። ትክክለኛ የቮልሜትሪክ ካሳ ለማግኘት፣ የሌዘር ኢንተርፌሮሜትሪ የማሽኑን መስመራዊ ዘንጎች ረዘም ላለ ጊዜ የሙቀት መንሸራተትን ለመለካት ጥቅም ላይ ይውላል፣ የማሽኑን የኪነማቲክ ሞዴሎች እና የማካካሻ መለኪያዎችን ለማዘመን አስፈላጊውን ተጨባጭ መረጃ ይሰጣል።
የሙቀት ለውጥን ለመከላከል ተግባራዊ መንገዶች
የሙቀት መዛባትን መቀነስ የማሽኑን ሁኔታ፣ የመቁረጫ ሜካኒኮችን እና የሥራውን አካላዊ አያያዝ የሚመለከት ባለብዙ ሽፋን አቀራረብን ይጠይቃል። ተግባራዊ እና ደረጃውን የጠበቁ ጣልቃ ገብነቶችን መተግበር የሙቀት መጠንን የሚያስከትል የልኬት መንሸራተትን በእጅጉ ሊቀንስ ይችላል።
የማሽን ማሞቂያ እና የሙቀት ማረጋጊያ
መሠረታዊ የመከላከያ እርምጃ ጠንካራ የማሽን ማሞቂያ እና የሙቀት ማረጋጊያ ፕሮቶኮል ማቋቋም ነው። ቀዝቃዛ ማሽንን በከፍተኛ ፍጥነት ወዲያውኑ በመቅረጽ እና በማሽከርከሪያ ስርዓቶች ላይ ፈጣን እና ያልተስተካከለ መስፋፋትን ያስተዋውቃል። ምርጥ ልምዶች ከፍተኛውን RPM በ50% የአከርካሪ ማሞቂያ ዑደት ማስኬድ እና ከመቁረጥዎ በፊት ሁሉንም መስመራዊ ዘንጎች በሙሉ ጉዞአቸውን ለ15 እስከ 30 ደቂቃዎች ማሽከርከርን ይገድባሉ። ይህ የስፒንድል ተሸካሚዎች፣ የኳስ ዊንጮች እና መጣል ወደ ቋሚ የአሠራር ሙቀት እንዲደርሱ ያስችላቸዋል፣ ይህም የመጀመሪያው ቺፕ ከመሰራቱ በፊት የሙቀት መስፋፋትን መደበኛ ያደርገዋል።
የመሳሪያዎች አጠቃቀም፣ የመቁረጥ መለኪያዎች እና የማቀዝቀዣ ቁጥጥር
የመሳሪያ ምርጫ እና የመቁረጥ መለኪያዎች ወደ ስራ ቦታው ከሚተላለፈው የሙቀት መጠን እና ከቺፑ ጋር ያለውን ጥምርታ በእጅጉ ይነካሉ። አወንታዊ የሬክ አንግል ያላቸው ስለታም መሳሪያዎችን መጠቀም የመቁረጫ ኃይሎችን እና ግጭትን ይቀንሳል። በተጨማሪም፣ ኃይለኛ የመመገቢያ መጠኖች ከተመቻቸ የገጽታ ፍጥነት ጋር ሲጣመሩ አብዛኛው የሙቀት ክፍል በክፍሉ ከመዋጥ ይልቅ በቺፑ እንዲወሰድ ያደርጋል።
| የማቀዝቀዣ ስትራቴጂ | የሙቀት ማስወገጃ ውጤታማነት | የስርዓት ወጪ | ምርጥ መተግበሪያ |
|---|---|---|---|
| መደበኛ ጎርፍ (20-50 psi) | መካከለኛ | ዝቅተኛ | አጠቃላይ የማሽን፣ ዝቅተኛ የሙቀት መጠን ያላቸው ቁሳቁሶች |
| ከፍተኛ ግፊት (1000+ psi) | እጅግ በጣም ጥሩ | ከፍተኛ | ጥልቅ የጉድጓድ ቁፋሮ፣ ቲታኒየም፣ ኢንኮኔል |
| ዝቅተኛው የቅባት መጠን (MQL) | ዝቅተኛ (በቺፕ ሙቀት ማስተላለፍ ላይ የተመሰረተ) | መካከለኛ | አሉሚኒየም፣ ለአካባቢ ተስማሚ የሆኑ ሱቆች |
| ክሪዮጀኒክ (ፈሳሽ ናይትሮጅን/ካርቦን ዳይኦክሳይድ) | ሱፐርኢር | በጣም ከፍተኛ | ለማሽን የሚከብዱ ሱፐር አሎይዎች፣ ኤሮስፔስ |
የማገጣጠም፣ የማሽን ቅደም ተከተል እና በሂደት ላይ ያለ መለኪያ
የማጣሪያ ስልቶች ክፍሉን ሳያዛቡ እምቅ መስፋፋትን ማስተናገድ አለባቸው። አንድ የስራ ክፍል ከመጠን በላይ መገደብ ሲሞቅ ወደ ማጎንበስ ወይም ወደ ማወዛወዝ ሊያመራ ይችላል። የኪነማቲክ ማያያዣዎችን ወይም ተዛማጅ የክላምፕንግ ዘዴዎችን መጠቀም ከባድ ቁሳቁስ በሚወገድበት ጊዜ የተፈጥሮ የሙቀት መስፋፋትን ያስችላል። በተጨማሪም የማሽነሪ ቅደም ተከተልን ማስተካከል በጣም አስፈላጊ ነው። መደበኛ የባለሙያ ልምምድ የሻካራ እና የማጠናቀቂያ ስራዎችን መለየት ነው። ሻካራ ከፍተኛውን ሙቀት ስለሚያመነጭ፣ ማሽነሪዎች ከ0.2 ሚሜ እስከ 0.5 ሚሜ የአክሲዮን ቁሳቁስ መተው እና የመጨረሻውን የማጠናቀቂያ ማለፊያ ከማከናወኑ በፊት ክፍሉ ወደ አካባቢው የሙቀት መጠን እንዲስተካከል መፍቀድ አለባቸው። በሂደት ላይ ያለው ምርመራ ከማቀዝቀዣ በኋላ ልኬቶችን ማረጋገጥ እና የመሳሪያ ማካካሻዎችን በራስ-ሰር ማዘመን ይችላል።
የሂደት ንጽጽር እና አተገባበር
ውጤታማ የሙቀት መቆጣጠሪያን ተግባራዊ ማድረግ ለሁሉም የሚስማማ ጥረት አይደለም። የተተገበሩት ስልቶች ከስራው ክፍል የተወሰኑ የብረታ ብረት ባህሪያት ጋር የተጣጣሙ እና ከሱቅ ወለል የአሠራር እውነታዎች ጋር ያለምንም እንከን የተዋሃዱ መሆን አለባቸው።
የቁሳቁሶችን እና የማሽን ሁኔታዎችን ማወዳደር
የተለያዩ ቁሳቁሶች በተመሳሳይ የማሽን ሁኔታዎች ውስጥ በጣም የተለያዩ የሙቀት ባህሪያትን ያሳያሉ። ከፍተኛ የሙቀት ማስተላለፊያ ሙቀት በፍጥነት እንዲጠፋ ያስችለዋል፣ ከፍተኛ የሙቀት መስፋፋት ደግሞ ቁሱ በሙቀት መጨመር ደረጃ በከፍተኛ ሁኔታ ያድጋል ማለት ነው።
| ቁሳቁስ | ሲቲኢ (µm/m·°ሴ) | የሙቀት ማስተላለፊያ (W/m·K) | የማሽን የሙቀት ስጋት ደረጃ |
|---|---|---|---|
| አልሙኒየም (6061) | 23.6 | 167.0 | ከፍተኛ (ከፍተኛ መስፋፋት፣ ግን ፈጣን ማቀዝቀዝ) |
| የካርቦን ብረት (1045) | 11.5 | 49.8 | መካከለኛ (መካከለኛ መስፋፋት እና ማቀዝቀዣ) |
| ቲታኒየም (ቲ-6አል-4ቪ) | 8.6 | 6.7 | በጣም ከፍተኛ (ዝቅተኛ መስፋፋት፣ ከፍተኛ የሙቀት ማቆየት) |
| ኢንቫር 36 | 1.2 | 10.1 | ዝቅተኛ (ዝቅተኛ መስፋፋት) |
የማሽነሪዎች ባለሙያዎች በእነዚህ መገለጫዎች ላይ ተመስርተው መለኪያዎቻቸውን ማስተካከል አለባቸው። ለምሳሌ፣ ቲታኒየም ሙቀትን ከመቁረጫ ቀጠናው ለማራቅ ባለመቻሉ ለማካካስ ኃይለኛ ከፍተኛ ግፊት ያለው ማቀዝቀዣ ይፈልጋል፣ አልሙኒየም ደግሞ ፈጣን እና ጉልህ የሆነ የልኬት ለውጦች ስላሉት ጥንቃቄ የተሞላበት የመለኪያ ጊዜ ይፈልጋል።
የሂደት ማሻሻያ ደረጃ በደረጃ መተግበር
የሂደት ማሻሻያ ስልታዊ፣ ደረጃ በደረጃ የመተግበር ደረጃን መከተል አለበት። የመጀመሪያው ደረጃ የሙከራ ቅርስን በማስኬድ እና ሁለቱንም ሞቃት (ወዲያውኑ ከማሽን በኋላ) እና ቅዝቃዜን (ከ24 ሰዓት መደበኛነት በኋላ) በመለካት መሰረታዊ መሰረትን መፍጠርን ያካትታል። ሁለተኛው ደረጃ የአካባቢውን አካባቢ ማረጋጋት ይጠይቃል፣ ይህም ብዙውን ጊዜ የ20°ሴ ± 1°ሴ ጥብቅ የሱቅ ወለል የሙቀት መጠን ለመጠበቅ የተቋሙን የHVAC ስርዓት ማሻሻልን ያካትታል። ሦስተኛው ደረጃ የማቀዝቀዣ የሙቀት መቆጣጠሪያ ውህደት እና ሙቀትን በእኩል ለማሰራጨት የCAM መሣሪያ መንገዶችን ማመቻቸት ነው። በመጨረሻም፣ በስታቲስቲክስ ሂደት ቁጥጥር (SPC) በኩል ቀጣይነት ያለው ማረጋገጫ የተተገበሩት የሙቀት አስተዳደር ቴክኒኮች በቀጣዮቹ፣ በረጅም ጊዜ የምርት ሂደቶች ላይ ውጤታማ ሆነው እንዲቀጥሉ ያረጋግጣል።
ትክክለኛውን የሙቀት መቆጣጠሪያ ስትራቴጂ እንዴት መምረጥ እንደሚቻል
ተስማሚውን የሙቀት መቆጣጠሪያ ስትራቴጂ መምረጥ የምርት አካባቢን፣ የሚፈለጉትን የተወሰኑ የጂኦሜትሪክ መቻቻል እና የሚገኘውን የካፒታል በጀት በጥንቃቄ መተንተን ይጠይቃል። የምህንድስና እና የግዥ ቡድኖች ሚዛናዊ እና ወጪ ቆጣቢ መፍትሄ ለማግኘት መተባበር አለባቸው።
የመቻቻል፣ የዑደት ጊዜ እና የመሳሪያ ገደቦችን ማመጣጠን
በሙቀት አስተዳደር ውስጥ ያለው ዋና ግጭት ጥብቅ መቻቻል እና የዑደት ጊዜዎች መካከል ነው። አንድ workpiece በሻካራነት እና በማጠናቀቂያ ማለፊያዎች መካከል በተፈጥሮ እንዲቀዘቅዝ መፍቀድ ከፍተኛ ትክክለኛነትን ያረጋግጣል ነገር ግን የዑደት ጊዜዎችን ያራዝማል፣ በዚህም አጠቃላይ የውጤት መጠን ይቀንሳል። የምርት መርሃ ግብሮች የማቀዝቀዣ ማቆሚያዎችን ማስተናገድ ካልቻሉ፣ ተቋማት በንቃት የሙቀት አስተዳደር ላይ ኢንቨስት ማድረግ አለባቸው። ይህ ብዙውን ጊዜ ፈሳሽ መቁረጥን በ20°ሴ ± 0.5°ሴ ለማቆየት የሚችሉ የስፒንድል ማቀዝቀዣዎችን እና የሙቀት ቁጥጥር የሚደረግባቸው የማቀዝቀዣ ስርዓቶችን ማዋሃድን ያካትታል። እነዚህ ስርዓቶች ከፍተኛ የኃይል እና የጥገና ወጪ የሚጠይቁ ቢሆኑም፣ ቀጣይነት ያለው፣ከፍተኛ ፍጥነት ያለው የማሽን ማሽንየሙቀት መንሸራተት ቅጣት ሳይኖርባቸው ጥብቅ-መቻቻል ያላቸው ክፍሎች።
ለምህንድስና እና ለግዥ የውሳኔ መመሪያ
የግዥ ውሳኔዎች በአጠቃላይ የባለቤትነት ወጪ (TCO) ትንተና መመራት አለባቸው። ለአሮጌ መሳሪያዎች፣ ንቁ የማቀዝቀዣ ክፍሎችን እንደገና ማገጣጠም ወይም በከፍተኛ ግፊት የማቀዝቀዣ አቅርቦት ላይ መዋዕለ ንዋይ ማፍሰስ የቆሻሻ መጣያ መጠኖችን በከፍተኛ ሁኔታ በመቀነስ በቂ የኢንቨስትመንት ተመላሽ ሊያስገኝ ይችላል። ሆኖም፣ ለንዑስ ማይክሮን ትክክለኛነት የታሰቡ አዳዲስ ግዥዎች፣ ምህንድስና ፍጹም መስመራዊ የመስታወት ሚዛን እና የላቁ የሙቀት ማካካሻ ስልተ ቀመሮች የተገጠሙ የማሽን መሳሪያዎችን መግለጽ አለበት። እነዚህ ዘመናዊ የ CNC መቆጣጠሪያዎች በእውነተኛ ጊዜ የዘንግ ቦታዎችን በተለዋዋጭ ሁኔታ ለማስተካከል በስትራቴጂካዊ የተቀመጡ ቴርሚስተሮችን ይጠቀማሉ፣ ይህም የሙቀት መስፋፋትን በብቃት ያስወግዳል። ለእነዚህ ባህሪያት የመጀመሪያው የCapEx ፕሪሚየም - ብዙውን ጊዜ ከማሽኑ መሰረታዊ ዋጋ ከ10% እስከ 20% - በሙቀት ምክንያት የሚመጣ ዳግም ስራን በማስወገድ እና የመብራት-ማውጣት ማምረቻን በአስተማማኝ ሁኔታ የማስኬድ ችሎታ በፍጥነት ይካሳል።
ቁልፍ ነጥቦች
- ለ CNC ማሽነሪ በጣም አስፈላጊ መደምደሚያዎች እና ምክንያቶች
- ከመፈረምዎ በፊት ሊረጋገጡ የሚገባቸው ዝርዝር መግለጫዎች፣ ተገዢነት እና የአደጋ ፍተሻዎች
- ተግባራዊ ቀጣይ እርምጃዎች እና ማስጠንቀቂያዎች አንባቢዎች ወዲያውኑ ማመልከት ይችላሉ
በተደጋጋሚ የሚጠየቁ ጥያቄዎች
የሙቀት ለውጥ በ CNC ማሽነሪ ውስጥ ዋና ችግር የሆነው ለምንድነው?
ከመቁረጥ የሚመጣ ሙቀት፣ የስፒንድል እንቅስቃሴ እና የአካባቢ ለውጦች የIT6-IT7 ክፍሎች መቻቻል እንዲያጡ በማድረግ ልኬቶችን በበቂ ሁኔታ ሊቀይሩ ይችላሉ፣ ይህም የቆሻሻ መጣያ እና እንደገና ስራን ይጨምራል።
የ CNC ማሽን ከትክክለኛ መቁረጥ በፊት ለምን ያህል ጊዜ ማሞቅ አለበት?
ተግባራዊ የመነሻ መስመር ከ15-30 ደቂቃዎች ሲሆን፣ በመካከለኛ RPM ላይ የስፒንድል ማሞቂያ እና የማሽኑ የሙቀት መጠን እስኪረጋጋ ድረስ ሙሉ-ዘንግ የጉዞ ዑደት አለው።
የትኞቹ የ OTURN ማሽን ዓይነቶች የሙቀት ለውጥን ለመቀነስ ይረዳሉ?
ከፍተኛ ጥንካሬ ያላቸው የማሽን ማዕከላት፣ የማዞሪያ ማዕከላት እና የተረጋጉ መዋቅሮች፣ የንዝረት መምጠጥ እና ተስማሚ የማቀዝቀዣ አማራጮች ያሏቸው ባለ 5-ዘንግ ማሽኖች ከሙቀት ጋር የተያያዘ መንሸራተትን ለመቆጣጠር ይረዳሉ።
የሙቀት መንሸራተትን በፍጥነት ለመቀነስ የትኞቹ የሱቅ-ወለል ደረጃዎች ናቸው?
የአካባቢውን የሙቀት መጠን የተረጋጋ ያድርጉት፣ ቀጥተኛ የፀሐይ ብርሃንን ያስወግዱ፣ ወጥ የሆነ የማቀዝቀዣ ፍሰት ይጠቀሙ፣ የፍሬንድል ሙቀትን ይከታተሉ፣ እና በድንገት ከስራ ፈት ወደ ሙሉ ጭነት መቁረጥ ከመቀየር ይቆጠቡ።
አምራቾች በ CNC ትክክለኛነት ላይ የሙቀት ተፅእኖዎችን እንዴት ማረጋገጥ ይችላሉ?
ለሙቀት ካርታ ስራ ቴርሞኮፕሎችን ወይም የሙቀት ምስልን ይጠቀሙ፣ ከዚያም የዘንግ ተንሸራታችነትን በሙከራ መቁረጫዎች ወይም በሌዘር መለኪያ ያረጋግጡ እና በተረጋጋ የአሠራር ሁኔታዎች ላይ በመመስረት ማካካሻዎችን ያስተካክሉ።
የፖስታ ሰዓት፡ ግንቦት-12-2026